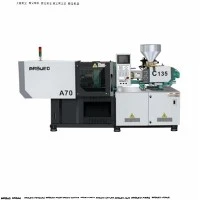
Erittäin tarkka ruiskupuristuskone elektroniikkakomponentteihin
Tarkkuuselektroniikan valmistus vaatii toistettavan laukauksen tarkkuuden, vähäisen lämpöhajoamisen ja minimaalisen mekaanisen tärinän. Tämä korkean-tarkkuusruiskuvalujärjestelmä on suunniteltu mikro-komponenteille, hienojakoisia-liittimiä, relekoteloita ja ohutseinämäisiä-anturikoteloita varten. Yhdistämällä korkeavasteisen-suljetun-silmukan servo-hydraulisen tai kokonaan-sähköisen ruiskutusyksikön jäykkään kiinnityslevyyn, kone tarjoaa painon toistettavuuden<= 0.15% and shot-to-shot positional accuracy down to +/- 0.01 mm.
Tärkeimmät tiedot
|
Parametri |
30 tonnin malli |
80 tonnin malli |
150 tonnin malli |
220 tonnin malli |
|
Puristusvoima |
300 kN |
800 kN |
1500 kN |
2200 kN |
|
Tie{0}}tangon etäisyys (K x V) |
280 x 280 mm |
360 x 360 mm |
470 x 470 mm |
560 x 560 mm |
|
Levyn mitat |
420 x 420 mm |
520 x 520 mm |
680 x 680 mm |
810 x 810 mm |
|
Ruuvin halkaisijavaihtoehdot |
14/18/22 mm |
22/25/28 mm |
28/32/36 mm |
36/40/45 mm |
|
Teoreettinen laukauksen määrä |
11.5 - 28.5 cm³ |
34.2 - 55.4 cm³ |
80.0 - 132.3 cm³ |
173.0 - 270.4 cm³ |
|
Max. Ruiskutuspaine |
2800 bar |
2500 bar |
2300 bar |
2100 bar |
|
Max. Ruiskutusnopeus |
300 - 500 mm/s |
250 - 400 mm/s |
200 - 350 mm/s |
160 - 300 mm/s |
|
Ejektorivoima/isku |
15 kN / 70 mm |
25 kN / 90 mm |
45 kN / 120 mm |
60 kN / 140 mm |
|
Lämpötilan säätö |
4 vyöhykettä (+/- 0.5 astetta) |
5 vyöhykettä (+/- 0.5 astetta) |
5 vyöhykettä (+/- 0.5 astetta) |
6 vyöhykettä (+/- 0.5 astetta) |
Tärkeimmät ominaisuudet
Nopea{0}}ruiskutusyksikkö: Suljetun-silmukan servo-ohjaus lineaarisilla optisilla koodereilla varmistaa nopean vasteajan (15-25 ms) ohutseinämäisille täyttöajoille ilman materiaalin rakenteen romahtamista.
Ultra{0}}Jäykkä kiinnityskehys: Finite Element Analysis (FEA)-optimoidut laatikko--tyyppiset levyt estävät levyn taipumisen puristuskuormituksen alaisena, pidentäen muotin käyttöikää ja estävät mikro-vilkkumisen jakoviivoissa.
PID-tynnyrin lämpötilan hallinta: Eristetyillä puolijoh{0}}releillä varustetut itsenäiset PID-lämpötilavyöhykkeet säilyttävät piipun vakauden +/- 0.5 asteen rajoissa, mikä estää paloa hidastavien polymeerien lämpöhajoamisen.
Alhaisen-hitauksen servomoottorit: Suora{0}}käyttöiset servotoimilaitteet ohjaavat ruiskutus- ja pehmitystoimintoja, eliminoivat hydraulisen viiveen ja vähentävät energiankulutusta 40–65 % verrattuna perinteisiin kiinteän{3}}siirtymäjärjestelmiin.
Integroitu homesuojaus: Korkean-herkkyyden matalapaineinen-muottisuoja havaitsee 0,05 mm:n tukkeumia, mikä estää herkkien ydintappien ja osien vaurioitumisen korkean -ontelotyökaluissa.
Toimintaperiaate / koneen kokoonpano
Tuotantosarja yhdistää kolme koordinoitua alijärjestelmää:Pehmittäminen, korkeapaineruiskutus ja samansuuntainen puristus/poisto.
Plastisointi ja ruokinta: Polymeeripelletit tulevat tynnyriin integroidusta kosteudenpoistokuivurista. Sulkuruuvi pyörii tarkan vääntömomentin ohjauksen alaisena sulattaen materiaalin leikkauksen ja johtumisen kautta ilman ylikuumenemisherkkiä lisäaineita.
Inertia{0}}ilmainen injektio: Dynaaminen servokäyttö siirtää ruuvia eteenpäin ruiskuttaakseen sulaa hartsia muotin onteloon. Lineaaristen kooderien (resoluutio 0,001 mm) valvoma asennon palaute ohjaa V/P-vaihtopistettä (Velocity to Pressure) poistamaan vajoamisjäljet ja sisäisen jännityksen.
Pito, jäähdytys ja irrotus: Suljetun{0}}silmukan muuntimet valvovat ontelopainetta pitovaiheen aikana. Kun se on jähmettynyt, kytkin tai hydraulinen kiinnitysmekanismi avautuu ja servo-käyttöiset ejektorin tapit vapauttavat osat integroidulle poiminta--ja-robotille.
Tuotteen-erityiset tekniset edut
Mikro-laukauksen toistettavuus: Takaisinvirtausta estävä-takaiskuventtiilikokoonpano estää sulatteen takaisinvirtauksen korkean-paineen ruiskutuksen aikana, jolloin saadaan haaleen---massan sakeus +/- 0.15 % alle 0,5 gramman painolla.
Korroosionkestävyys ja kulutuskestävyys: Screw barrels undergo bimetallic tungsten carbide coating (HV >= 1000, välys < 0,02 mm) kestämään hankaavia lasi-kuituvahvisteisia hartseja (30-50 % GF) ja syövyttäviä halogeenittomia palonestoaineita.
Synkronoitu hydraulinen/sähköinen liike: Rinnakkainen ejektorin liike muotin avaamisen aikana lyhentää kuivausjaksoaikoja 0,8-1,5 sekuntia laukausta kohden, mikä lisää päivittäistä tuottoa suurissa ajoissa.
Tyypilliset sovellukset
Liittyy---levy- ja FPC-liittimiin
Vaatimukset: Seinämäpaksuudet jopa 0,15 mm, tappien jakotoleranssit alle +/- 0.01 mm, nollan välähdys tappien kosketusrei'issä.
Hartsit: LCP (Liquid Crystal Polymer), PA9T.
Autojen anturikotelot ja relekannat
Vaatimukset: Korkea mittapysyvyys laajoilla lämpötila-alueilla (-40 asteesta 150 asteeseen), tiukat työntövoiman toleranssit, kaasutiiviit tiivistyspinnat.
Hartsit: PBT 30 % GF, PPS 40 % GF, PA66.
Mikro-kytkimet ja puettavat laitemoduulit
Vaatimukset: Erittäin pienet lyöntipainot (0,1-2,0 g), tiukat sisäiset hammaspyöräprofiilin toleranssit, salamavapaa viimeistely mekaanista liikettä varten.
Hartsit: POM (asetaali), PC, PEEK.
Materiaalien yhteensopivuus
High-Temperature Resins (LCP, PEEK, PPS) --->Korkea-lämpölämmitys (jopa 420 astetta) ja bimetallitynnyri
Glass-Reinforced Polymers (PA66-GF, PBT-GF)--->Volframikarbidilla päällystetty ruuvikokoonpano
Corrosive / Flame-Retardant Resins (FR-ABS)--->Passivoitu takaiskuventtiili ja nitrattu teräs
Liquid Crystal Polymer (LCP): Vaatii nopean ruiskutusnopeuden ja kapeita lämpötilaikkunoita (330-380 astetta). Erityiset takaiskuventtiilit estävät kuolaamisen ja lämpöhajoamisen.
Polybuteenitereftalaatti (PBT) ja polyamidit (PA66 / PA46): Erittäin herkkä kosteudelle ja lämpöhistorialle; prosessoitu käyttämällä vähän{0}}leikkausruuviprofiileja.
Polypropeeni (PP) ja polykarbonaatti (PC): Vaatii tarkkaa pitopaineen hallintaa kutistumisen, vääntymisen tai optisten vääristymien estämiseksi anturilinsseissä.
Kuinka valita / konfigurointiasetukset
Puristusvoiman laskenta
Määritä osien ja kiskojen projisoitu pinta-ala (A, cm²) ja kerro sitten materiaalin painevaatimuksella (Preq, bar):
Puristusvoima (kN)=(A x Preq) / 100
LCP / ohut{0}}seinäliittimet: Preq noin. 750 - 1000 bar
Yleinen elektroniikka (PC/ABS): Preq noin . 450 - 600 bar
Ruiskutusyksikön valinta
Valitse ruuvin halkaisija, joka toimii välillä 20 % ja 80 % maksimaalisesta lyöntikapasiteetista sykliä kohden, jotta piippu ei jää liian pitkälle.
|
Kokoonpanopaketti |
Ihanteellinen sovellus |
Mukana laitteisto |
|
Ohutseinä{0}}elektroniikka |
Hienojakoiset{0}}liittimet, SIM-kortin pidikkeet |
Nopea{0}}akku, LCP-ruuvi, keraamiset lämmittimet |
|
Hioma/optinen |
Sensor housings with >30 % GF, optiset linssit |
Bimetallinen piippu (HV1000), optinen{1}}laatuinen servo-ohjaus |
|
Puhdastilapaketti |
Lääketieteellinen/puolijohde-{0}}elektroniikka |
Side-tanko-vähemmän/puhdastilamaali, HEPA-tuulettimen suodatin, ruostumattomat levyt |
Valmistus ja laadunvalvonta
Koneistuksen tarkkuus: Runkorakenteet ja levyt työstetään 5--akselisilla CNC-työstökeskuksilla ilmasto-ohjatuissa ympäristöissä geometrisen yhdensuuntaisuuden säilyttämiseksi 0,02 mm/m rajoissa.
Laserinterferometrin kohdistus: Levyn kohdistus, sidos{0}}tangon yhdensuuntaisuus ja ruuvin samankeskisyys kalibroidaan Renishaw-laserinterferometreillä ennen kokoamista.
Tehdashyväksyntätesti (FAT): Each machine undergoes a continuous 48-hour dry run test, followed by a live molding test using a standardized multi-cavity connector tool to verify dimensional stability, weight repeatability (Cpk >= 1.67) ja kuivaussyklin nopeuksia.
Räätälöinti ja OEM-tuki
Erikoisruuvi- ja piippugeometriat: Mukautetut L/D-suhteet (20:1 - 24:1), jotka on räätälöity kertamuoveille, LSR:lle (Liquid Silicone Rubber) tai täytetyille teknisille muoveille.
Automaatio ja oheislaitteiden integrointi: Tavalliset Euromap 63 / SPI / Euromap 73 -liitännät poiminta-ja-roboteille, kuljetinjärjestelmille ja muottien lämpötilansäätimille.
Moni-komponentti-/lisäkappaleen muokkaukset: Pystysuuntaiset kiinnityskonfiguraatiot tai toissijaiset vaaka-/pystyruiskutusyksiköt lyijykehysten ja sisäosien muovaukseen.
Mitä ostajien tulee tarjota tarjousta varten
Saadaksesi tarkan teknisen tarjouksen ja koneen kokoehdotuksen, toimita:
Osageometria / 3D CAD -tiedosto (STEP/IGES): Sisältää seinämän paksuuden vaihtelut ja kriittiset mittatoleranssit.
Hartsin erittely: Polymeerilaatu, lasikuituprosentti, palonestoluokitus (esim. UL94-V0).
Muotin tiedot: Onteloiden määrä, laukauksen kokonaispaino (mukaan lukien jakojärjestelmä), levyn asettelu ja muotin ulkomitat.
Tavoitelähtö: Haluttu sykliaika ja kuukausittaiset volyymimittarit.
FAQ
K: Minkä paikannustarkkuuden ruiskutusyksikkö saavuttaa?
V: Injektioakselilla olevat lineaariset anturit antavat sijaintipalautteen +/- 0.001 mm tarkkuudella, mikä mahdollistaa dynaamisen V/P-vaihdon johdonmukaisuuden +/- 0.01 mm:n sisällä iskun asennosta.
K: Kuinka kone käsittelee korkean lämpötilan{0}}hartseja, kuten LCP tai PEEK?
V: Tynnyri käyttää korkean-lämpötilojen keraamisia lämmitysnauhaa, joka voi saavuttaa 420 astetta, yhdistettynä 5-vyöhykkeen PID-säätimeen. Takaiskuventtiilimallit estävät kuolaamisen korkeissa prosessilämpötiloissa.
K: Mitkä huoltovälit vaaditaan bimetalliruuville ja piippulle?
V: Jatkuvassa käytössä 30 % lasikuituvahvisteisella PBT:llä, bimetallitynnyrit säilyttävät käyttötoleranssit 18 000–24 000 käyttötuntia ennen tarkastusta tai vaihtoa.
K: Voiko valvontajärjestelmä viedä prosessitietoja laadunvarmistuksen jäljitettävyyttä varten?
V: Kyllä. Ohjain tukee Industry 4.0 -protokollia (Euromap 77 / OPC UA) ruiskutuspainekäyrien, jaksoaikojen, lämpötilaprofiilien ja hälytyshistorian kirjaamiseen suoraan MES-ohjelmistoon.
Suositut Tagit: korkean tarkkuuden ruiskuvalukone elektronisille komponenteille, Kiina korkean tarkkuuden ruiskuvalukone elektronisten komponenttien valmistajille, toimittajille, tehtaalle