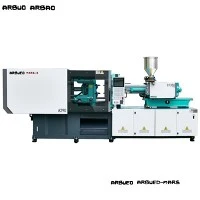
Tarkkuusmuovinen ruiskupuristuskone
Tarkkuusmuovista valmistetut ruiskuvalukoneet tarjoavat mittojen toistettavuuden,{0}}pieni painon vaihtelu ja nopeat sykliajat vaativille teollisuuskomponenteille. Nämä yksiköt on rakennettu erittäin-jäykkillä levyrakenteilla, servo-sähköisillä/hydraulisilla hybridikäyttöjärjestelmillä ja suljetun-silmukan liikkeenohjauksella. Nämä yksiköt saavuttavat toistuvan paikannustarkkuuden aina +/-0,01 mm:iin asti. Vakiopuristusvoimat vaihtelevat 60 - 1 200 metristä tonnia, ja ne tukevat 15 - 4 500 g:n haulipainoja. Sarja käsittelee teknisiä hartseja-mukaan lukien PEEK, LCP, PPS, PC ja PMMA-joka säilyttää sulan lämpötilan vakauden +/-0,5 celsiusasteessa lämpöhajoamisen ja laukausten välisen poikkeaman minimoimiseksi.
Tärkeimmät tiedot
|
Parametri |
Tekniset tiedot Alue / arvo |
Testi/vertailutila |
|
Puristusvoima |
600 kN - 12,000 kN (60 T - 1,200 T) |
ISO 20457 -yhteensopivuus |
|
Side{0}}tangon välys (K x V) |
310 x 310 mm - 1 300 x 1 150 mm |
Vakiolevyasettelu |
|
Ruiskutuspaino (PS) |
15 g - 4,500 g |
Teoreettinen maksimiarvo laskettuna 1,05 g/cm3 |
|
Ruiskutusnopeus |
Jopa 350 mm/s (vakioservo) / jopa 800 mm/s (akku-avustettu) |
Lineaarisen kooderin palaute |
|
Ruuvin halkaisijavaihtoehdot |
22 mm - 110 mm |
L/D-suhde: 20:1 - 24:1 |
|
Ruiskutuspaine |
1 400 bar - 2 400 bar |
Hydraulinen / servo{0}}sähköinen paineanturi |
|
Platenin rinnakkaisuus |
<= 0.05 mm under maximum clamping load |
Laserkellomittarin mittaus |
|
Lämpötilan säätöalueet |
4-8 piippuvyöhykettä + suutin |
PID-säätö, +/-0,5 astetta C Tarkkuus |
|
Kuivasyklin aika |
1,2 s - 3.8 s (kehyksen koosta riippuen) |
Euromap 6 -standardi |
Tärkeimmät ominaisuudet
Jäykkä vaihtokytkin-kiinnityskinematiikka: Finite Element Analysis (FEA) -optimoitu levyrakenne minimoi levyn taipumisen suurimmalla puristusvoimalla, suojaa muotin pintoja ja estää välähdyksen.
Muuttuva-Siirtymäservokäyttöjärjestelmä: Korkeavasteiset kestomagneettiset AC-servomoottorit yhdistettynä sisäisiin hammaspyöräpumppuihin vähentävät energiankulutusta 30–70 % kiinteän -syrjäytysjärjestelmän järjestelmiin verrattuna.
Suljetun -silmukan injektioohjaus: Korkean-taajuusvasteen suuntaventtiilit ja reaaliaikainen lineaarinen kooderin palaute
Bimetallinen piippu- ja ruuvikokoonpano: Kulutusta- ja korroosiota-kestävät seokset pidentävät komponenttien käyttöikää, kun käsitellään jopa 50 % lasikuituvahvisteisia hartseja tai fluoripolymeerejä.
Teollinen CNC-ohjain: Sisältää 15--19 tuuman kosketusnäytön, johon mahtuu jopa 500 muottiparametrijoukkoa ja integroidut OPC-UA / Euromap 63 & 77 -tiedonsiirtoprotokollat Industry 4.0 -integraatiota varten.
Toimintaperiaate / koneen kokoonpano
Kone toimii neljässä{0}}vaiheisessa prosessissa: plastisointi, ruiskutus, pito/jäähdytys ja irrotus.
Kiinnitysyksikkö: Viiden{0}}pisteen kaksois-kytkinmekanismi luo tasaisen puristusvoiman levypinnan poikki. Automaattiset voitelujärjestelmät syöttävät rasvaa niveliin syklien määrän perusteella.
Injektioyksikkö: Kaksoisruiskutussylinterit tasapainottavat ruuvin aksiaalista työntövoimaa nopean{0}}ruiskutuksen aikana. Lineaarinen potentiometri valvoo ruuvin siirtymää 0,01 mm:n resoluutiolla.
Hydraulinen / sähkökäyttöinen matriisi: Korkeapaineisissa{0}}öljypiireissä käytetään suhteellisia venttiileitä tasaiseen kiihdytykseen ja hidastumiseen, mikä estää hydraulisen iskun ja pidentää letkun käyttöikää.
Ohjausarkkitehtuuri: Reaaliaikainen Linux--pohjainen ohjain hallitsee silmukan päivitysnopeuksia alle 1 ms:n ajan suorittamalla tarkkaa sulamis-pehmusteen valvontaa varmistaakseen jatkuvan ontelon tiivistyksen.
Tuotteen-erityiset tekniset edut
Sulatyynyn konsistenssi +/-0,2 mm:n sisällä: Takaiskuventtiilin geometria-ja nopea-vastetarkistusrenkaat estävät hartsin takaisinvirtauksen siirryttäessä ruiskutuksesta pitopaineeseen.
Vähentynyt homeen kuluminen: 0,05 mm:n etäisyydellä hallittu levyn yhdensuuntaisuus varmistaa tasaisen puristuspaineen jakautumisen onteloiden erotuslinjojen välillä, mikä pidentää muotin käyttöikää yli 30 %.
Vähämeluinen toiminta: Toimintamelutasot pysyvät alle 75 dB(A) alhaisen-melutason pumppukokoonpanojen ja akustista vaimennuskehysten kiinnitysten vuoksi.
Nopea hydraulinen vaste: Hydraulisen paineen{0}}nousuajat jäävät alle 30 ms:n komentosignaalista täyteen paineen ulostuloon, mikä mahdollistaa ohutseinämäisten -muovaussovellusten tiukan hallinnan.
Tyypilliset sovellukset
Autojen komponentit
Tuottaa moottoritilan liittimet, anturikotelot, sisäverhoilupidikkeet ja nestesäiliön korkit. Täyttää tiukat autoteollisuuden toleranssistandardit (VDA 6.3 -yhteensopiva prosessin vakaus) tiiviisti -sovitettavien kokoonpanoosien osalta.
Lääketieteelliset laitteet ja ruiskut
Muotti Luer{0}}lock-liittimiä, inhalaattorikomponentteja, verenkeräysputkia ja diagnostisia patruunoita. Varustettu öljyttömillä-kiinnitystankoilla-ja puhdastila-yhteensopivilla maalipinnoilla, jotka täyttävät ISO Class 7/8 -puhdastilastandardit.
3C elektroniikka ja liittimet
Käsittelee mikro-liittimet, älypuhelimen sisäkehykset ja kannettavan tietokoneen kotelon komponentit, jotka vaativat jopa 0,3 mm:n seinämän paksuuden ilman lyhyitä lyöntejä tai uppoamisjälkiä.
Korkean-tarkkuusteollisuuden venttiilit ja vaihteet
Tuottaa pieniä{0}}muovihampaita, pumpun juoksupyöriä ja kierteitettyjä putkiliittimiä, jotka vaativat vähäistä vääntymistä ja minimaalisia valumistoleansseja (DIN 3967, luokka 8 tai parempi).
Materiaalien yhteensopivuus
|
Hartsityyppi |
Tyypillinen kutistumisalue |
Käsittelylämpötila-alue |
Huomautuksia konevaatimuksista |
|
ABS/PC+ABS |
0.4% - 0.7% |
220 °C - 270 °C |
Tavallinen bimetalliruuvi; tarkka tynnyrin lämpötilan säätö |
|
PA66 / PA6 (30 % GF) |
0.3% - 0.8% |
260 °C - 310 °C |
Kulutusta-kestävä korkea-kromiruuvipinnoite |
|
PC / PMMA |
0.5% - 0.7% |
270 °C - 320 °C |
Korkea ruiskutuspaine; tarkka sidos{0}}kuormituksen tasapainotus |
|
PEEK / PPS |
0.2% - 1.2% |
340 °C - 400 °C |
Keraamiset lämmitinnauhat; korkean{0}}lämpötilan tynnyrin eristys |
|
POM |
1.8% - 2.5% |
190 °C - 210 °C |
Tarkka sulatteen viipymisajan säätö hajoamisen estämiseksi |
Kuinka valita / konfigurointiasetukset
Tarvittavan puristusvoiman määrittäminen
Laske tarvittava puristusvoima käyttämällä ontelon projisoitua pinta-alaa (A, cm2) ja keskimääräistä ontelopainetta (P_avg, bar):
Puristusvoima (tonnia)=[ Projektoitu pinta-ala (cm2) x keskimääräinen paine (bar) x 1,2 turvallisuustekijä ] / 1000
Ohuet{0}}seinäpakkaus: 0.6 - 1.0 tonnia/cm2
Tekniset osat: 0.4 - 0.6 tonnia/cm2
Vakiorakenneosat: 0.3 - 0.4 tonnia/cm2
Ruuvin halkaisijan ja geometrian valitseminen
Vakio A-ruuvi: Yleisprofiili täyttämättömille hyödykemuoveille (PP, PE, PS).
B Ruuvi (High Pressure): Pienempi halkaisija teknisille hartseille, jotka vaativat korkeaa ruiskutuspainetta (PC, PEEK).
C Ruuvi (High Mixing): Laajennettu L/D-suhde sekoituselementeillä masterbatch-dispersion ja optisen kirkkauden takaamiseksi.
Valinnaiset konemoduulit
Akun ruiskutuspaketti: Nostaa ruiskutusnopeuksia jopa 800 mm/s ohutseinäisissä sovelluksissa.
Sydänvetopiirit: Hydrauliset tai sähköiset ohjauslohkot monimutkaisiin muotin liukutoimintoihin (1-4 piiriä).
Side{0}}tangon vetolaite: Mahdollistaa muotin asennuksen tiloihin, joissa on matalat nosturivälit.
Eristetty tynnyrin kansi: Vähentää tynnyrin lämpösäteilyhäviöitä jopa 25 %.
Valmistus ja laadunvalvonta
Jokainen kone käy läpi systemaattisen dynaamisen ja staattisen testauksen ennen tehdashyväksyntätestausta (FAT) seuraavan laadunvarmistusjärjestyksen mukaisesti:
Valmistus- ja testausjärjestys
Raakarungon hitsaus: Rakenteiden kokoonpano ja koneen pohjan raskas{0}}teräshitsaus.
Tärinäjännityksenpoisto: Hitsatun rungon mekaaninen jännityksenpoisto poistaa materiaalin sisäisen jännityksen ennen tarkkuustyöstöä.
5-akselinen CNC-jyrsintä: yksi-asennuslevyn asennuspintojen ja raidetangon ohjainpaikkojen koneistus.
Levyn kokoonpano: Kiinteiden ja liikkuvien levyjen tarkka kohdistus ja mekaaninen asennus konealustalle.
Laserinterferometrin kohdistus: levyn suorakulmaisuuden ja sidos{0}}tangon yhdensuuntaisuuden optinen tarkastus ja kalibrointi.
Hydrauli- ja sähköjohdotus: Suhteellisten venttiilien jakotukkien, korkeapaineisten{0}}öljylinjojen, servokäyttöjen ja ohjauskaappien asennus.
100-tunnin jatkuva kuivakäyntitesti: Laajennettu testijakso järjestelmän eheyden, lämpöstabiilisuuden ja hydraulisen tiivisteen luotettavuuden varmistamiseksi.
Täyden kuorman ruiskutuksen ja paineen pitämisen varmistus: Viimeinen dynaaminen testaus 100 %:n puristusvoiman ja maksimihydraulisten ruiskutuspaineiden alla.
Laadunvarmistusprotokollat
Levyn työstö: Levyn pinnat jyrsitään yhdellä kokoonpanolla 5--akselisilla CNC-työstökeskuksilla tiukan kohtisuoran pitämiseksi kiinnitystangon reikien ja levypintojen välillä.
Jännityksenpoisto: Hitsatut koneen alustat keventyvät lämpö- tai tärinäjännitykseen, jotta estetään rungon vääristymät pitkien käyttöjaksojen aikana.
Laserkohdistus: Side{0}}tangon yhdensuuntaisuus ja levyn liikkeen tarkkuus mitataan Renishaw-laserinterferometreillä tarkan kohdistuksen varmistamiseksi kuormitettuna.
100-tunnin kuivaajo: Koneet suorittavat 100 jatkuvaa kuivajaksoa varmistaakseen lämpötasapainon, hydrauliöljyn vakauden ja nollavuotojen eheyden jopa 210 baarin käyttöpaineella.
Räätälöinti ja OEM-tuki
Erikoisruuvi- ja tynnyrimetallurgia:Valittavana täysin karkaistuja jauhemetallurgiateräksiä (CPM-10V, CPM-9V) syövyttävien materiaalien (fluoripolymeerit) tai kulutusta kestävien hartsien (jopa 60 % lasikuitu/mineraalitäyte) käsittelyyn.
Puhdashuoneen toteutus:Valkoinen polyuretaanimaali, ruostumattomasta teräksestä valmistetut levyjen kannet, ruostumattomat side-tangon pinnoitteet ja elintarvike-synteettiset voiteluaineet.
Automaatioliitännät:Tehtaalla-asennetut Euromap 67- tai Euromap 73 -liitännät robottien poiminta--ja-asennusjärjestelmille, kuljetinintegraatiolle ja automaattisille muotinkiinnityspiireille.
Monikomponenttinen laajennus:{0}Modulaarinen lisäys toissijaisten ruiskutusyksiköiden (reppuselkä, L-muoto tai pystyasettelu) kahden-värin/monimateriaalin muovausta varten.
Mitä ostajien tulee tarjota tarjousta varten
Saadaksesi tarkan teknisen tarjouksen ja koneen kokoarvioinnin, anna seuraavat parametrit:
Osatiedot:
3D CAD-tiedostot (.STEP / .IGS) tai 2D-piirustukset, joissa näkyy mitat ja seinämän paksuus.
Osapaino (grammaa) ja projisoitu pinta-ala (cm2).
Hartsin tekniset tiedot:
Tietty polymeerilaatu, valmistaja ja täyttöprosentti (esim. PA66 + 30 % GF).
Muotin tiedot:
Muotin mitat (P x L x K), onteloiden kokonaismäärä ja pinon korkeus.
Juoksun tyyppi (Hot Runner System vs. Cold Runner).
Sydämen vetovaatimus (hydraulisten/sähköisten ytimien jaksojen määrä).
Tuotantotavoitteet:
Jakson tavoiteaika (sekunteina).
Päivittäiset/kuukausittaiset volyymitavoitteet.
Alueelliset tiedot:
Käyttöjännite ja taajuus (esim. 400V 50Hz / 480V 60Hz).
Paikalliset turvallisuusvaatimukset (CE, UL, ANSI/SPI B151.1).
FAQ
K: Miten levyn yhdensuuntaisuus varmistetaan näissä koneissa?
V: Levyn yhdensuuntaisuus varmistetaan 100 %:n puristuskuormalla käyttämällä sidontatankoihin asennettuja osoittimia. Suurin sallittu poikkeama on asetettu arvoon<= 0.05 mm across the entire platen area, meeting ISO 20457 tolerances.
K: Mikä on keskimääräinen energiankulutus kilogrammaa kohden käsiteltyä materiaalia?
V: Vakiokäyttöisellä servo-sähköhybridihydraulilaitteella virrankulutus on keskimäärin 0,30–0,45 kWh/kg tavallisilla PP/PE-hartseilla sykliajasta ja jäähdytysparametreista riippuen.
K: Mitä rajapintoja on tarjolla automaattista osien poistoa varten?
V: Koneissa on standardi Euromap 67 (16-nastainen) tai Euromap 73 -robottiliitännät. Signaalit kattavat ejektorin asennon, turvaportin lukitukset, muotin aukiasennon ja robotin pääsyluvat.
K: Voivatko nämä koneet työstää korkeissa{0}}lämpötiloissa kestomuoveja, kuten PEEK tai PEI?
V: Kyllä. Korkean-lämpötilojen kokoonpanot sisältävät erikoistuneet keraamiset lämmitysnauhat, jotka voivat saavuttaa 450 asteen lämpötilan, eristetyt piippuvaipat, vesijäähdytteiset
K: Miten suljetun{0}}silmukan ohjausjärjestelmä säilyttää laukauksen painon toistettavuuden?
V: Injektioyksikkö käyttää lineaarista asentoanturia, jonka resoluutio on 0,01 mm, yhdistettynä dynaamiseen paineanturiin. Ohjain päivittää taajuusmuuttajan ulostuloa ali-millisekunnin välein säätääkseen V/P-vaihtopisteen ja pitopaineprofiilin reaaliaikaisen-sulamisvastuksen perusteella.
Suositut Tagit: tarkkuusmuovin ruiskuvalukone, Kiinan tarkkuusmuovin ruiskuvalukoneen valmistajat, toimittajat, tehdas