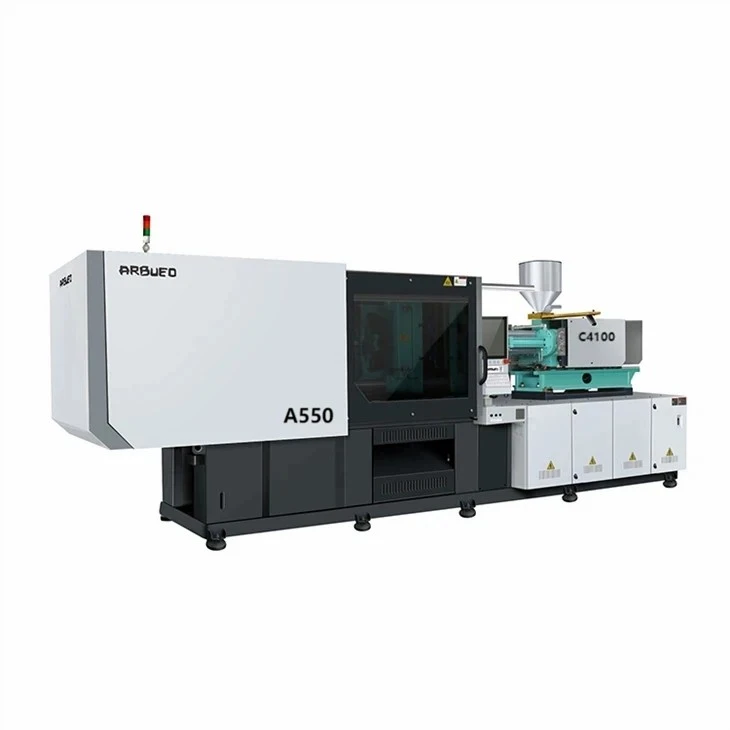
Hybridiruiskuvalukone autojen komponenttien valmistukseen
Tämä hybridiruiskuvalukone on suunniteltu erityisesti ohutseinämäisille-rakenneosille ja erittäin{1}}tarkkoihin auton sisä- ja ulkoosiin, ja siinä yhdistyvät servo-sähköinen ruuvikäyttötekniikka, hydraulinen puristus ja ruiskutusvoima. Se tarjoaa ±0,01 mm:n asennon toistettavuuden ja vähentää samalla energiankulutusta jopa 45 % puhtaisiin hydraulijärjestelmiin verrattuna.
Autokomponenttien tuotanto vaatii tiukkoja mittatoleransseja, lyhyitä sykliaikoja ja minimaalisia romumääriä jatkuvilla 24/7 tuotantoajoilla. Perinteiset hydraulikoneet kamppailevat usein täsmällisyyden ja lämmönkestävyyden kanssa pitkien tuotantovuorojen aikana, kun taas kaikki-sähköjärjestelmät kohtaavat vetoisuus- ja kustannusrajoitukset paksujen-osien rakenneosien osalta.
Tämä hybridijärjestelmä käyttää sähköistä servomoottoria jatkuvaan pehmitykseen, joka erottaa annosteluvaiheen hydraulisista toiminnoista. Hydraulinen paine ohjaa muotin puristamista, hylsyn vetoa ja nopeaa-ruiskutusyksikön liikettä. Tämä hybridiarkkitehtuuri eliminoi öljyn ylikuumenemisen, joka johtuu suhteellisesta venttiilin kuristuksesta pehmityksen aikana, ylläpitää tasaisen sulamislämpötilan ja alentaa kokonaiskäyttökustannuksia.
Tärkeimmät tiedot
|
Määrittelyparametri |
Arvoalue/metriikka |
Tekniset huomautukset |
|
Puristusvoima |
2000 kN - 10,000 kN (200 - 1000 tonnia) |
Suora-hydraulinen kytkin tai kaksi-levyn lukitusrakennetta |
|
Ruiskutusnopeus |
Jopa 350 mm/s (vakio) / 800 mm/s (akku) |
Typpiakkutuki erittäin{0}}ohut seinäosille |
|
Ruuvin halkaisijavaihtoehdot |
Ø 45 mm - Ø 105 mm |
Nitratut tai bimetallivaihtoehdot saatavilla hartsiin perustuen |
|
Teoreettinen laukauskapasiteetti |
320 cm³ - 4200 cm³ |
Laskettu PS:n ekvivalenttitiheydellä |
|
Poistoisku |
150 mm - 350 mm |
Hydraulinen ejektorin tappilevy säädettävällä voimansäädöllä |
|
Tie{0}}tangon etäisyys (K × V) |
560 × 560 mm - 1180 × 1080 mm |
Sopii useisiin{0}}onteloajoneuvoihin ja liukusäätimiin |
|
Ajojärjestelmä |
AC-servo sähköinen (annostus) + servohydrauliikka (puristin/ruiskutus) |
Kaksinkertainen-silmukkasuljettu ohjain suhteellisella varoventtiilillä |
Tärkeimmät ominaisuudet
Irrotetut rinnakkaistoiminnot:Sähköinen pehmitinkäyttö toimii hydraulisista toiminnoista riippumatta mahdollistaen rinnakkaisen palautumisen muotin avaamisen ja ejektorin liikkeiden aikana kuivausjaksoaikojen lyhentämiseksi.
Suljetun -silmukan ruiskutusohjain:Korkean vasteen -optiset lineaariset enkooderit seuraavat injektiokohtaa ±0,005 mm:n mittausresoluutiolla, mikä vähentää painon vaihtelua osien-o- välillä.
Säädettävä ydin{0}}vetohydrauliikka:Ohjelmoitavat kaksoishydrauliytimet, jotka on integroitu suoraan koneen ohjaimeen, käsittelevät monimutkaisia liukusäätimiä ja altaita ovipaneeleissa ja kojeryhmissä.
Alhainen-öljyinen hydraulijärjestelmä:Muuttuvan -tilavuuden servopumput toimivat tarpeen mukaan ja pitävät hydrauliöljyn lämpötilan alle 45 asteessa ilman suuria vesi-jäähdytystorneja.
Koneen kokoonpano
Kone erottaa suuren-vääntömomentin kiertotyön (ruuvin pyörittäminen) dynaamisesta voimatyöstä (puristus ja dynaaminen ruiskutus) neljässä keskeisessä toiminnallisessa-alikokoonpanossa:
Sähköinen servo-annostelulaite:Käyttää vakiomomenttia-pehmittävä ruuvi suoraan itsenäisen AC-servomoottorin kautta. Tämä erottaa annoksen hydraulisista paineen pudoksista, säilyttäen vakaan sulan homogeenisuuden ja tasaiset annosteluajat riippumatta koneen rinnakkaisista liikkeistä.
Hydraulinen servoakku:Tämä yksikkö käyttää ruiskutussylinteriä ja käyttää tarkkaa nopeus/painekytkintä (V/P) nopean{0}}suurpaineisen-dynaamisen ruiskutussuorituksen aikaansaamiseksi ohutseinäisille{2}}rakenneosille.
Kaksi-levyn kiinnitysyksikköä:Yhdistää dynaamisen hydraulisen sidos{0}}tangon lukituksen automaattiseen muotin korkeuden säätöön, mikä varmistaa nopean, matalapaineisen-muottisuojan ja tasaisen puristusvoiman jakautumisen muotin pinnalla.
Keskusohjain:Toimii nopeassa-EtherCAT-väyläverkossa ja kokoaa reaaliaikaisen-anturin palautteen kaikista lineaarisista koodereista, paineantureista ja lämpötilavyöhykkeistä 1 ms:n näytteenottoväleillä suljetun-silmukan liikeohjausta varten.
Tuotteen-erityiset tekniset edut
±0,01 mm Aseman toistettavuus:Kiinnitysyksikön{0}}suorakäyttöiset pyörivät kooderit vähentävät salaman muodostumista moni-onteloautoliittimiin ja valaistuskoteloihin.
Energiansäästö:Käyttöteho putoaa nollaan pito- ja jäähdytysvaiheiden aikana, mikä vähentää kVA-kuormitusprofiileja 30 % - 45 % verrattuna kiinteän-syrjäytyspumpun hydraulijärjestelmiin.
Lineaariset ruiskutusnopeusprofiilit:Akku{0}}avusteinen ruiskutus ylläpitää tasaisen virtauksen etunopeuden pitkien virtaus{1}}pituuspolkujen kautta, mikä eliminoi hitsauslinjan viat puskurin kehyksestä ja A/B/C-pilarin verhouksista.
Vähentynyt hartsin hajoaminen:Sähköinen pehmitys säätelee tarkasti takaisin{0}}5 baariin asti, mikä estää polymeeriketjujen katkeamisen leikkausherkissä-täytetyissä teknisissä hartseissa.
Tyypilliset sovellukset
Autojen ulkokomponentit
Etusäleiköt ja puskurin sisäosat: Korkeat virtausnopeuden vaatimukset pitkillä virtausreiteillä ilman pinnan uppoamisjälkiä.
Pyörän kaaren vuoraukset: Valettu kierrätetyistä PP/EPDM-yhdisteistä, jotka edellyttävät vakaata vääntömomenttia pehmityksen aikana.
Sisätilojen koristeet ja rakenneosat
Ovipaneelin -alakokoonpanot: Monipisteinen hydraulisydän-vetosarja alta leikkausta ja kiinnityspidikettä varten.
Kojetaulun tuet: Pitkät-lasikuituvahvistetut-PP-osat, jotka vaativat hellävaraisia ruuvigeometrioita kuidun pituuden säilyttämiseksi.
Autojen valaistus ja sähkölaitteet
Ajovalojen linssin kotelot: Matala{0}}värähtelypuristinliike säilyttää korkean optisen kirkkauden läpinäkyvässä PC/PMMA-hartsissa.
Moottoritilan kytkentärasiat: PBT/PA66-paloa{1}}hidastavia materiaaleja, jotka vaativat suuria ruiskutuspaineita ohuiden ripaosien täyttämiseksi.
Materiaalien yhteensopivuus
|
Hartsityyppi |
Käsittelylämpötila-alue |
Suositeltu ruuvikokoonpano |
Erityinen autosovellus |
|
PP + 30 % talkkia / EPDM |
210 astetta - 250 astetta |
Vakionitrattu ruuvi sekoituspäällä |
Kojetaulut, ovien verhoilut |
|
PA66 + 30 % GF |
270 astetta - 310 astetta |
Bimetallipiippu, volframikarbidi lentokärjet |
Konepellin alla olevat kiinnikkeet, liittimet- |
|
PC/ABS-seos |
250 astetta - 280 astetta |
Keski-leikkausruuvi matalalla-puristuspaineella |
Keskikonsolit, hansikaslokeron suojukset |
|
PMMA / PC |
240 astetta - 290 astetta |
Korkea{0}}kiiltävä pintaruuvi, kromi-pinnoitettu piippu |
Takavalojen linssit, optiset valonohjaimet |
|
POM |
190 astetta - 210 astetta |
Ruosteenesto-seosruuvi, takaiskuventtiilin rengas |
Autojen vaihteistot, turvavyön kiinnikkeet |
Asetusvaihtoehdot ja valintamatriisi
Valitse oikea konekokoonpano sovittamalla kohdekomponentin tekniset tiedot alla olevan kolmivaiheisen oppaan avulla:
Laske tarvittava puristusvoima
Käytä seuraavaa kaavaa arvioidaksesi muotillesi tarvittava pienin puristustonni:
Puristusvoima (kN)=Projisoitu osan pinta-ala (cm²) × Ontelon määrä × Ontelon painekerroin (30 - 60 MPa hartsin viskositeetista riippuen)
Määritä ruiskutusnopeuden vaatimus
Valitse sopiva ruiskutusjärjestelmän dynaaminen vaste komponentin seinämän paksuuden perusteella:
Vakio sisä- ja ulkoverhoilu (seinämän paksuus < 2,5 mm): Vakiohydraulinen servokäyttöjärjestelmä.
Ohuet-seinän optiset, valaistus- tai liitinosat (seinämän paksuus < 1,2 mm): Typpiakkujen apupaketti (toimittaa yli 500 mm/s ruiskutusnopeudet).
Valitse hartsitäyteaineisiin perustuva tynnyri- ja ruuvikokoonpano
Valitse sylinterin metallurgia vastaamaan polymeerilaatusi kemiallista ja mekaanista hankausta:
Täyttämättömät hartsit (Standard ABS, PP, PC): Standardi nitrattu teräskokoonpano (SACM 645).
Glass Fiber or Mineral Filled Compounds (>Täyteainepitoisuus 15 %: Bimetallitynnyri, jossa volframikarbidilla päällystetyt ruuvit.
Valinnaiset paketit
Sequential Valve Gating (SVG): Integroitu 4–12 vyöhykkeen pneumaattinen/hydraulinen venttiiliportin ohjausliitäntä juoksemattomille muoteille.
Automaattinen integroitu robottiliitäntä: Euromap 67 / SPI-standardi plug-and--liitännät 3-akselisten servorobottien osien purkamiseen.
Magneettinen levyjärjestelmä: Lyhentää muotin vaihtoaikaa 45 minuutista alle 5 minuuttiin pienissä---keskikokoisissa erissä.
Valmistus ja laadunvalvonta
Jokainen kone käy läpi standardoidut valmistustestausprotokollat ennen toimitusta:
Levyn rinnakkaisuuden varmistus:Koneistetut levyt mitataan täydellä lukituskiinnitystonnilla käyttämällä elektronisia mittareita. Yhdensuuntaisuus pysyy enintään 0,05 mm/m sisällä.
Stressi{0}}kevennetty kehysrakenne:Koneen lattiat läpikäyvät lämpöjännityksen vähentämisen hehkutuksen, joka estää rakenteellisia muodonmuutoksia pitkän käyttöiän aikana.
Hydrostaattinen testaus:Kaikki hydraulisarjat, venttiilit ja kovat putket on paine{0}}testattu 300 baariin tiivisteen vuotojen estämiseksi jatkuvassa lämpörasituksessa.
48 tunnin tehtaan vastaanottoajo:Kone toimii yhtäjaksoisesti 48 tunnin ajan öljyn lämpötilan valvonnalla, joka varmistaa, että melutaso on alle 72 dBA ja lämpötilan stabiilisuus ±2 asteen sisällä.
Räätälöinti ja OEM-tuki
Erikoisruuvigeometriat:Suojaruuvit, tuuletetut tynnyrit kosteuden poistoon ilman esikuivausta- ja erikoissekoittimen kärjet masterbatch-jakeluun.
Mukautetut solmiot{0}}tangon välykset:Pidennetty sidetankojen välinen etäisyys{0}} suurille liukulaatikoille ja syväytimille automuotteille.
Useita{0}}materiaaliruiskutuspäivityksiä:Toissijaiset hydrauliset tai sähköiset ruiskutusyksiköt (L--muoto, reppuselkä tai pystysuora sijoitus) kahdelle-ruiskutussovellukselle (2K).
Ohjausjärjestelmän integrointi:Räätälöidyt PLC-ohjelmistoliitännät, jotka on räätälöity tehdaslaajuiseen -SCADA-, Euromap 63/77 -protokollaan tai MES-tietokantaintegraatioon.
Mitä ostajien tulee tarjota yksityiskohtaista tarjousta varten
Anna seuraavat tekniset tiedot saadaksesi eritellyn koneehdotuksen ja syklin aikasimuloinnin 24 tunnin sisällä:
Osapiirustukset / CAD-tiedostot:3D STEP- tai IGES-tiedostot, mukaan lukien seinämän paksuus, projisoitu pinta-ala ja kokonaismitat.
Hartsilaadut:Tietty hartsimerkki, lajin nimitys ja täyteaineen prosenttiosuudet (esim. Sabic PP 108MF97, jossa on 20 % talkkia).
Muotin mitat ja asettelu:Muotin korkeus (min/max), paino, onteloiden määrä, kanavatyyppi (kylmä vs. kuumakanava) ja ytimen-vetoventtiilien määrä.
Vaadittu tuotantotulos:Tavoitesyklin aika, päivittäiset tilavuusvaatimukset ja toissijaiset automaatiotiedot (esim. IML, robotin valinta-ja-paikka).
Laitoksen käyttöjännite:Paikallisten voimajohtojen tekniset tiedot (esim. 480V/60Hz/3-vaihe tai 380V/50Hz/3-vaihe).
FAQ
K: Miten hybridiruiskuvalukone eroaa täysin{0}}sähkökäyttöisestä autojen osien koneesta?
V: Hybridikoneet tarjoavat suurempia ruiskutusnopeuksia ja voimavaroja paksu{0}}osarakenneosille tai suurille sisäpaneeleille pienemmillä pääomakustannuksilla kuin kaikki-sähkökoneet, joilla on vastaava puristustonni. Ne säilyttävät sähkömoottorin tehokkuuden pehmityksen aikana, kun ne käyttävät hydraulista painetta puristusvoimaan ja sydämen vetoihin.
K: Mikä huoltoväli vaaditaan hydrauliservojärjestelmälle?
V: Hydrauliöljyn suodatuselementit tulee vaihtaa 2 000 käyttötunnin välein. Öljynäytteitä hiukkaskontaminaation ja vesipitoisuuden varalta tulisi ottaa 4 000 tunnin välein. Oikea öljyhuolto pidentää pumpun ja venttiilin käyttöikää yli 30 000 tuntiin.
K: Voiko tämä kone käsitellä hartseja, joissa on korkea lasikuitupitoisuus (30–50 %)?
V: Kyllä. Käsitellessämme vahvistettuja teknisiä hartseja, kuten PA66-GF30 tai PBT-GF40, toimitamme bimetallisen tynnyrin, joka on vuorattu nikkelipohjaisella seoksella, ja täysin kovetettua volframikarbidiruuvia hankaavan kulumisen estämiseksi.
K: Mitä energiansäästöjä voidaan odottaa verrattuna perinteisiin hydraulikoneisiin?
V: Energiankulutus laskee 30–45 prosenttia. Sähköinen pehmitinkäyttö eliminoi hydrauliset konversiohäviöt ruuvin pyörimisen aikana, ja muuttuvataajuinen-hydraulipumppu kuluttaa mitätöntä tehoa osien jäähdytysvaiheiden aikana.
K: Tukeeko ohjain Euromap-standardeja automaatioon?
V: Kyllä. Koneohjain sisältää vakiomuotoiset Euromap 67 -liitännät robottien integrointia varten sekä Euromap 77 tiedonsiirtoa varten tehtaan suoritusjärjestelmien (MES) kanssa.
Suositut Tagit: hybridiruiskuvalukone autonosille, Kiinan hybridiruiskuvalukone autonosien valmistajille, toimittajille, tehtaalle