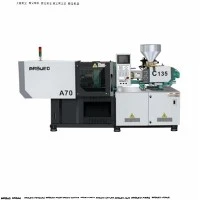
Nopea{0}}servo-ruiskuvalukone
Erittäin -tarkkuusohusseinämäiset-ruiskuvalukoneet on suunniteltu ohutseinäisille-säiliöille, pakkauksille, lääketieteellisille kertakäyttötarvikkeille ja tarkkuuselektroniikkakoteloille, joiden seinämän paksuus on 0,35–0,80 mm. Vakioruiskuvalulaitteet kamppailevat usein lyhyiden laukausten, salaman ja lämmön heikkenemisen kanssa, kun ne pakotetaan erittäin-nopeisiin-täyttöjaksoihin. Tämä sarja ratkaisee nämä ongelmat suuren ruiskutusnopeuden, nopean hydraulisen vasteen ja rungon suuren jäykkyyden ansiosta.
Hyödyntämällä typpi-avusteista akun kiihdytystä,{1}}nopeita ruiskutusyksiköitä ja jäykkiä laatikko--tyyppisiä kiinnityslevyjä tämä alusta saavuttaa ruiskutusnopeudet jopa 500 mm/s ja kuivausjaksot alle 1,8 sekunnissa. Servo-hydraulinen järjestelmä ylläpitää paineen hallinnan +/- 0.5 barin sisällä, estäen välähdyksen ja varmistaen samalla, että ontelo täyttyy täydellisesti moni-ontelokuumissa{10}}muoteissa.
Tärkeimmät tiedot
200T malli
Puristusvoima: 2000 kN
Raidetangon etäisyys (K x V): 560 x 560 mm
Levyn koko (K x L): 810 x 810 mm
Max. Muotin paksuus: 550 mm
Min. Muotin paksuus: 220 mm
Ejektorin isku: 140 mm
Ruuvin halkaisijavaihtoehdot: 32 mm / 36 mm / 40 mm
Ruiskutusnopeus: Jopa 500 mm/s
Ruiskutuspaine: 2,200 - 2,500 bar
L/D-suhde: 22:1 - 24:1
Järjestelmän paine: 17,5 MPa
300T malli
Puristusvoima: 3000 kN
Raidetangon etäisyys (K x V): 670 x 670 mm
Levyn koko (K x L): 960 x 960 mm
Max. Muotin paksuus: 650 mm
Min. Muotin paksuus: 280 mm
Ejektorin isku: 160 mm
Ruuvin halkaisijavaihtoehdot: 40 mm / 45 mm / 50 mm
Ruiskutusnopeus: Jopa 480 mm/s
Ruiskutuspaine: 2,200 - 2,500 bar
L/D-suhde: 22:1 - 24:1
Järjestelmän paine: 17,5 MPa
400T malli
Puristusvoima: 4000 kN
Raidetangon etäisyys (K x V): 780 x 780 mm
Levyn koko (K x L): 1 120 x 1 120 mm
Max. Muotin paksuus: 750 mm
Min. Muotin paksuus: 320 mm
Ejektorin isku: 180 mm
Ruuvin halkaisijavaihtoehdot: 50 mm / 55 mm / 60 mm
Ruiskutusnopeus: Jopa 450 mm/s
Ruiskutuspaine: 2,100 - 2,400 bar
L/D-suhde: 22:1 - 24:1
Järjestelmän paine: 17,5 MPa
500T malli
Puristusvoima: 5000 kN
Raidetangon etäisyys (K x V): 880 x 880 mm
Levyn koko (K x L): 1 260 x 1 260 mm
Max. Muotin paksuus: 850 mm
Min. Muotin paksuus: 380 mm
Ejektorin isku: 200 mm
Ruuvin halkaisijavaihtoehdot: 60 mm / 65 mm / 70 mm
Ruiskutusnopeus: Jopa 400 mm/s
Ruiskutuspaine: 2,000 - 2,300 bar
L/D-suhde: 22:1 - 24:1
Järjestelmän paine: 17,5 MPa
Tärkeimmät ominaisuudet
Nopea{0}}akun ruiskutus:Integroidut hydrauliakut tuottavat huippuvirtauksen välittömästi ja saavuttavat suurimman ruiskutusnopeuden 15 millisekunnissa ja täyttävät ohuet seinämät ennen muovin jähmettymistä.
Laatikko-Tyyppi: Jäykkä levyrakenne:Finite Element Analysis (FEA) -optimoidut laatat minimoivat levyn taipumisen täydellä painolla, pidentäen muotin käyttöikää ja säilyttäen tasaisen seinämän paksuuden kaikissa onteloissa.
Suljetun -silmukan servoohjaus:Korkeavasteiset Rexroth/Moog-servoventtiilit yhdistettynä optisiin lineaarisiin koodereihin antavat reaaliaikaisen-palautteen ruuvin asennosta ja järjestelmän paineesta 1 kHz:n näytteenottotaajuudella.
Erikoisohut{0}}seinäruuvi ja piippu:Nitratut tai bimetalliset ruuvit, joissa on erikoistuneet sekoituspäät, käsittelevät korkean sulavirtausindeksin (MFI) hartseja ilman polymeeriketjun hajoamista tai värijuovia.
Korkean vääntömomentin{0}}hydraulinen/sähkökäyttö:Tehokkaat-pehmennysmoottorit mahdollistavat samanaikaisen palautumisen muotin avaamisen aikana, mikä lyhentää kokonaissyklin aikoja 15–25 %.
Synkronoitu ilmasuihku- ja poistojärjestelmä:Levyn ohjausjärjestelmään integroidut monipiiriset pneumaattiset venttiilit tukevat-nopeaa ilmanpuhallusta osien nopeaan poistoon jatkuvan automaattisen toiminnan aikana.
Toimintaperiaate / koneen kokoonpano
Ohut{0}}seinien muovaus vaatii muotin onteloiden täyttämistä millisekunnissa ennen kuin hartsisula jäätyy kylmiä teräsontelon seiniä vasten. Kone käyttää typellä{2}}varattua hydrauliakkua ohittaakseen pumpun virtausrajoitukset ruiskutusvaiheen aikana. Signaalin aktivoituessa korkeavasteiset suhteelliset venttiilit purkavat akun paineen alhaisen-inertian ruiskutussylintereihin ja ajavat ruuvia eteenpäin yli 400 mm/s nopeuksilla.
Prosessin kulku:Hydraulic Power Unit -> Servo Pump + Accumulator -> High-Response Valve -> High-Speed Screw Unit ->Muottipesä (0,4 mm) takaisinkytkentäsilmukka: Lineaarinen Encoder tarkkailee jatkuvasti ruuvin asentoa ja lähettää tietoja ohjaimelle.
Ydinkomponenttistandardit:
Ruiskutusjärjestelmä: Ruiskutuskelkan lineaariset ohjauskiskot vähentävät kitkaa ja ylläpitävät aksiaalista suuntausta suuren{0}}nopean kiihdytyksen aikana.
Kiinnitysyksikkö: 5-pisteen kaksinkertainen mekaaninen rakenne, jossa on karkaistu terästapit ja itsevoitelevat grafiitti-pronssiholkit.
Hydrauliikka: Electro-hydrauliset servopumput yhdistettynä Rexroth/Moog-proportioventtiileihin, Gefran-paineantureisiin ja Parkerin korkeapaineletkuihin.
Ohjausjärjestelmä: KEBA / Techmation teollisuusohjaimet 12{1}} tuuman kosketusnäytöllä, jotka tukevat OPC-UA- ja Euromap 67/73 -protokollia robottien ja automaation integrointiin.
Tuotteen-erityiset tekniset edut
Minimaalinen levyn taipuma dynaamisella kuormituksella:Vakiolevyt taipuvat sisäänpäin täyden puristusvoiman alaisena, jolloin keskiontelot välähtävät, kun taas ulommat ontelot lyhenevät{0}}. Laatikko-tyyppinen levyrakenne keskittää puristusvoiman suoraan muotin rajan taakse. 300 T puristuskuormituksen alaisena levyn suurin muodonmuutos jää alle 0,05 mm:n, mikä suojaa herkkiä ohuita{6}}seinän jakoviivoja.
Laukauksen---painon johdonmukaisuus:Suuri ruiskutusnopeus luo dynaamisen inertian, joka saa perinteiset koneet ylittämään pitopaineen. Käytettäessä korkeataajuisia suljetun -silmukan venttiileitä, joiden lineaarinen enkooderin resoluutio on 0,005 mm, vaihtopiste nopeuden ohjauksesta paineensäätöön tapahtuu millisekunnissa. Laukauksen-to-painon poikkeama pidetään +/- 0.2 % sisällä.
Sulahomogeenisuus suurella teholla:Korkean{0}}MFI-hartsin (kuten MFI 60-100 PP) käsittely nopeilla ruuvinopeuksilla voi aiheuttaa leikkauslämpöä ja lämpöhajoamista. Erikoistunut ruuvigeometria tasapainottaa jakautuvan ja dispergoivan sekoittumisen alhaisemmissa sulamislämpötiloissa, mikä vähentää tynnyrin lämpöjännitystä ja säilyttää tasaisen värijakauman.
Tyypilliset sovellukset
Pakkaus ja ruokapalvelu:IML (In-Mold Labeling) -elintarvikeastiat (seinämäpaksuus 0,40 mm - 0.60 mm), kertakäyttöiset juomakupit, meijeriastiat, peukaloidut-kannet ja ohutseinäiset säilytysastiat.
Kertakäyttöiset lääketieteelliset ja laboratoriotarvikkeet:Kertakäyttöiset pipetin kärjet, PCR-putket, ruiskun säiliöt, lääketieteelliset näytekupit ja moni{0}}kuoppamäärityslevyt, jotka vaativat tiiviin onkalon---konsistenssin.
Elektroniikka ja tarkkuuskomponentit:Kevyet mobiililaitteiden sisäkehykset, rakenteelliset kiinnikkeet, optiset valonohjainlevyt (LGP), näyttökotelot ja suuren{0}}tiheyden liitinkotelot.
Materiaalien yhteensopivuus
PP (polypropeeni)
Tyypillinen MFI-alue: 35 - 110 g/10 min
Kutistumisnopeus: 1,0 % - 2.0 %
Huomautuksia käsittelystä: Vaatii suuren ruiskutusnopeuden; matala sulaviskositeetti; altis uppoamisjälkeille, jos pitopaine laskee aikaisin.
PS / HIPS
Tyypillinen MFI-alue: 8 - 20 g/10 min
Kutistumisaste: 0,4 % - 0.7 %
Käsittelyhuomautuksia: Vaatii tarkan paineen hallinnan hauraiden halkeilujen estämiseksi poistettaessa; erinomainen kirkkaus kupeille ja kansille.
LEMMIKKI
Tyypillinen rahalaitosalue: 0.70 - 0.85 IV
Kutistumisaste: 1,5 % - 2.0 %
Käsittelyhuomautuksia: Vaatii kuivaamisen alle 50 ppm kosteuspitoisuuteen; korkea sulamislämpötila edellyttää kuolaamista estävän-suuttimen suunnittelua.
PC/ABS-sekoitukset
Tyypillinen MFI-alue: 15 - 35 g/10 min
Kutistumisaste: 0,5 % - 0.7 %
Huomautuksia käsittelystä: Vaatii korkeaa ruiskutuspainetta (2,000+ bar) ja tiukan tynnyrin lämpötilavyöhykkeen valvontaa.
Kuinka valita / konfigurointiasetukset
Oikean koneen vetoisuuden ja ruuvin yhdistelmän valinta riippuu osan projisoidusta pinta-alasta, seinämän paksuudesta, virtauksen pituuden ---paksuussuhteesta (L/T) ja hartsin viskositeetista.
Puristusvoiman kaava:Vaadittu puristusvoima (tonnia)=[Projisoitu pinta-ala (neliöcm) x onkalopaine (bar) / 1000] x 1,1 (turvallisuustekijä)
Huomautus: Ohutseinäisissä{0}}sovelluksissa ontelopaine on tyypillisesti 600–900 baaria.
L/T-suhteeseen perustuvat kokoohjeet:
L/T-suhde alle 150: Vakioservo-hydrauliset mallit vakioruuviprofiileilla.
L/T-suhde 150–250: Akku-avusteinen ruiskutusyksikkö tarvitaan; yksi-sylinterinen nopea-nopeuksinen kokoonpano suositellaan.
L/T-suhde yli 250: vaaditaan korkea-paineakkujärjestelmä, bimetallinen korkea-leikkausruuvi ja synkronoitu sähköinen pehmitys.
Valinnaiset kokoonpanot:
Parallel Motion Kit: Sähköinen ruuvikäyttö mahdollistaa plastisoitumisen muotin avautumisen ja sulkemisen aikana.
Integrated In{0}}Mold Labeling (IML) -liittymä: Standardoidut Euromap 67 / Euromap 73 -robottiliitännät.
Hydrauliset ytimen vetoventtiilit: Laajennettavissa jopa 4 piirin riippumattomiin ytimen vetosarjoihin.
Eristetyt piipunsuojukset: Vähentää lämpösäteilyn häviötä lämmitysnauhoista jopa 30 %.
Valmistus ja laadunvalvonta
Jokainen kone käy läpi jäsennellyt kokoonpanoprotokollat ja standarditestauksen ennen lähettämistä:
Tuotantojärjestys:Frame Stress Relieving -> CNC Machining of Platens -> Assembly & Piping -> Laser Interferometer Alignment -> 48-hr Dry Run Test ->Tehdaskirjautuminen-pois
Laatustandardit ja sertifioinnit:
Turvallisuus ja järjestelmän yhteensopivuus: Valmistettu ISO 9001 -laatu- ja ISO 14001 -ympäristöjärjestelmien mukaisesti. Täysin CE-sertifioitu (EN 201:2009 muovikoneiden turvallisuusstandardit).
Levyn pinnan jyrsintä: Koneistettu erittäin{0}}tarkkuuspukkityöstökeskuksissa, jotta pinnan yhdensuuntaisuus taataan 0,03 mm/m:n sisällä.
Raidetangon ultraäänitarkastus: 100 %:n volumetrinen ultraäänitestaus taotuille 40CrMo-seosteräksisille sidetankoille sisäisten mikro-halkeamien tarkistamiseksi.
Hydraulisen paineen testaus: Jakotukit ja putkipiirit testattiin 1,5-kertaisella käyttöpaineella 24 tunnin ajan sisäisen tai ulkoisen vuodon välttämiseksi.
Laserkohdistus: Levyn yhdensuuntaisuus ja sidetangon koaksiaalisuus varmistettu Renishaw-laserinterferometreillä kytkinten lukitusjaksojen aikana.
Jatkuva kuormitustestaus: Jokaiselle yksikölle suoritetaan 48-tunnin jatkuva kuivakäyntitesti suurimmalla käyttönopeudella ennen asiakkaan tarkastusta.
Toimitus, takuu ja komponenttien alkuperä
Normaali toimitusaika:30-45 kalenteripäivää tilausvahvistuksesta ja muotin varmistuksesta.
Vakiotakuun kattavuus:18 kuukauden takuu ensisijaisille rakenneosille (levyt, sidetangot, runko); 12 kuukauden kattava takuu hydraulisille, pneumaattisille ja sähköisille ohjauksille.
Ydintoimittajaluettelo:Rexroth / Moog (hydrauliventtiilit), Gefran (paineanturit), Parker (korkea-paineletkut), KEBA / Techmation (PLC-ohjaimet), Schneider / Siemens (pienjännitteiset{1}}sähkölaitteet).
Räätälöinti ja OEM-tuki
Räätälöidyt ruuviprofiilit:Mukautetut lennon syvyys, nousu ja esteen sekoitusvyöhykkeet, jotka on optimoitu tietyille masterbatch- tai uudelleen jauhamissuhteille.
Pidennetty päivänvalo ja aivohalvaus:Räätälöidyt sidetangon välit ja levyn mitat suuriin moni{0}}ontelomuotiin tai pinomuotteja varten.
Mukautetut väriteemat ja ohjelmiston käyttöliittymä:OEM-brändien integrointi, mukautetut käyttäjän ohjausnäytöt ja lokalisoidut järjestelmäkielet (englanti, saksa, espanja, ranska).
Automaatiosolujen integrointi:Avaimet käteen -integraatio, mukaan lukien nopeat-sivu-syöttörobotit, IML-automaatio, optinen näöntarkistus ja loppupään kuljetinjärjestelmät.
Mitä ostajien tulee tarjota tarjousta varten
Saadaksesi tarkan teknisen tarjouksen, koneen kokoehdotuksen ja syklin aikalaskelman, anna seuraavat tiedot:
Osasuunnittelutiedostot:3D CAD -tiedostot (.STEP, .IGS), mukaan lukien tarkat seinämän paksuustiedot.
Materiaalitiedot:Polymeerilaatu, MFI-luokitus, tiheys ja täyteaineprosentti (kuten lasikuitu tai kalsiumkarbonaatti).
Muotin tiedot:Onteloiden määrä, muotin ulkomitat (P x L x K), muotin kokonaispaino ja kuumakanavaventtiilin ohjausvaatimukset.
Tavoitesykliaika:Vaadittu osan tuotto tunnissa tai tavoitejakson aika sekunneissa.
Alavirran automaatio:Vaatimukset IML:lle, robotin valinta-ja-paikkajärjestelmille tai ilmasuihkun poistopiireille.
FAQ
K: Miten ohutseinämäinen{0}}ruiskuvalu eroaa tavallisesta ruiskuvalusta?
V: Ohut{0}}seinämuovaus sisältää osien täyttämisen, joiden seinämän paksuus on alle 0,8 mm. Tämä edellyttää suurempia ruiskutusnopeuksia (yli 300 mm/s), korkeampia ruiskutuspaineita (yli 2 000 bar), nopeampia ohjaimen vasteaikoja ja korkeampaa pinnoitteen jäykkyyttä välähtämään salaman ja lyhyiden laukausten estämiseksi tavalliseen muovaukseen verrattuna.
K: Miksi hydraulinen akku on välttämätön ohutseinäisissä{0}}sovelluksissa?
V: Vakiohydraulipumput eivät pysty syöttämään nestettä tarpeeksi nopeasti kiertämään ruuvia vaadituilla nopeuksilla (300–500 mm/s). Akku varastoi paineen alaisen hydraulisen energian ja vapauttaa sen välittömästi tarjoten huippuvirran, joka tarvitaan ohuiden seinäosien täyttämiseen ennen muovisulan jäätymistä.
K: Mikä on keskimääräinen energiankulutus kilogrammaa kohden käsiteltyä hartsia?
V: Muuttuvan -tilavuusservopumppujen ja kineettisen energian talteenoton ansiosta virrankulutus vaihtelee välillä 0,28 kWh/kg – 0,35 kWh/kg materiaalista ja sykliajasta riippuen. Tämä merkitsee 30–55 %:n energiansäästöä perinteisiin kiinteätilavuus{6}}pumppujärjestelmiin verrattuna.
K: Mikä on näiden koneiden tyypillinen hydraulinen vasteaika?
V: Korkean -vastesuljetun-silmukan servoventtiileillä ohjattu järjestelmän paine ja virtaus saavuttavat enimmäisasetusarvon 15 millisekunnissa signaalin suorittamisesta.
K: Voivatko nämä koneet käsitellä biohajoavia materiaaleja, kuten PLA:ta?
V: Kyllä. Koska PLA:lla on kuitenkin alhainen sulalujuus ja se on lämpöherkkä, PLA:n ohutseinä{1}}muovauksen konekokoonpanot vaativat tarkan tynnyrin lämpötilan hallinnan ja mukautettuja alhaisia{2}}leikkausruuviprofiileja hartsin hajoamisen estämiseksi.
K: Miten muotin turvallisuutta käsitellään nopean{0}}vaihtokytkimen sulkemisen aikana?
V: KEBA-ohjain tarkkailee muotin asentoa ja voimaa jatkuvasti. Matalapaineinen muotinsuojavaihe havaitsee 1 Nm:n vastuksen tai jopa 0,1 mm:n esteet ja pysäyttää puristimen liikkeen välittömästi homevaurioiden estämiseksi.
Suositut Tagit: korkean tarkkuuden ohutseinämäinen ruiskuvalukone, Kiina korkean tarkkuuden ohutseinämäisten ruiskuvalukoneiden valmistajat, toimittajat, tehdas