


Hybridiruiskuvalukoneet
Suorituskykyiset-hybridiruiskuvalukoneet: tarkkuusservo-sähkö- ja hydraulivoiman integrointi
Teollinen muovimuovaus vaatii tiukkaa tasapainoa dynaamisen voiman, akselin synkronoinnin, nopeuden ja energiansäästön välillä. Vakiohydrauliset yksiköt saavuttavat usein lämpörajat nopeiden syklien aikana, kun taas kaikilta-sähköjärjestelmiltä voi puuttua kiristysvoima syvävetoisille-osille tai korkean-viskositeettisille hartseille.
Hybridiruiskuvalukoneet ratkaisevat tämän kompromissin yhdistämällä sähköiset servokäytöt plastisointi- ja kiristysliikkeisiin korkeapaineisiin{0}}hydrauliakkuihin ruiskutusta ja hylsyn vetämistä varten. Tämä arkkitehtuuri tarjoaa vakaat kuivausjaksot, dynaamiset ruiskutusnopeudet jopa 800 mm/s, asennon toistettavuuden ±0,01 mm:iin ja jopa 40 % energiansäästöä perinteisiin hydraulipuristimiin verrattuna.


Hybridin ruiskuvalukoneen yleiskatsaus
Hybridikoneet erottavat korkean{0}}käytön jatkuvat toiminnot suuren-voiman ajoittaisista toiminnoista:
Servo-Sähkökäytöt: Ohjaa ruuvin pyörimistä (pehmennys), muotin avaamista/sulkemista ja ejektorin akseleita. Ne mahdollistavat itsenäiset, jaksottaiset, päällekkäiset liikkeet (kuten plastisoituminen muotin avaamisen aikana) ilman hydraulista yli-puhetta.
Hydraulijärjestelmät: Omistettu paikalliselle,{0}}suuren vetoisuuden puristuslukitukselle, dynaamiselle ruiskutuksen tehostamiselle ja sivu{1}}ytimen toiminnalle.
Hybridikoneen liikearkkitehtuuri
Servo{0}}Sähköakselit
Ruuvien pyörittäminen ja plastisointi
Levyn liike (auki / kiinni)
Ejektorin iskunhallinta
Hydraulinen voimayksikkö
Akku{0}}avustettu ruiskutus
Korkeapaineinen{0}}puristuslukko
Sydänveto ja sivuliukukkeet
Synkronoitu CNC-ohjaus
Reaaliaikainen{0}}akselin seuranta
Suljetun -silmukan paineen ja nopeuden integrointi
Kun hydraulinen kuristus poistetaan jatkuvan liikkeen aikana, nesteen lämmitys laskee merkittävästi. Tämä mahdollistaa pienemmät öljysäiliöt, pidentää hydraulisten tiivisteiden käyttöikää ja tarjoaa hyvän sijainnin toistettavuuden monivuoroisilla tuotantoajoilla.
Koneen kokoonpanot
Erilaiset tuotantoympäristöt vaativat erityisiä levyasetteluja ja kiinnitysarkkitehtuureja:
|
Kokoonpano |
Kiinnitystonni |
Ydin etu |
Tyypilliset sovellukset |
|
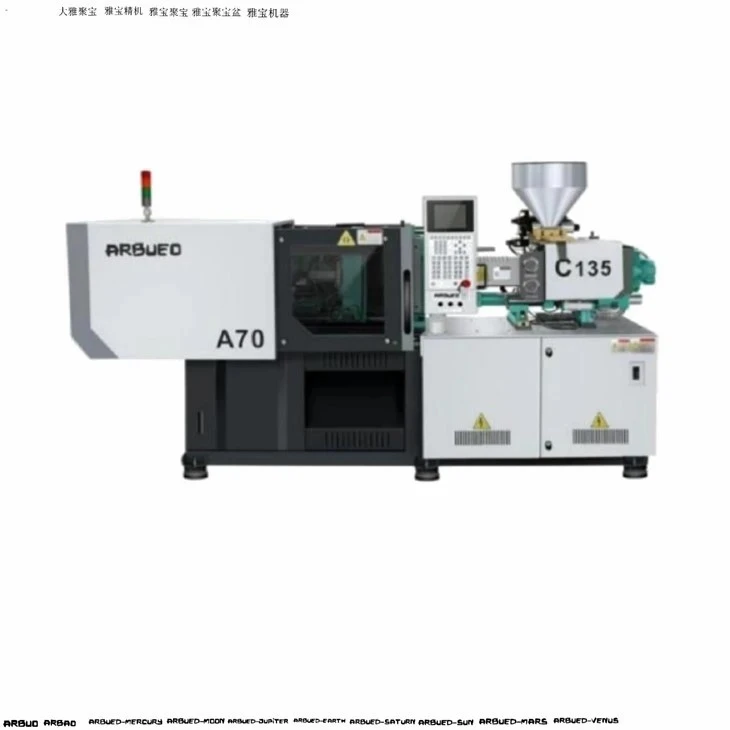
Vaakakytkin-Hybridi |
70T – 650T |
Nopea muotin käyttö sähköisellä servokytkimellä; nopeat kuivumisajat-. |
Nopeat{0}}pakkaukset, ohutseinäiset-astiat, korkit, sähkökotelot. |
|
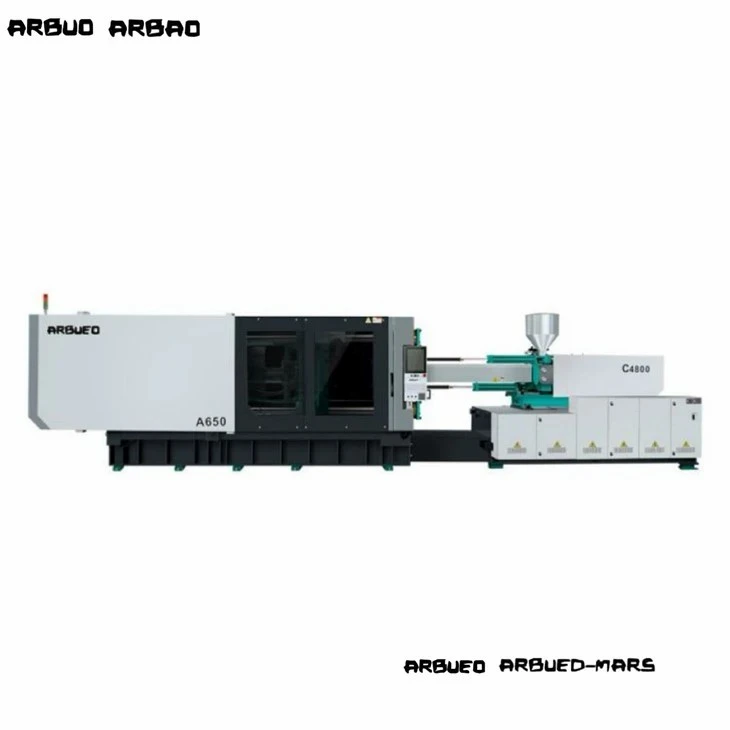
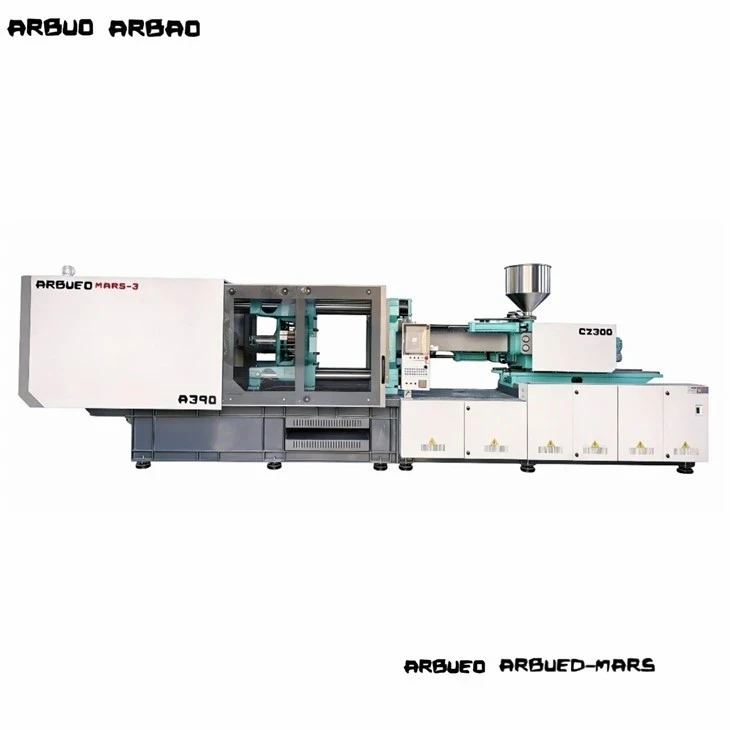
Kaksi-Platen Direct-Hydraulic Hybrid |
700T – 2,300T |
Pieni koko, pidennetty nippu{0}}tangon välys, nolla vaihtokytkimen kulumista. |
Autojen puskurit, ovipaneelit, suuret logistiikkalaatikot, rakenteelliset ammeet. |
|
Nopea{0}}pakkaushybridi |
180T – 450T |
Hydraulic accumulator injection (>600 mm/s) + jatkuva sähköinen annostelu. |
IML-säiliöt, ohutseinäiset{0}}elintarvikepakkaukset, lääkeruiskut. |
Tuoteluettelo
Nopea{0}}ohuseinämäinen-hybridikone (230 tonnia)
Puristusvoima: 2300 kN
Side-tangon välys: 560 × 560 mm
Ruiskutusnopeus: Jopa 600 mm/s (akku{1}}käyttöinen)
Tärkeimmät tiedot: Sähköinen servo-annostelumoottori (22 kW) ja samanaikainen annostelu muotin{1}}purkauksen aikana.
Kohdesovellus: Moni-onteloastiat, kertakäyttöiset ruokailuvälineet, ohuet{1}}seinämäkiinnikkeet.
Tarkkuuselektroniikka- ja liitinhybridikone (140 tonnia)
Puristusvoima: 1400 kN
Side-tangon välys: 460 × 460 mm
Laukauksen paino (PS): 180 g
Avaintiedot: Suljetun{0}}silmukan sähköinen ejektori ja muotin liike ±0,01 mm:n asemointitarkkuudella.
Kohdesovellus: Mikro{0}}liittimet, 3C-elektroniikkakotelot, optisten linssien kehykset.
Autojen komponenttien hybridikone (450 tonnia)
Puristusvoima: 4500 kN
Side-tangon välys: 780 × 750 mm
Laukun paino (PS): 1 250 g
Tärkeimmät tiedot: Kaksoishydrauliset vedot yhdistettynä jatkuvaan sähköiseen pehmennykseen vähentävät syklin viiveitä.
Kohdesovellus: Autojen valaistuskotelot, sisäverhoilupaneelit, konepellin alta{0}}kanavia.
Deep{0}}Draw Industrial Container -hybridikone (800 tonnia)
Puristusvoima: 8 000 kN
Levyn mitat: 1 500 × 1 420 mm
Max. Muotti Päivänvalo: 1 850 mm
Tärkeimmät tiedot: Kaksi-levyn lukitusrakennetta integroituna servo-hydrauliseen paineensäätöön.
Kohdesovellus: Logistiikkalaatikot, säilytysastiat, rakenteelliset laitepaneelit.
Monikomponenttinen ko-injektiohybridikone (320 tonnia)
Puristusvoima: 3 200 kN
Ruiskutusyksiköt: L-asento (hydraulinen) + pääakseli (servo-sähköinen)
Tärkeimmät tiedot: Servo{0}}ohjattu pyörivä pöytäintegrointi kaksois-akselin suljetulla-silmukan painepalautuksella.
Kohdesovellus: Kaksi-shot (2K) tiivistettä, autojen LVI-säätimet, pehmeä{2}}kosketussähkötyökalujen kahvat.
Medical Precision -hybridikone (180 tonnin puhdastilavalmius)
Puristusvoima: 1800 kN
Side-tangon välys: 510 × 510 mm
Voitelu: Kapseloitu rasvavoitelu levyn kytkimissä; nolla öljysumun kontaminaatiota.
Tärkeimmät tiedot: Nikkeli{0}}pinnoitetut levyt, ruostumattomasta teräksestä valmistetut kannet, HEPA-ilmavirran integrointivalmis.
Kohdesovellus: Pipetin kärjet, verenkeräysputket, IV-katetrin komponentit.
Tärkeimmät tekniset ominaisuudet
Kierrä-Päällekkäiset toiminnot:
Sähköiset annosteluakselit mahdollistavat plastisoinnin toiminnan samanaikaisesti muotin avaamisen ja irrotuksen aikana. Tämä lyhentää syklien kokonaisaikoja 1,5–4,0 sekuntia laukausta kohti verrattuna yhden-pumpun hydrauliikkaan.
Yleiset bussien servokäytöt:
Regeneratiiviset jarruyksiköt vangitsevat kineettisen energian levyn hidastumisesta ja syöttävät sen takaisin linja-autoon, mikä pienentää netto kWh-kulutusta.
Integroitu hydrauliakkuavustin:
Typellä{0}}varatut akut syöttävät nopeita hydraulinesteitä ruiskutuksen aikana. Tämä tuottaa ruiskutusnopeuksia jopa 800 mm/s asti ilman massiivisia pääpumppumoottoreita.
Synkronoitu CNC-ohjausjärjestelmä:
Väylä-pohjainen ohjain (0,5 ms vasteaika) ylläpitää suljetun-silmukan ohjausta nopeuden---paineen (V/P) vaihtopisteissä.
Hydrauliikka + servo-arkkitehtuuri
Tehonjakelu ja energiavirran servokäyttö ja yhteinen tasavirtaväylämatriisi
Servo-Sähkökäyttö:Tehostaa ruuviannostelua (jatkuva kuormitus) ja levyn liikettä (kineettisen energian talteenotto). Jarrutusenergia kierrätetään takaisin tasavirtaväylään.
Servo{0}}Pumppu- ja akkujärjestelmä:Tehoaa korkean{0}}paineen kiinnitys (staattinen vetoisuus) ja ruiskutustehostin (suuri virtauspaine). Matala lämpökuorma pidentää öljyn ja jäähdyttimen käyttöikää.
Levyn liikeakseli (sähköinen):Käytetään raskaalla-kuularuuvilla tai servotelineellä-ja-pyörällä. Kiihtyvyyskäyrät noudattavat sinimuotoista profiilia ja suojaavat herkkiä muotin kohdistustappeja.
Annosteluakseli (sähköinen):Käyttää vesijäähdytteistä-suoravetoista-servomoottoria, joka on kytketty ruuviakseliin. Vääntömomentti pysyy vakiona, vaikka työstettäisiin jäykkiä teknisiä hartseja, kuten PEEK, PA66+50%GF tai PC.
Kiristys- ja ruiskutusjärjestelmä (hydraulinen):Kompaktit servo{0}}pumput tuottavat painetta vain tarpeen mukaan. Tonnipitoisuuden aikana pumppu hidastuu lähelle nollaa, mikä eliminoi turhan energiankulutuksen ja vähentää öljyn kuumenemista.
Hybridi vs. hydraulinen vs. kaikki-sähkö
|
Toimintaparametri |
Vakioservo{0}}hydrauliikka |
Hybridi kone |
Kaikki-sähkö |
|
Huippu ruiskutusnopeus |
100 – 250 mm/s |
300-800 mm/s |
200-500 mm/s |
|
Kiinnitystonnialue |
50T – 4,000T |
70T – 2,300T |
30T – 800T |
|
Energiankulutus |
Perustaso |
-30% - -45% |
-50% - -60% |
|
Samanaikaiset liikkeet |
Pumpun virtaus rajoittaa |
Täysi päällekkäisyys (annostus/avaaminen/poisto) |
Täysi päällekkäisyys |
|
Paksun{0}}seinän osan pitoaika |
Erinomainen (ei lämpörajoitusta) |
Erinomainen (Hydraulinen pito) |
Keskitaso (servomoottorin lämmitys) |
|
Ydin-vetokyky |
Integroitu natiivi hydrauliikka |
Integroitu natiivi hydrauliikka |
Vaatii ulkoisen hydrauliyksikön |
|
Huoltoprofiili |
Öljynvaihdot, tiivisteiden vaihdot |
Alhainen lämpökuluminen, pienempi öljymäärä |
Hihnojen tarkastukset, kuularuuvien voitelua |
Tekniset tiedot
|
Koneen malli |
Yksikkö |
140 tonnia |
230 tonnia |
450 tonnia |
800 tonnia |
|
KIRISTUSYKSIKKÖ |
|||||
|
Puristusvoima |
kN |
1,400 |
2,300 |
4,500 |
8,000 |
|
Levyn välys (K × V) |
mm |
460 × 460 |
560 × 560 |
780 × 750 |
1050 × 1000 |
|
Max. Päivänvalo |
mm |
820 |
1,020 |
1,450 |
1,850 |
|
Ejektorin isku |
mm |
130 |
160 |
200 |
260 |
|
RUISKUSYKSIKKÖ |
|||||
|
Ruuvin halkaisija |
mm |
35 |
45 |
65 |
90 |
|
Ruiskutuspaine |
baari |
2,150 |
2,020 |
1,950 |
1,800 |
|
Suurin ruiskutusnopeus |
mm/s |
350 |
500 |
600 |
450 |
|
Plastisointiaste |
g/s |
22 |
48 |
92 |
185 |
|
YLEISET TIEDOT |
|||||
|
Järjestelmän paine |
baari |
160 |
160 |
175 |
175 |
|
Öljysäiliön tilavuus |
L |
180 |
260 |
450 |
750 |
|
Koneen paino |
kg |
4,800 |
8,200 |
18,500 |
38,000 |
Kuinka valita
Kun sovitat hybridiruiskuvalukonetta tuotantovaatimuksiisi, arvioi näitä neljää keskeistä teknistä parametria:
Laske pienin puristustonni
Kaava: Vaadittu tonnimäärä=Projisoitu pinta-ala (cm²) × materiaalin onkalokerroin (0,3–0,8 kN/cm²)
Korkeaviskositeettiset muovit (PC, PMMA): Käytä 0,6–0,8 kN/cm²
Vakiopolyolefiinit (PP, PE): Käytä 0,3 – 0,5 kN/cm²
Vahvista ruiskutusnopeus ja dynaaminen virtauksen pituus
Thin-wall ratio (Flow Length / Wall Thickness > 200:1) requires accumulator assistance (>500 mm/s).
Tarkista ammuksen koko: Optimaalisen haukun painon tulisi käyttää 35–70 % piipun enimmäiskapasiteetista
Arvioi akselin samanaikaisuus
Jos annosteluaika ylittää jäähtymisajan, valitse sähköinen annosteluakseli pehmityksen suorittamiseksi muotin auki/sulkemisen aikana.
Tarkista työkalujen yhteensopivuus
Vahvista ytimen-vetohydrauliikan virtausnopeudet, ejektorin tappien kuviot ja sidos-tangon välys olemassa olevia muottipiirroksia vastaan.
Sovellukset
Komponentit: Ovimoduulit, puskurikannattimet, ilmanottosarjat, kojelaudan rungot.
Hartsit: PA66 + 30% GF, PP-TD20, ABS/PC-sekoitukset.
Miksi hybridi: Tarjoaa korkean pitopaineen paksuille rakenneosille ilman hydrauliöljyn ylikuumenemista, kun taas sähköinen annostelu lyhentää syklin kokonaisaikoja.
Osat: margariiniastiat, juomakorkit, peukalointi-näkyvät astiat, ohutseinämäiset{1}}elintarvikepakkaukset.
Hartsit: High{0}}flow PP, HDPE.
Miksi hybridi: Akku{0}}tehostettu ruiskutus täyttää ohuet seinäosat (<0.45 mm) in under 0.3 seconds without flow lines or short shots.
Komponentit: Mikro{0}}liittimet, riviliittimet, kameramoduulien kehykset, kannettavan tietokoneen kotelot.
Hartsit: LCP, PBT + 30% GF, PC.
Miksi hybridi: Suljetun-silmukan sähköakselin asemointi estää homeen leviämisen ja varmistaa tasaisen osien painon.
Komponentit: Ruiskusäiliöt, Luer lock -liittimet, veridiagnostiikkakasetit, sentrifugiputket.
Hartsit: Lääketieteellisen -luokan PP, COP, polykarbonaatti.
Miksi hybridi: Sähkökäyttöiset akselit poistavat hydrauliöljysumun muottilevyalueen läheltä ja täyttävät ISO Class 7 ja Class 8 puhdastilastandardit.
Valmistus ja laadunvalvonta
Koneen tarkkuuden ylläpitämiseksi tärkeimmät rakenteelliset ja mekaaniset kokoonpanot valmistetaan jäljitettävillä standardoiduilla prosesseilla:
Raakavalun tarkastus
→ 3D Stress Relief Hehkutus
→ CNC 5-akselinen jyrsintä
→ Tarkkuusasennus
→ Laserinterferometrin kohdistus
→ CMM-komponenttien tarkastus
→ 48-Tunnin täyskuormitettu kuivaajo
→ CE- ja ISO-yhteensopivuus
Levyn työstö:
Valurautalevyille tehdään ultraäänivirhetestaus ja lämpöjännitys{0}}poistohehkutus ennen 5-akselista CNC-työstöä. Pinnan yhdensuuntaisuus pidetään 0,02 mm:n sisällä koko levyn pinnalla.
Hydrauliikkakokoonpano:
Saumattomat kylmävedetyt{0}}teräshydraulilinjat liitetään bite-tyyppisillä laippaliittimillä linjan hitsausvirheiden eliminoimiseksi. Pääjakotukit käyvät läpi kaksoissuodatuksen (imu + paluu, 10 mikronin mitoitus).
Laatutarkastukset:
Kootuille kehyksille suoritetaan laserinterferometrikalibrointi levyn paikannustarkkuuden varmistamiseksi. Jokaiselle koneelle suoritetaan 48-tunnin jatkuva täyskuorma-kuivasyklin stressitesti ennen toimitusta.
Räätälöinti ja OEM
Konerakenteet voidaan räätälöidä vastaamaan tiettyjä työkalugeometrioita, automaatioasetuksia ja laitosinfrastruktuuria:
Laajennettu tynnyri- ja ruuvimetallurgia:
Bimetalliset tynnyrit, joissa on volframikarbidivuoraukset hankaavien (jopa 50 % lasikuituvahvisteisten) tai syövyttävien (fluoripolymeerit, PVC) hartsien käsittelyyn.
Tehdasautomaation integrointi:
Euromap 63- ja Euromap 73 -liitännät poiminta-ja-roboteille, automaattisille kuumakanavaohjaimille ja keskitetyille materiaalinsyöttöjärjestelmille.
Erikoislevykuviot:
Mukautetut kiinnitysreikien asettelut (SPI, EUROMAP), hydrauliset kuvion aukot ja magneettilevyn teholiitännät.
Ydin-vetolaajennus:
Monipiiriset hydraulisydämen vetolohkot suhteellisella paineella ja virtauksen ohjauksella, jotka on yhdistetty suoraan CNC-pääyksikköön.
Liittyvät koneet
Jos tuotantoprosessisi vaatii erilaisia konekokoonpanoja, tutustu näihin vaihtoehtoisiin laitealustoihin:
Servo{0}}Hydrauliset ruiskuvalukoneet:
Vakiohydrauliset vaihtopuristimet, jotka on optimoitu yleiskäyttöön{0}}muovaussovelluksiin pienemmillä alkulaitteistokustannuksilla.
Kaksi-Platen Large Tonnage -konetta:
Tilaa säästävät{0}}hydrauliset kiinnitysyksiköt, jotka on suunniteltu suurille autojen ja teollisuuden osille 1 000 - 3 500 tonnia.
Nopeat-kaikki-sähkövalukoneet:
Ultra-puhtaat, nolla-öljyalustat, jotka on suunniteltu korkean-tarkkuuden mikro-muovaukseen ja vaativiin lääketieteellisiin ympäristöihin.
FAQ
Pyydä tarjous
Pyydä tuotantolaitoksellesi räätälöity yksityiskohtainen ehdotus, muottien yhteensopivuusanalyysi tai sykliaikasimulaatio:
Tekninen konsultointi:Jaa 2D/3D-osien piirustuksesi (.STEP, .IGES), hartsitiedot ja tavoitesykliajat.
Avaimet käteen -linjan integrointi:Täydelliset soluasetelmat, mukaan lukien robottiautomaatio, muotin lämpötilansäätimet, materiaalinkuivaimet ja jäähdytysjäähdyttimet.
|
Yhteydenottoluokka |
Tekninen suunnittelu ja myynti |
|
Vastausaika |
Tekniset tiedot ja tarjous toimitetaan 24 tunnin sisällä. |
|
Pakolliset tarjoustiedot |
Puristustonni, ammuttu paino, muotin mitat, hartsityyppi |
Olemme ammattimaisia hybridiruiskuvalukoneiden valmistajia ja toimittajia Kiinassa, erikoistuneet tarjoamaan korkealaatuista räätälöityä palvelua. Toivotamme sinut lämpimästi tervetulleeksi tukkumyyntiin hybridiruiskuvalukoneisiin, jotka myydään täällä tehtaaltamme. Hintaneuvontaa varten ota yhteyttä.