


Servo-ruiskuvalukoneet
↵
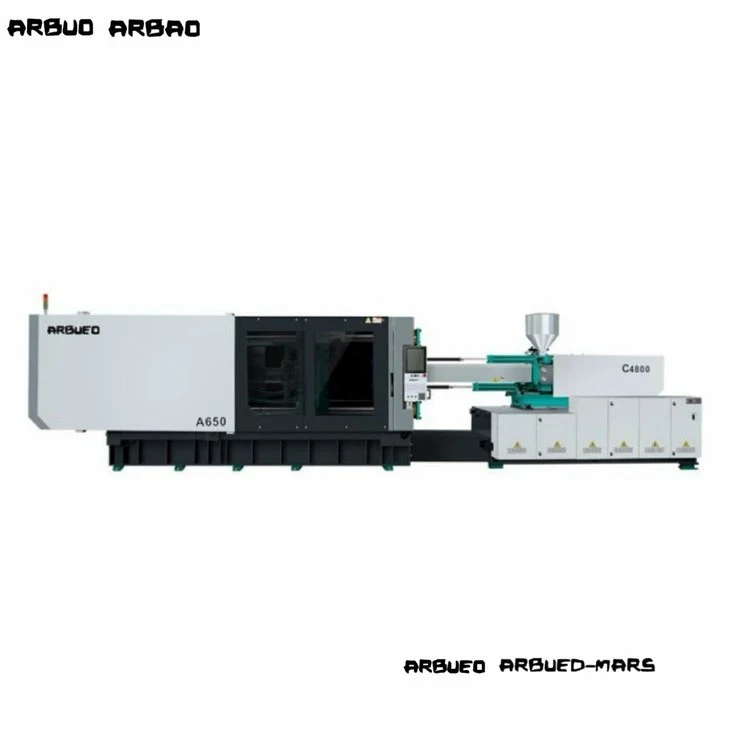
Servo-ruiskuvalukoneiden valmistaja
Hydraulisten ruiskuvalulaitteiden valitseminen keskisuuriin{0}}--suuriin-volyymeihin edellyttää energiakustannusten, tarkkuuden, kiertoaikojen ja koneen pitkäikäisyyden tasapainottamista. Nykyaikainen servo-hydraulinen tekniikka eliminoi perinteisten kiinteiden syrjäytyspumppujärjestelmien lämmön ja sähkön tehottomuuden ja tarjoaa samalla puristusvakauden ja korkean vääntömomentin, jota tarvitaan teknisten hartsien valmistuksessa.
Tässä teknisessä oppaassa esitellään suorituskykytiedot, hydrauliset kokoonpanot, mitoituskaavat ja mekaaniset vaihtoehdot insinööritiimille, hankintapäälliköille ja tehtaiden toimintajohtajille, jotka arvioivat servo-ruiskuvalukoneita teollisen mittakaavan -korjausta tai laitoksen modernisointia varten.


Servo-ruiskuvalukoneen yleiskatsaus
Servoruiskuvalukone käyttää dynaamista suljetun -silmukan servomoottorijärjestelmää säädettävän-tilavuuden tai kiinteän -vaihteiston sisäisten pumppujen ohjaamiseen. Toisin kuin perinteiset hydraulikoneet, joissa oikosulkumoottorit käyvät jatkuvasti nimelliskierrosluvulla prosessin vaiheesta riippumatta, servo-käyttöinen järjestelmä moduloi moottorin nopeutta ja vääntömomenttia välittömästi todellisten-paine- ja virtausvaatimusten perusteella.
Ei--toimivaiheissa-kuten jäähtymisen, muotitauon tai robottipoiston aikana-servomoottori putoaa lähelle-nollaa. Tämä toiminnallinen muutos tuottaa kolme keskeistä etua:
Energiansäästö:Vähentää hydrauliikan sähkönkulutusta 30–70 % tavallisiin kiinteisiin syrjäytysjärjestelmiin verrattuna.
Lämmönhallinta:Minimoi hydraulinesteen kitkalämmityksen, vähentää öljynjäähdyttimen veden tarvetta ja pidentää öljyn käyttöikää.
Toistettavuus:Säilyttää vasteajat alle 50 ms:n suljetun-silmukan ruiskutuspaineen ja asennon hallinnan ansiosta, mikä varmistaa pienemmän laukauksen---painon vaihtelun.
Koneen kokoonpanot
RUISKUSYKSIKKÖ:
Servomoottori ja veto
Nitrattu ruuvi ja piippu
Lineaarinen ohjauskiskovaunu
KIRISTUSYKSIKKÖ:
Double{0}}Kinematiikka
Valettu teräslevy (FEA-optimoitu)
Automaattinen hydraulinen{0}}korkeuden säätö
SERVO-HYDRAULINEN TEHOPAKKI:
Kestomagneetti AC servomoottori
Sisäinen hammaspyöräpumppu
High{0}}Response Controller
Viiden-pisteen kaksinkertainen-kytkinjärjestelmä: Optimoi mekaanisen edun tarjoamalla nopean levyn liikkumisen alhaisessa paineessa ja suuren mekaanisen lukitusvoiman lopullisessa sulkemisessa.
FEA-Optimoidut pallografiittirautalevyt: Pallomaiset grafiittirautalevyt, joissa on alhainen-taivuttaminen rakenteellisiin rivat varmistamaan tasaisen puristuspaineen jakautumisen muotin pinnalla.
Automaattinen voitelujärjestelmä: Keskitetty volyymillinen rasvanjakelu, joka toimittaa mitattua voiteluainetta tangon holkkiin ja kytkintappeihin, mikä vähentää tappien kulumista ja hiukkasten kontaminaatiota.
Hydraulinen meistin-korkeuden säätö: Vaihteistolla-vetolevyn korkeuden säätö digitaalisella enkooderin valvonnalla mahdollistaa nopeat muottien muutokset.
Twin{0}}Cylinder Balanced Carriage: Kaksoishydrauliset sylinterit kohdistavat tasapainotettuja aksiaalisia voimia ruuvikelkkaan ruiskutuksen aikana estääkseen suuttimen vääristymisen ja kallistumisen.
Bimetalli/nitridoitu ruuvi ja tynnyri: Standard SACM 645 -nitridoidusta teräksestä valmistettu tynnyri, jossa on vaihtoehtoja volframi-karbidibimetallivuorauksille lasitäytteisille teknisille hartseille.
Lineaarinen ohjauskiskon liike: Alhainen-kitka lineaarisen liikkeen ohjauskiskot ruiskutusvaunussa vähentävät mekaanista puikkoa-liukumista mikro-annostelun ja nopean{3}}ruiskutusliikkeen aikana.
Tuoteluettelo
Malli: A100 Compact
Puristusvoima: 1000 kN
Side-tangon välys (K x V): 360 x 360 mm
Ruiskutuskapasiteetti (PS): 145 g
Järjestelmän maksimipaine: 17,5 MPa
Kohdesovellus: Pieni tarkkuuselektroniikka, liittimet, -alikokoonpanot
Malli: A170 Standard
Puristusvoima: 1700 kN
Side-tangon välys (K x V): 460 x 460 mm
Ruiskutuskapasiteetti (PS): 280 g
Järjestelmän maksimipaine: 17,5 MPa
Kohdesovellus: Tekniset komponentit, lääketieteelliset kotelot, korkit
Malli: A230 Universal
Puristusvoima: 2300 kN
Side-tangon välys (K x V): 530 x 530 mm
Ruiskutuskapasiteetti (PS): 450 g
Järjestelmän maksimipaine: 17,5 MPa
Kohdesovellus: Kodinkoneiden osat, kulutustavarat, välikappaleet
Malli: A290 Heavy-Duty
Puristusvoima: 2 900 kN
Side-tangon välys (K x V): 620 x 620 mm
Ruiskutuskapasiteetti (PS): 720 g
Järjestelmän maksimipaine: 17,5 MPa
Kohdesovellus: Autojen sisäverhoilu, teollisuusputkiliittimet
Malli: A390 High-Volume
Puristusvoima: 3 900 kN
Side-tangon välys (K x V): 710 x 710 mm
Ruiskutuskapasiteetti (PS): 1 250 g
Järjestelmän maksimipaine: 17,5 MPa
Kohdesovellus: Syvä{0}}vetosäiliöt, suuret kotelot, autojen kannet
Malli: A550 Industrial
Puristusvoima: 5500 kN
Side-tangon välys (K x V): 830 x 830 mm
Ruiskutuskapasiteetti (PS): 2 100 g
Järjestelmän maksimipaine: 17,5 MPa
Kohdesovellus: Suuret rakennepaneelit, laatikot, moni{0}}onteloautokomponentit
Tärkeimmät tekniset ominaisuudet
Suljetun{0}}silmukan väyläohjausarkkitehtuuri:
Ohjaimen-to-servoviestintä käyttää EtherCAT- tai CANopen-protokollia, mikä ylläpitää ohjaussilmukan vastejaksot alle 1 ms:ssa.
Tarkat{0}}lineaarimuuntimet:
Absoluuttiset optiset/resistiiviset asentoanturit 0,01 mm:n resoluutiolla asennettuna kiinnitys-, ruiskutus- ja ejektoriakseleille asennon takaisinkytkentää varten.
PID-tynnyrin lämpötilavyöhykkeet:
Moni-vyöhyke SSR (Solid State Relay) -lämmityksen ohjaus PID-itse{1}}viritysalgoritmeilla ylläpitää piippuvyöhyketoleranssit +/- 1 C asteessa.
Matalapaine{0}}muottisuojaus:
Muuttuva paine- ja nopeusasetukset valvovat muotin sulkemista; herkän vääntömomentin{0}}tunnistusalgoritmit laukaisevat välittömän muotin kääntymisen, jos vastusta havaitaan.
Ytimen veto- ja irrotusliitännät:
Integroidut ohjelmoitavat hydraulisydämen vedinsarjat (2-piirin vakio) ja vaihtoehdot hydraulisille irrotusmoottoreille.
Servo-hydraulijärjestelmä ja energianhallinta
DYNAAMISEN OHJAUSSILMUKSEN SEKVENSSI:
System Controller ->Lähettää digitaalisen nopeus-/painekomennon servokäyttöön
Servo Drive ->Ohjaa kestomagneettista AC-servomoottoria
AC Servo Motor ->Käyttää sisäistä hammaspyöräpumppua
Internal Gear Pump ->Tehostaa hydraulisia toimilaitteita
Pressure Transducer ->Lähettää reaaliaikaisen-paine-/virtauspalautteen järjestelmän ohjaimelle
Järjestelmäarkkitehtuuri
Voimayksikkö yhdistää kestomagneettisynkronimoottorin (PMSM) ja hiljaisen{0}}sisäisen hammaspyöräpumpun. Järjestelmän painetta valvotaan jatkuvasti digitaalisen anturin avulla, joka on asennettu suoraan pumpun poistosarjaan.
Dynaaminen ohjaussilmukka
Koneen ohjain laskee vaaditun virtauksen (Q) ja paineen (P) koneen tietylle vaiheelle (esim. pitopaine, pehmitys tai levyn liike).
Signaalit lähetetään servokäyttöön digitaalisen kenttäväylän kautta.
Servokäyttö säätää moottorin nopeutta (n) säätääkseen virtausta ja säätää moottorin vääntömomenttia (tau) säädelläkseen järjestelmän painetta.
Paineen takaisinkytkentäsilmukan taajuus toimii 2 kHz:llä, mikä vähentää välittömästi moottorin kierroslukua paineen pitoajan tai jäähtymisen aikana valmiustasolle, mikä estää energian hukkaa ylipaineventtiileistä.
Servo vs. perinteinen hydrauliikka
Perinteinen: AC-oikosulkumoottori (vakionopeus)
Servohydrauliikka: Kestomagneettiservomoottori (muuttuva nopeus)
Vaikutus: Poistaa virrankulutuksen koneen ollessa tyhjäkäynnillä.
Perinteinen: Perustaso (100 %)
Servo Hydrauliikka: 30 % - 70 % alennus
Vaikutus: Pienemmät käyttökustannukset laukausta kohti.
Perinteinen: Korkea (paineventtiilin ohitus tuottaa lämpöä)
Servohydrauliikka: Matala (toimittaa vain pyydetyn öljymäärän)
Vaikutus: Vähentää jäähdyttimen kuormitusta ja viivästyttää öljyn hapettumista.
Perinteinen: Perustaso (100 %)
Servo Hydrauliikka: 50 % - 70 % alennus
Vaikutus: Alentaa laitoksen käyttötarpeita.
Perinteinen: +/- 0.5% - +/- 0.8%
Servohydrauliikka: +/- 0.1 % - +/- 0.3 %
Vaikutus: Vähentää tiukoissa{0}}toleranssin teknisten osien romumääriä.
Perinteinen: 100 ms - 150 ms
Servohydrauliikka: alle 40 ms
Vaikutus: Nopeampi syklin aloitus ja paineen säätö.
Perinteinen: 75 dBA - 85 dBA
Servohydrauliikka: alle 70 dBA
Vaikutus: Parantaa myymälän{0}}ympäristöturvallisuuden noudattamista.
Tekniset tiedot
Yleiset mekaaniset parametrit (edustava alusta A290)
Kiinnitysyksikkö:
Puristusvoima: 2 900 kN
Avausisku: 580 mm
Raidetankojen välinen etäisyys (K x V): 620 mm x 620 mm
Max. Muotin korkeus: 650 mm
Min. Muotin korkeus: 220 mm
Ejektorin isku: 160 mm
Ejektorivoima: 77 kN
Ruiskutusyksikkö (ruuvikoko B):
Ruuvin halkaisija: 55 mm
L/D-suhde: 20:1
Teoreettinen ruiskutustilavuus: 522 cm3
Laukauksen paino (PS): 475 g
Ruiskutusnopeus: 210 cm3/s
Max. Ruiskutuspaine: 178 MPa
Ruuvin nopeus (maksimi): 0 - 190 RPM
Veto / hydrauliikka / sähkö:
Järjestelmän paine: 17,5 MPa
Servomoottorin teho: 37 kW
Lämmitinnauhan kapasiteetti: 16,5 kW
Öljysäiliön tilavuus: 380L
Koneen mitat (P x L x K): 6,2 m x 1,6 m x 2,1 m
Kuivakoneen paino: 9,2 tonnia
Kuinka valita
Vaihe 1: Puristusvoiman laskenta
Vaihe 2: Kuvan koon ja tilavuuden vahvistaminen
Vaihe 3: Mittojen sovituksen tarkistus (solmio-tanko ja päivänvalo)
Vaihe 4: Ruiskutuspaineanalyysi
Vaihe 5: Plastisointinopeuden arviointi
Vaihe 6: Apu- ja ydinhydraulipiirien konfigurointi
Määritä tarvittava puristin vetoisuus osan projisoidun kokonaispinta-alan ja jakojärjestelmän perusteella kerrottuna polymeerin ominaispaineella:
Puristusvoima (kN)=[Projisoitu pinta-ala (cm2) x Ontelopaine (bar) / 100] x Turvallisuustekijä (1,1–1,2)
Onkalon referenssipaineet:
Polyolefiini (PE/PP): 300 - 450 bar
Tekniset hartsit (PC, ABS, PA): 500 - 800 bar
Ohuet{0}}seinäpakkaus: 800–1100 baaria
Yhdistä osan massa koneen ruiskutuskapasiteettiin. Valitse ruuvikoko, jossa vaadittu laukaustilavuus (osa + juoksuputki) kuluttaa 30–80 % piipun maksimilaukauskapasiteetista:
Alle 20 % tynnyrin kapasiteetti: Vaaraa hartsin hajoamista, koska viipymäaika kuumennetussa tynnyrissä on liian pitkä.
Yli 80 %:n tynnyrikapasiteetti: Rajoittaa plastisoivaa konsistenssia ja vähentää haalien -to{2}}lämpötasaisuutta.
Varmista, että muotin leveys ja korkeus sopivat vaakasuoraan ja pystysuoraan side{0}}tangon vapaalle etäisyydelle (K x V).
Varmista, että muotin vähimmäis- ja enimmäiskorkeusmitat vastaavat muotin paksuutta.
Varmista, että pienin avausisku tarjoaa riittävästi tilaa osien tyhjentämiseen robotin pään --arm tooling (EOAT) irrotuksen aikana.
Valmistus ja laadunvalvonta
Levyn työstön tarkkuus:Levyt työstetään 5-akselisilla vaakasuuntaisilla CNC-pukkityöstökeskuksilla, jotta varmistetaan samantasoiset toleranssit 0,05 mm:n sisällä asennuspintojen poikki.
Stressiä lievittävä ja lämpöhoito:Koneen rungot ja levyvalut läpikäyvät lämpöjännityksen{0}}kevennyshehkutuksen, joka estää rakenteellisia muodonmuutoksia jatkuvissa nimellisissä puristuskuormissa.
Hydraulijärjestelmän testaus:Hydrauliset lohkot puhdistetaan ultraäänellä; järjestelmät testataan 1,25-kertaisella maksimikäyttöpaineella tiivisteen eheyden ja nollan sisäisen vuodon ohituksen varmistamiseksi.
Kuivakäynnistys:Jokaiselle valmiille koneelle suoritetaan pakollinen 48-tunnin jatkuva kuivaajo-testi, jossa tarkastetaan liikkeen lämpötunnisteet, raidetangon jännitystasapaino ja melurajat ennen lähettämistä.
Laatustandardien noudattaminen:Valmistettu ISO 9001 -laatujärjestelmien mukaisesti; CE-vaatimustenmukaisuus varmistettu mekaanisten suojalukkojen, sähköturvallisuuden (EN 60204-1) ja hydraulisten turvallisuusstandardien osalta.

Autojen komponentit
Kohdeosat: Ovien verhoilut, LVI-säleiköt, moottorin suojukset
Vaatimukset: Suuri rakenteellinen lujuus, alhaiset nielujäljet, mittojen tasaisuus ympäristön lämpöalueilla.
Hartsit: PP + 30 % lasikuitua, ABS/PC-lejeeringit, PA66.
Koneen tärkein ominaisuus: Monivaiheinen ruiskutusnopeusprofiili{0}} ja ytimen vetovaihtoehdot monimutkaisille muottiliukustimille.
Sähkö ja elektroniikka
Kohdeosat: Relekotelot, riviliittimet, tarkkuuskehykset
Vaatimukset: Tiukat toleranssit, nolla välähdystä erotuslinjoissa, tarkka tappien käyttö.
Hartsit: PBT, LCP, paloa{0}}hidastava ABS, polykarbonaatti.
Koneen tärkein ominaisuus: Korkean-vasteen suljetun-silmukan ruiskutuspaineen hallinta estää yli-pakkaamasta mikro-rakenteita.
Teollisuus- ja rakennustuotteet
Kohdeosat: Putkiliittimet, venttiilit, kaapeliholkit
Vaatimukset: Syvä-veto-injektio, korkea sulamisnopeus, paksu-seinämän osien tiivistys ilman tyhjiön muodostumista.
Hartsit: jäykkä PVC, HDPE, PPR.
Koneen tärkein ominaisuus: Korkean vääntömomentin-hydrauliset pehmitinmoottorit yhdistettynä optimoituihin, korkean{1}}kulumiskykyisiin bimetalliruuviprofiileihin.
Erikoisruuvi- ja piippukokoonpanot:
UPVC-ruuvit, joissa on korkea{0}}kromipinnoite ja erikoismuotoilu.
Syövyttävät -kestävät täys-bimetallitynnyrit fluoripolymeerien käsittelyyn.
Sekoituspään geometriat (Maddock / sekoitustapit) masterbatch-dispersiota varten.
Hydrauliset muutokset:
Akku{0}}avusteiset nopeat-ruiskutusjärjestelmät ohutseinämäisiin-sovelluksiin.
Riippumattomat kaksi{0}pumpun hydrauliset asetukset puristimien samanaikaiseen liikettä ja plastisointia varten (rinnakkaispalautus).
Hydrauliakut nopeaan ruiskutusnopeuteen.
Automaatio- ja käyttöliittymävaihtoehdot:
EUROMAP 63 tai SPI robottiautomaatioliitännät.
EUROMAP 73 / ANSI B11.20 -turvarajapintaprotokollat robottiintegraatioon.
Hot{0}}runner-ohjaimen integrointi suoraan koneen käyttöliittymän näyttöön.

Liittyvät koneet
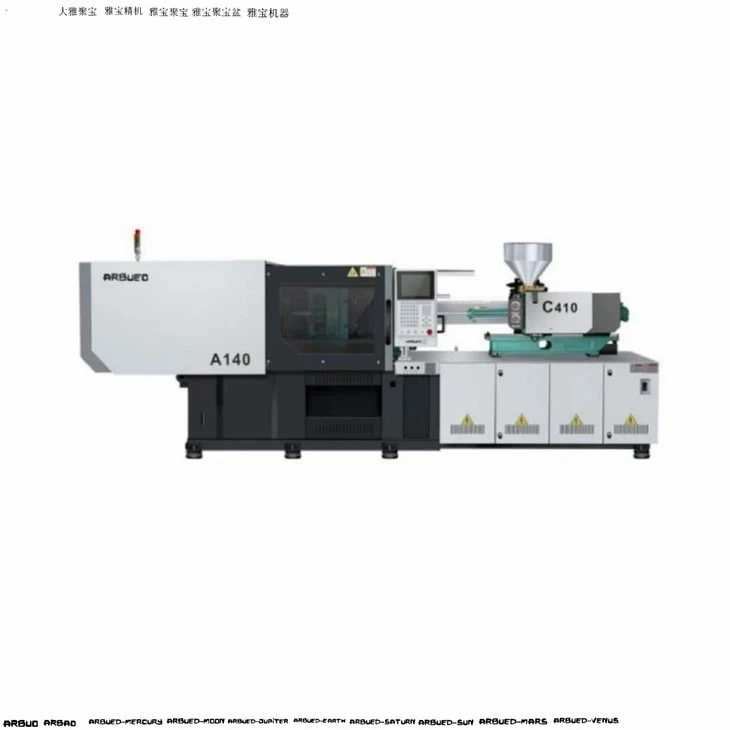
Nopeat{0}}servo-ruiskuvalukoneet: Optimized for thin-wall packaging, featuring accumulator support, upgraded injection speed (>300 mm/s) ja nopea vaihtokinematiikka.
Kaksi-levyservo-ruiskuvalukonetta:Suunniteltu suurille rakenneosille (800T - 3500T), tarjoaa pienemmän tilan, pidennetyn avausiskun ja suoran hydraulisen kiinnityksen.
Moni-materiaali / kaksi-värikonetta:Varustettu kahdella ruiskutusyksiköllä (L-shape-, Parallel- tai Piggyback-kokoonpanot) ja integroiduilla pyörivillä pöydillä moni-ruiskuvalua varten.
Pystysuuntaiset servo-ruiskuvalukoneet:Pystysuuntaiset kiinnitys- ja pystyruiskutusmallit, jotka on optimoitu manuaaliseen tai automaattiseen terän muovaukseen.
FAQ

Pyydä tarjous
Tarvitsetko apua oikean puristimen vetoisuuden, ruuvin koon tai lisäliitännän valinnassa muovauslinjallesi? Anna tuotantotietosi alla saadaksesi yksityiskohtaisen teknisen ehdotuksen, koneen asettelupiirustuksen ja tarjouksen.
Kohdeosan mitat (P x L x K mm):
Muovihartsin tyyppi ja luokka:
Osan paino (g) ja onteloiden lukumäärä:
Arvioitu / vaadittu sykliaika (s):
Laitteen vakiojännite (esim. 480 V 3PH 60 Hz / 400 V 3PH 50 Hz):
Teknisen tuen insinöörit ovat valmiina suorittamaan muottien layoutin validoinnin ja puristinten vetoisuuslaskelmat ennen tilauksen tekemistä.
Olemme ammattimaisia servo-ruiskuvalukoneiden valmistajia ja toimittajia Kiinassa, erikoistuneet tarjoamaan korkealaatuista räätälöityä palvelua. Toivotamme sinut lämpimästi tervetulleeksi tukkumyyntiin tehtaallamme myytäviin servo-ruiskuvalukoneisiin. Hintaneuvontaa varten ota yhteyttä.