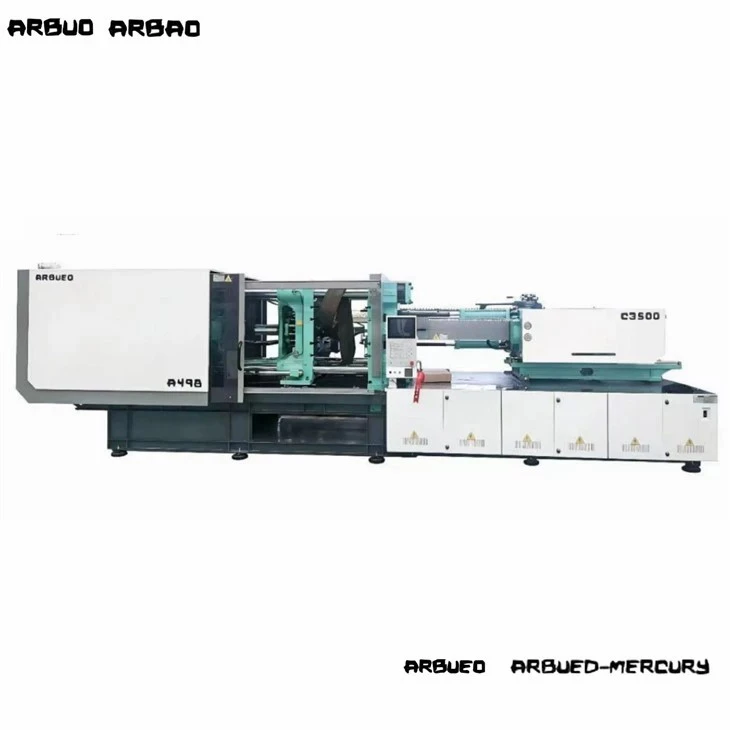
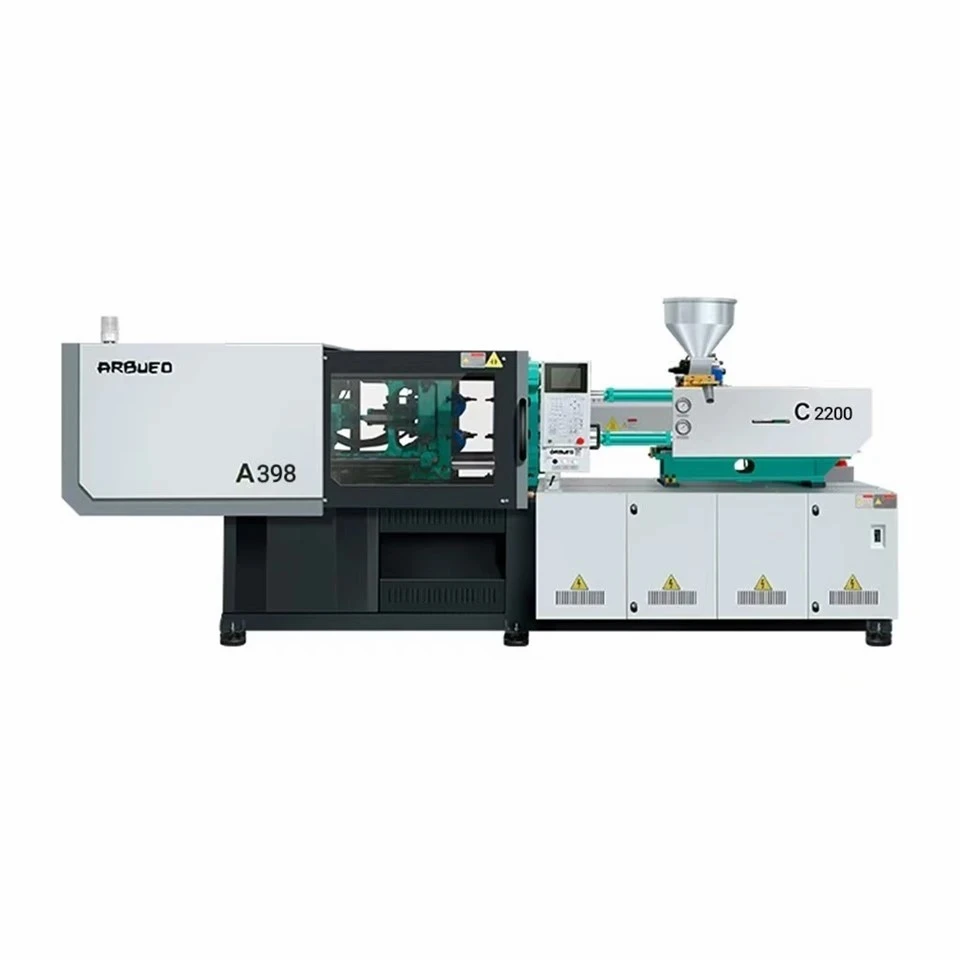

Nopea{0}}ruiskupuristuskone ohuisiin-seinämäisiin astioihin
Ohutseinäisille-muovisäiliöille rakennetut nopeat-ruiskuvalujärjestelmät vaativat rakenteellista jäykkyyttä, suuria ruiskutusnopeuksia ja nopean kuivausjakson-suorituksen. Normaalit ruiskuvalukoneet eivät voi saavuttaa alle 0,5 mm:n seinämäpaksuuksille tarvittavia täyttönopeuksia ilman, että ne kärsivät ennenaikaisesta portin jäätymisestä-, lyhyistä laukauksista tai liiallisesta puristamisesta-.
Tämä alusta käyttää suorakäyttöistä-servo-hydraulista järjestelmää, joka on integroitu akkuavustimeen, joka tuottaa ruiskutusnopeudet jopa 800 mm/s. Suuri-jäykkyyskiinnitysmekanismi säilyttää levyn tarkan yhdensuuntaisuuden nopeassa täys-tonnikierrossa, mikä suojaa moni-ontelokuumia-muotteja ennenaikaiselta kulumiselta. Erityisesti pakkaussovelluksiin,-mukaan lukien polypropyleeni (PP) ruoka-astiat, IML (In-Mold Labeling) -säiliöt, pakkausten kannet ja ohutseinäiset lääketieteelliset kertakäyttötuotteet
Tärkeimmät tiedot
Alla olevassa taulukossa esitetään ohutseinämäisten{0}}säiliöiden valmistuksen tekniset parametrit. Kaikki arvot tarkistetaan standarditestausprotokollien mukaisesti.
|
Tekninen parametri |
Yksikkö |
Arvo / määritysalue |
|
Puristusvoima |
kN / tonni |
2500-5500 / 250-550 tonnia |
|
Tie{0}}tangon etäisyys (K x V) |
mm |
580 x 580 - 880 x 880 |
|
Ruiskutusnopeus |
mm/s |
350 – 800 (akku-avustettu) |
|
Ruiskutusnopeus (maks.) |
cm3/s |
800 – 1,500 |
|
Ruuvin L/D-suhde |
L/D |
22:1 – 25:1 (optimoitu PP/PS:lle) |
|
Ruuvin halkaisijavaihtoehdot |
mm |
42 / 50 / 55 / 60 / 65 |
|
Max. Laukauksen paino (PP) |
g |
180 – 620 |
|
Ruiskutuspaine |
baari |
2,000 – 2,400 |
|
Kuivakiertoaika (Euromap 6) |
sek |
1.4 – 2.1 |
|
Ejektorin isku / voima |
mm / kN |
150 – 220 / 60 – 110 |
|
Järjestelmän paine |
MPa |
17.5 – 21.0 |
|
Hydraulisen pumpun teho |
kW |
45–90 (servo-käyttöinen) |
Tärkeimmät ominaisuudet
Hydrauli- ja ruiskutusyksikkö
Akku{0}}avustettu ruiskutuspiiri: käyttää korkeapaineisia-typpiakkuja, jotka purkaavat hydrauliöljyn suoraan ruiskutussylinteriin, ylittäen nesteen vastuksen välittömästi saavuttaakseen huippunopeuden millisekunneissa.
Opti-Sulasulkuruuviprofiili: Sisältää erillisen L/D-suhteen sekoituselementeillä, jotka on suunniteltu homogenoimaan korkean-MFI-polyolefiinit aiheuttamatta polymeerin lämpöhajoamista tai viskositeettipiikkejä.
Kaksoissylinterinen tasapainotettu ruiskutus: Kaksoisruiskutussylinterit ovat symmetrisesti kohdakkain ruuvin akselin kanssa, mikä eliminoi ruiskutusputken sivu-kuormituksen ja parantaa laukauksen---toiston tarkkuutta.
Kiinnitys ja koneen ohjaus
Levyn jäykistys ja rinnakkaisuuden hallinta: FEA:n (finite Element Analysis) avulla suunnitellut laatikko-rakennevalulevyt minimoivat levyn taipumisen lukitusvoiman alaisena
Suljetun-silmukan servoohjaus: Digitaaliset lineaarimuuntimet valvovat levyn liikettä, ruiskutusasentoa ja ejektorin iskua 1 kHz:n vastenopeudella ja ohjaavat suhteellisia venttiilisilmukoita tarkan asennon toistettavuuden varmistamiseksi.
Nopea-mekaaninen poisto: Hydrauliset ejektorit, jotka on synkronoitu puristimen avausliikkeen kanssa, mahdollistavat jatkuvan osien pudotuksen tai nopean{1}}robotin nousun pysäyttämättä levyn liikettä.
Toimintaperiaate ja koneen kokoonpano
Ohutseinämuovaus- eroaa olennaisesti tavallisesta pakkausmuovauksesta suladynamiikan vuoksi. Pehmitetty hartsi tulee muotin onteloon äärimmäisellä nopeudella täyttääkseen täydellisesti ennen kuin pakkaskerros tukahduttaa virtauksen.
Prosessivirran erittely
Plastisaatiovaihe: Korkean -sulavirtausindeksin (MFI) hartsit (tyypillisesti MFI 30–100) sulavat 22:1 tai 25:1 L/D-tynnyrin sisällä. Suhteellinen takaisin{8}}paineen säätö varmistaa vakaan tiheyden ruuvin lennossa.
Kiihdytys- ja ruiskutusvaihe: Kun puristin lukittuu, typen varaajan venttiili avautuu. Hydraulineste kiihdyttää ruiskutusmännän nopeuteen 600–800 mm/s alle 20 millisekunnissa ja ajaa sulatteen jopa 0,35 mm:n ohuisiin muottikanaviin.
V/P-vaihto ja tiivistys: Lineaariset asentoanturit laukaisevat kytkimen nopeus-ohjatusta täytöstä paineohjattuihin-pakkauksiin ruuvin asennon perusteella (tarkkuus ±0,1 mm) muotin vilkkumisen estämiseksi.
Synkronoitu liikkeen palautus: Kun jäähdytysjakso päättyy, liikkuva levy kiihtyy takaisin, kun taas ejektorin tapit laukeavat synkronisesti, jolloin osat putoavat tai menevät IML-automaatiovarteen ilman taukoa.
Tekniset edut
Kiinnitysyksikön taipuman vaimennus
Vakiolevyt taipuvat sisäänpäin korkean paineen alaisena, mikä aiheuttaa epätasaisen puristusjakauman moni{0}}ontelomuottien välillä. Tässä alustassa käytetään keskimmäisiä-työntölaatikkolevyjä, jotka suuntaavat puristusvoiman muotin keskustaan vähentäen levyn muodonmuutoksia ja pitävät osan seinämän paksuuden tasaisena ±0,02 mm:n toleranssilla kaikissa onteloissa.
Hydraulinen vastenopeus
Integroimalla korkeavasteiset suhteelliset suuntaventtiilit suoraan ruiskutuslohkoon, hydraulinen virtausviive eliminoituu käytännössä. Kone siirtyy nollasta maksimiruiskutusnopeuteen 16 millisekunnissa, mikä estää sulan etuosan pysähtymisen ohuen osan täytön aikana.
Conventional Hydraulic System: Valve Trigger -> 50–80 ms Delay -> Slow Acceleration ->Flow Marks / Short Shots
High-Speed Servo Hydraulic System: Valve Trigger -> 16 ms Response -> Peak Acceleration ->Homogeeninen 0,4 mm Seinä
Lämmönhallinta ja energiansäästö
Toisin kuin perinteiset kiinteän -siirtymähydrauliikkalaitokset, jotka vapauttavat käyttämätöntä energiaa lämpönä, sisäinen kestomagneetti{1}}servokäyttö säätää pumpun kierroslukua hetkellisen tarpeen mukaan. Tehonkulutus laskee 30–55 % jäähdytys- ja pitojaksojen aikana muihin kuin -servojärjestelmiin verrattuna, mikä pitää öljyn lämpötilan vakaana alle 45 asteessa ilman jatkuvaa ulkoista jäähdyttimen ylikuormitusta.
Tyypilliset sovellukset
Tämä konekokoonpano on optimoitu suuriin{0}}volyymiin ohutseinäisille-elintarvikepakkauksille, lääketieteellisille tarvikkeille ja päivittäisille kulutustavaroille, jotka vaativat ohutseinämäisiä osia.
|
Teollisuussektori |
Loppu-Tuoteesimerkit |
Tyypillinen seinän paksuus |
Onkalon määrä |
Tavoitesykliaika |
|
Elintarvikkeiden pakkaus |
Margariiniastiat, jäätelöastiat |
0,38 - 0,50 mm |
4-8 onteloa |
2,8 - 3,8 s |
|
Juomat & meijerituotteet |
Kahvikupit, jogurttipannut (IML-yhteensopiva) |
0,40 - 0,55 mm |
8-16 onteloa |
3,2 - 4,2 s |
|
Logistiikka ja varastointi |
Saranoitu peukalointi-Ilmettävät kannet |
0,45 - 0,60 mm |
8-16 onteloa |
3,0 – 4,0 s |
|
Lääketieteelliset kertakäyttöiset |
Pipetin kärjet, näytepullot |
0,50 - 0,70 mm |
16-32 onteloa |
4,5 – 6,0 s |
|
Teollisuuspakkaukset |
Ohuet{0}}seinämäiset ämpärit / pika-ruokalaatikot |
0,65 - 0,85 mm |
2-4 onteloa |
5,0 – 7,5 s |
Materiaalien yhteensopivuus
Ohutseinämäisten-säiliöiden valmistukseen tarvitaan korkean virtausnopeuksia kestomuoveja, joilla on ennakoitavissa oleva leikkaus{1}}ohentumiskäyttäytyminen. Koneen tynnyrikokoonpano, lämpötilavyöhykkeet ja ruuviprofiilit on optimoitu erityisesti näitä materiaaleja varten:
Polypropeeni (PP):Ensisijainen hartsi elintarvikepakkauksiin. Yhteensopiva satunnaiskopolymeeri- ja homopolymeerilaatujen kanssa, joiden sulavirtausnopeus (MFI) on 30 - 120 g/10 min.
Polystyreeni (GPPS / HIPS):Käytetään jäykille kirkkaille kupeille ja ruokailuvälineille. Käsitelty käyttämällä -kulumista estäviä bimetallitynnyreitä, jotka estävät jäykkien hiutaleiden aiheuttaman naarmuuntumisen.
Korkeatiheyspolyeteeni (HDPE):Käytetään sulkimiin, kansiin ja rakennesäiliöihin. Tynnyrin lämpötilavyöhykkeet ylläpitävät tiukan lämmityksen hallinnan 4–5 vaiheessa sulatteen viskositeetin hallitsemiseksi.
Bio-Pohjaiset polymeerit (PLA/PBAT-sekoitukset):Saatavana mukautetulla ruuvigeometrialla ja pienemmillä puristussuhteilla, jotka estävät lämpöhajoamisen plastisoinnin aikana.
Kuinka valita / konfigurointiasetukset
Oikean konekapasiteetin valitseminen edellyttää kokonaispinta-alan, muotin painon ja tilavuuden laskemisen laskemista.
Valintavaiheet
Laske puristusvoima: Projisoitu pinta-ala (cm2) x Ontelon määrä x Ontelon paine (600–800 bar)=Vaadittu tonnimäärä.
Tarkista ammuksen koko: Laukaisun painon tulee olla 30–70 % koneen piipun kokonaiskapasiteetista.
Valitse automaatioliittymä: Valitse Euromap 67 tai Euromap 73 IML:lle tai High{2}}Speed Take-Off Robotille.
Valinnaiset modulaariset päivitykset
Bimetallinen tynnyri ja ruuvi: Välttämätön kierrätettyjen hartsien (rPP/rPET) tai hankaavia lisäaineita tai pigmenttejä sisältävien yhdisteiden käsittelyyn.
Ilmapuhallusventtiilikokoonpanot: Integroidut kaksois--- tai nelipiiriset-pneumaattiset poistoventtiilit staattisilla/liikkuvilla levyillä nopeaa-osien pudotusta varten.
Automaatioprotokollat: Vakiomuotoiset Euromap 67- tai Euromap 73 -robottiliitännät saumattomaan integrointiin sivu-sisääntulon IML-robotiikkaan ja loppupään pinoamisjärjestelmiin.
Valmistus ja laadunvalvonta
Koneiden rungot on valmistettu jännitys{0}}kevytetyistä teräsprofiileista, jotta vältetään mittojen siirtyminen vuosien{1}}korkean taajuuden aikana.
Tuotannon työnkulku
Raw Castings -> Thermal Stress Relief -> 5-Axis CNC Milling -> CMM Inspection -> Hydraulic / Laser Calibration ->Tehtaan märkäajo
Koneistuksen eheys: Tärkeimmille valukappaleille (levyt, alustat, kytkimet) suoritetaan lämpöhehkutus, jota seuraa yksi-asennustyöstö 5--akselisilla CNC-portaalijyrsintäkeskuksilla, jotta sidostangon reikien yhdensuuntaisuus taataan 0,02 mm:n sisällä.
Hydraulipiirin testaus: Kaikki hydraulisarjat paine{0}}testataan 1,5-kertaisella käyttöarvolla 24 tunnin ajan sisäisen vuodon puuttumisen varmistamiseksi ennen kokoamista.
Laserkohdistusvarmennus: Levyn yhdensuuntaisuus tarkistetaan alle 0 %:n, 50 %:n ja 100 %:n puristuskuormituksen laserkohdistuslaitteistolla ennen tehdaskirjautumista-.
Pre-Lähetyksen kestotesti: Jokaiselle koneelle suoritetaan jatkuva 48-tunnin kuivakäyttö
Räätälöinti ja OEM-tuki
Tarjoamme räätälöityjä konekokoonpanoja, jotka sopivat tiettyihin muottiasetteluihin, laitosautomaatioinfrastruktuuriin ja alueellisiin energiastandardeihin:
Jatkettu solmio-tankoväli:Mukautetut levymitat suuriin moni-ontelokuumiin-muotteihin tai irrotettaviin ydinlevyihin sopivaksi.
Erikoisruuviprofiilit:Erilliset sekoitusprofiilit masterbatch-dispersiolle, matala{0}}leikkausgeometriat bio-hartseille tai kovettuneet pintakäsittelyt kalsium-karbonaatilla täytetyille yhdisteille.
Tehon ja jännitteen sovitukset:Tehdasasetukset{0}}sähkökaapit, jotka sopivat 200 V, 380 V, 415 V tai 480 V 3-vaiheisiin sähköverkkoihin 50 Hz tai 60 Hz taajuudella, CE- ja UL-standardien mukaiset.
Integroidut Hot Runner -ohjausyksiköt:Kaappi{0}}integroidut monivyöhykkeiset kuumakanavan lämpötilansäätömoduulit, jotka eliminoivat erilliset lattiayksiköt ja yksinkertaistavat kaapelointia.
Mitä ostajien tulee tarjota tarjousta varten
Jos haluat saada tarkan kaupallisen ehdotuksen tarkalla koneen mitoituksella, syklin aika-arvioilla ja ROI-ennusteilla, liitä kyselyyn seuraavat tekniset tiedot:
Osapiirustukset / 3D CAD-tiedosto:STEP (.stp)- tai Parasolid (.x_t) -tiedostot, joissa on yksityiskohtaiset tiedot seinämän paksuusprofiileista, riparakenteista ja porttien sijainnista.
Materiaalitiedot:Polymeerin tyyppi, laatu ja sulavirtausindeksi (MFI) (esim. PP Random Copolymer, MFI 70).
Tuotantokapasiteettitavoite:Vaadittu tuntituotanto tai tavoitesykliaika osaa kohti.
Muotin tiedot:Onteloiden lukumäärä, muotin kokonaismitat (leveys x pituus x korkeus), kuumakanavajärjestelmän tiedot ja muotin kokonaispaino.
Loppupään automaatiovaatimukset:Tietoja siitä, käytetäänkö linjalla ylintä-poimijaa, sivu-syötön IML-automaatiota, optista näkötarkastusta vai automaattisia pinoamisyksiköitä.
FAQ
K: Miten akku{0}}avusteinen ruiskutus eroaa tavallisesta servo{1}}hydraulisesta ruiskutuksesta?
V: Tavalliset servo-hydrauliset pumput luottavat moottorin kiihdytykseen öljyvirtauksen tuottamiseksi. Huippunopeuden saavuttaminen kestää jopa 100–200 millisekuntia. Akut varastoivat hydrauliöljyä korkean-paineen typpikaasun alla etukäteen. Kun venttiili avautuu, öljy purkautuu välittömästi ja saavuttaa huippunopeudet jopa 800 mm/s alle 20 millisekunnissa,{8}}mikä on tärkeää ohuiden seinäosien täyttämiseksi ennen muovin jäätymistä.
K: Kuinka kauan voin odottaa 0,45 mm:n seinämäiselle 500 ml:n säiliölle?
V: 4-onteloisessa muotissa, jossa käytetään korkeavirtausta PP:tä (MFI suurempi tai yhtä suuri kuin 60) ja riittävää muotin jäähdytystä (8–10 asteen jäähdytetty vesi), syklin kokonaisaika on tyypillisesti 3,0–3,6 sekuntia. Todellinen aika riippuu muotin jäähdytyskanavan suunnittelusta (kuten mukautuvat jäähdytysosat) ja automaation poistonopeudesta.
K: Onko tämä kone yhteensopiva sivu-entry IML (In-Mold Labeling) -järjestelmien kanssa?
V: Kyllä. Kiinnitysyksikkö sisältää kiinnityskuvioita kiinteään levyyn sivu{1}}sisääntulorobottien kehyksiä varten. Integroidut Euromap 67- ja Euromap 73 -liitännät ovat valmiiksi-johdotettu koordinoimaan turvalukituksia, levyn asentosignaaleja ja ydin-vetokomentoja koneen ja IML-automaatiojärjestelmän välillä.
K: Miten levyn kulumista hallitaan jatkuvassa nopeassa{0}}käytössä?
V: Liikkuva levy liukuu raskailla{0}}lineaarisilla ohjauskiskoilla sen sijaan, että se ratsastaisi suoraan sidetankojen päällä. Tämä muotoilu eristää sidetangot tukemasta levyn painoa, estää sidetangon holkkien naarmuuntumisen, säilyttää tasaisen levyn yhdensuuntaisuuden ja pidentää moni-ontelomuottien käyttöikää.
Suositut Tagit: nopea ruiskuvalukone ohutseinämäisille säiliöille, Kiinan nopea ruiskuvalukone ohutseinämäisille säiliöiden valmistajille, toimittajille, tehtaalle