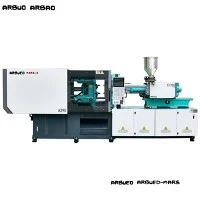
Nopea-ohut{1}}seinän ruiskupuristuskone
Nopea-ohusseinämä-ruiskupuristus vaatii suurta ruiskutusnopeutta, nopeita hydraulisia vasteaikoja ja maksimaalista mekaanista jäykkyyttä ohuiden-muottien täyttämiseksi ennen kuin polymeerisulate jäätyy. Tavallisista hydraulisista ruiskuvalukoneista puuttuu usein akkuapu, vastenopeus ja levyn jäykkyys, joita tarvitaan pakkaamaan komponentteja, joiden seinämän paksuus on alle 0,8 mm.
Tässä nopeassa-ohusseinämäisessä-ruiskuvalusarjassa on integroitu akku-avusteinen hydraulijärjestelmä, servo-sähköhybridikäytöt ja suuret-jäykät kiinnitysrakenteet. Tämä korkea-kavitaatiopakkausmuotteja, lääketieteellisiä kertakäyttötarvikkeita ja ohutseinämäisiä{7}}säiliöitä varten suunniteltu alusta tarjoaa ruiskutusnopeudet jopa 800 mm/s, kuivausjaksot alle 1,8 sekunnissa ja tarkan paineenhallinnan, joka estää salaman ja lyhyiden otosten syntymisen.
Tärkeimmät tiedot
Alla on tärkeimmät tekniset tiedot standardinmukaiselle-nopeille ohutseinäisille-alustoille. Tietyt arvot voidaan määrittää ammuksen painon, muotin mitan ja syklin aikavaatimusten perusteella.
|
Parametri |
Yksikkö |
Arvo/alue |
|
Puristusvoima |
kN / tonni |
2,600 - 5,500 kN (260T - 550T) |
|
Raidetangon väli (K x V) |
mm |
580 x 580 - 880 x 880 |
|
Levyn mitat (K x V) |
mm |
850 x 850 - 1280 x 1280 |
|
Max. Avaa Stroke |
mm |
520 - 850 |
|
Muotin korkeus (vähintään - maksimi) |
mm |
220 - 600 / 300 - 800 |
|
Ruiskutusnopeus |
mm/s |
350 - 800 (akkuavusteinen) |
|
Injektion vasteaika |
ms |
<= 16 |
|
Ruuvin halkaisija |
mm |
38 - 65 (L/D-suhde: 22:1–24:1) |
|
Max. Ruiskutuspaine |
baari |
2,000 - 2,400 |
|
Kuivakiertoaika (Euromap 6) |
sek |
1.4 - 1.9 |
|
Järjestelmän aseman tyyppi |
- |
Servo-Hydraulinen hybridi + typpiakku |
|
Ohjausjärjestelmä |
- |
KEBA / Techmation High{0}}Speed Controller |
Tärkeimmät ominaisuudet
Typen varaajan ruiskutusjärjestelmä:Tarjoaa välittömän suuren{0}}volyymin öljyn, joka ylläpitää ruiskutusnopeuksia jopa 800 mm/s äärimmäisessä vastapaineessa ilman painehäviöitä.
Suljetun -silmukan servoohjaus:Reaaliaikainen paikka- ja painepalaute-korkearesoluutioisten lineaaristen optisten asteikkojen (0,001 mm:n resoluutio) ja paineanturien avulla.
Korkean-jäykkyyden laatikko-runkolevy:Finite Element Analysis (FEA){0}}optimoitu levyrakenne vähentää taipuman suurimmassa vetoisuudessa alle 0,05 mm:iin ja suojaa moni-ontelomuotteja epätasaiselta kulumiselta ja jakoviivan välähdyksestä.
Kaksisylinterinen tasapainotettu ruiskutus:{0}}Kaksoisruiskutussylinterit säilyttävät kohdistuksen suuren{0}}nopean eteenpäinliikkeen aikana, mikä eliminoi ruuvin kallistumisen ja tiivisteen kulumisen.
Lineaariset ohjauskiskot ruiskutusyksikössä:Pienen-kitkaiset lineaariset liikeohjaimet vähentävät vastusta nopean-ruiskutuksen aikana, mikä parantaa ruiskutusasennon toistettavuutta +/- 0.1 mm:iin.
Itsenäinen hydraulipiirin suunnittelu: Rinnakkaiset hydraulipiirit mahdollistavat samanaikaisen muotin avaamisen/sulkemisen, ejektorin liikkeen ja plastisoinnin, mikä lyhentää kokonaissyklin aikoja 15 % - 20 %.
Toimintaperiaate ja koneen kokoonpano
Nopea-ohutseinämä-muovaus eroaa huomattavasti tavallisesta muovauksesta ohuiden muovien lämpöominaisuuksien vuoksi. Kun sula polymeeri koskettaa kylmää terästä, jonka seinämän paksuus on 0,35–0,8 mm, sulatettu pinta jäätyy millisekunnissa. Jotta muotin onkalo täyttyisi kokonaan, ruiskutusvaiheen on suoritettava 0,1 - 0,4 sekuntia paineissa, jotka saavuttavat 2 200 baaria.
Alajärjestelmän peruskokoonpanot
Kiinnitysyksikkö:
Viiden{0}}pisteen kaksinkertainen kinemaattinen järjestelmä, joka on optimoitu nopeaa avaamista/sulkemista varten.
Automaattinen keskitetty voitelujärjestelmä valvoo öljynpainetta ja voitelutaajuutta jokaisessa nivelliitoksessa.
Differentiaalinen nopea{0}}puristuspiiri lyhentää kuivausjaksoaikoja.
Injektioyksikkö:
Nitrattu tai bi{0}}metallinen ruuvi, joka on suunniteltu sulkuprofiililla ja dynaamisella sekoituspäällä käsittelemään suuren-leikkausvoiman homogenisointia ilman lämpöhajoamista.
Korkean -vastesuhteellinen tai servoventtiili, joka ohjaa öljyn jakautumista suoraan ruiskutussylinterin sisääntulossa.
Takaiskuventtiili, jossa on keraaminen tai kulutusta-kestävä metalliseosrengas, joka on suunniteltu estämään takaisinvirtaus ruiskutuskiihtyvyydessä 10 g asti.
Hydrauli- ja käyttöyksikkö:
Kestomagneettiservomoottori yhdistettynä sisäisiin hammaspyöräpumppuihin säästää energiaa jopa 50 % kiinteän syrjäytysjärjestelmiin verrattuna.
Korkeapaineiset-hydrauliakut, jotka on esi-varattu typpikaasulla, jotta ne toimittavat välitöntä hydraulienergiaa täytön aikana.
Öljynsuodatus jopa 3 mikroniin integroidulla öljynjäähdyttimellä ja reaaliaikaisella-öljyn lämpötilan/tason valvonnalla.
Tuotteen-erityiset tekniset edut
Ultra-Lyhyt ruiskeen vasteaika (<= 16 ms)
Vakiohydrauliventtiilit vaativat 40 - 80 ms siirtyäkseen vapaasta täysin auki. Tämä yksikkö käyttää korkeavasteisia Moog/Rexroth-servoventtiilejä yhdistettynä tiiviisti-kytkettyihin akkujakotukiin, mikä saavuttaa tavoitenopeuden 16 ms:ssa. Tämä estää sulamisen esi-leikkauksen ja dynaamiset painepiikit.
Pienempi levyn taipuma suurella tonnimäärällä
Epätasainen puristusvoiman jakautuminen aiheuttaa välähdystä keskionteloissa korkean{0}}kavitaatiotyökaluissa (esim. 32-ontelo tai 48-onteloinen ruoka-astia). Laatikkotyyppinen levyasettelu ohjaa puristusvoimat suoraan muotin asennusalueen taakse ja säilyttää muotin pinnan yhdensuuntaisuuden täydellä puristuskuormalla.
Pehmittävä lämpöstabiilisuus
Suuret ruuvin pyörimisnopeudet voivat synnyttää liiallista kitkalämpöä ja polttaa herkkiä materiaaleja, kuten polypropeenia (PP) tai polystyreeniä (PS). Erityinen sulkuruuvigeometria tasapainottaa mekaanista leikkausta ja lämmönjohtavuutta ja ylläpitää sulan lämpötilan vaihtelua +/- 1.5 celsiusasteessa jatkuvilla 24/7-ajoilla.
Tyypilliset sovellukset
Tämä konealusta tukee suurten{0}}volyymien valmistusta eri sektoreilla, jotka vaativat suurta tarkkuutta, nollavikoja ja nopeaa jatkuvaa toimintaa:
Ohuet{0}}seinämäiset elintarvikepakkaukset:
Pyöreät ja suorakaiteen muotoiset deli-astiat (0,4 mm - 0.6 mm seinämän paksuus)
In-Mold Labeling (IML) -jogurttikupit, jäätelöastiat ja margariinipurkit
Peukaloidut-juomakorkit ja -sulkimet
Lääketieteelliset kertakäyttöiset:
Pipetin kärjet (moni-ontelo{1}}tarkkuustyökalut)
Ruiskun säiliöt ja männänvarret
Sentrifugiputket ja testikyvetit
Kuluttajatuotteet ja elektroniikka:
Kertakäyttöiset ruokailuvälineet (veitset, haarukat, lusikat, lyhyet kiertoajat alle 3,5 s)
Matkapuhelimen sisäiset rungon kiinnikkeet ja akkukotelot
Valonohjainlevyt ja optiset näyttökehykset
Materiaalien yhteensopivuus
Ohutseinämä-ruiskupuristus vaatii hartseja, joilla on korkea sulavirtausindeksi (MFI) nopean virtauksen helpottamiseksi kapeiden onkaloisten kanavien läpi:
Polypropeeni (PP):Injektioluokka MFI 30 - 100 g/10 min. Ensisijainen hartsi elintarvikesäiliöille, IML-pakkauksille ja korkille.
Polystyreeni (GPPS / HIPS):Korkeat{0}}virtauslaadut läpinäkyviin ohuisiin-kuppeihin, ruokailuvälineisiin ja jäykkään pakkaukseen.
Polyeteeni (HDPE / LLDPE):Käytetään joustaviin sulkimiin, korkkiin ja ohutseinäisiin teollisuusastioihin.
Polykarbonaatti (PC) / ABS-sekoitukset:Käytetään ohutseinäisissä{0}}elektroniikkakoteloissa, jotka vaativat palonestokykyä ja suurta iskulujuutta.
Polyeteenitereftalaatti (PET):Erikoistuneet ohutseinämäiset-aihiot ja erikoispakkaussovellukset.
Kuinka valita / konfigurointiasetukset
Oikean koneen koon valitseminen edellyttää laukauksen tilavuuden, projektioalueen, seinämän paksuuden ja muotin suunnittelun arviointia:
Puristusvoiman mitoituskaava
Puristusvoima (tonnia)=[Osien pinta-ala + kannattimet (cm^2) x ontelon paine (bar)] / 1000 x turvallisuuskerroin (1.1 - 1.2)
Suositeltu konfiguraatiomatriisi
|
Komponentti / vaatimus |
Vakiopakkaus |
Korkean-tarkkuuslääketieteen |
Integroitu IML-linja |
|
Ruiskutusnopeus |
500 - 600 mm/s |
400 - 500 mm/s |
600 - 800 mm/s |
|
Ruuvin tyyppi |
Bi-metallinitrattu |
Ruostumaton teräs / kromipinnoitettu |
Korkean{0}}virtauksen PP-sulkuruuvi |
|
Puhdastilavalmius |
Normaali teollisuus |
ISO Class 7/8 -yhteensopiva |
Suljettu kiinnitysalue |
|
Automaatioliittymä |
Euromap 67 / SPI |
Euromap 67 / SPI |
Euromap 73 / nopea -IML-signaali |
|
Akut |
Yksi/kaksoissylinteri |
Kaksisylinterinen tarkkuusohjattu |
Usean -aseman suuren-kapasiteetin akku |
Valmistus ja laadunvalvonta
Jokainen kone käy läpi tiukat rakenne-, koneistus- ja toimintatarkastukset ennen toimitusta:
[Raw Casting Inspection] ---> [CNC Machining & Stress Relief] --->[CMM Alignment Verification]
|
[Tehdashyväksyntätestaus (FAT)]<--- [72-Hour Continuous Run] <--- [Assembly & Laser Calibration]
Casting ja stressin lievitys:Koneiden rungoissa ja levyissä käytetään pallografiittivalurautavaluja (QT450{1}}10), jotka on alttiina luonnolliselle ja lämpörasitukselle-kevennettyjen ikääntymisen vuoksi sisäisen jännityksen poistamiseksi ja pitkäaikaisen muodonmuutoksen estämiseksi.
Tarkkuustyöstö:Levypinnat ja sidetangon ohjausreiät-työstetään 5--akselisilla CNC-portaalin työstökeskuksilla lämpötilasäädellyssä ympäristössä.
Laserinterferometrin kohdistus:Raidetangon yhdensuuntaisuus ja levyn tasaisuus tarkistetaan Renishaw-laserinterferometreillä 0,03 mm:n tarkkuuden varmistamiseksi.
72 tunnin kuormitustesti:Kootut koneet suorittavat 72-tunnin jatkuvan kuiva-jakson ja paineenpitotestin, joka tarkkailee öljyn lämpötilaa, tärinätasoja ja hydraulista vakautta ennen tehdasraivausta.
Räätälöinti ja OEM-tuki
Tukeaksemme tiettyjä tuotantolinjavaatimuksia ja tehdasautomaatiostandardeja tarjoamme teknisiä räätälöintivaihtoehtoja:
Tynnyrin lämmitysvaihtoehdot:Keraamiset lämmitysnauhat, infrapunaenergiaa{0}säästävät lämmityssuojukset tai induktiolämmitysjärjestelmät nopeaan lämpövasteeseen.
Pidennetty muotin avausisku:Muokattu vaihtokinematiikka syvä{0}}piirtää ohut{1}}seinämäsäiliöitä tai korkeita IML-tuotteita.
Erikoisruuvigeometriat:Räätälöidyt L/D-suhteet ja lennot, jotka on suunniteltu bio-hartseille (PLA), runsaasti-täytteisille yhdisteille tai PCR-seoksille (-kulutuksen jälkeinen kierrätys).
Integroidut hydrauliset vedot:Ohjelmoitavat peräkkäiset ytimen{0}}vetopiirit, jotka on integroitu suoraan koneen PLC:hen.
Mukautettu väri- ja tuotemerkin merkintä:Värisovitus asiakkaan tehdasstandardien mukaan ja OEM-yksityinen merkintä alueellisille laitejakelijoille.
Mitä ostajien tulee tarjota tarjousta varten
Saadaksesi tarkan teknisen ehdotuksen, muottien yhteensopivuuden arvioinnin ja kaupallisen tarjouksen, jaa seuraavat projektiparametrit:
Osapiirustukset:2D/3D-tiedostot (STEP, IGES tai PDF), jotka osoittavat kriittiset mitat ja seinämän vähimmäispaksuuden.
Hartsin erittely:Tietty polymeerilaatu, merkki ja sulavirtausindeksi (MFI/MFR).
Muotin tiedot:
Onteloiden lukumäärä
Muotin mitat (pituus x leveys x korkeus) ja paino
Kuumakanavajärjestelmän tyyppi (venttiililuukku tai avoin putki) ja sähköisen portin ohjausvaatimukset
Tavoitetulos/sykliaika:Odotettu päivittäinen tuotantomäärä tai vaadittu kuivajaksotavoite.
Automaatiovaatimukset:Käyttöliittymätarpeet In-Mold Labeling (IML) -roboteille, sivu-sisääntulo--varsille tai loppupään pakkauskoneille.
FAQ
K: Kuinka akku{0}}avusteinen ruiskutus parantaa ohutseinä{1}}muovauksen onnistumisastetta?
V: Akut varastoivat hydraulista energiaa jäähdytys- ja pehmitysvaiheiden aikana ja vapauttavat sen välittömästi ruiskutuksen aikana. Tämä tarjoaa erittäin suuren virtausnopeuden, joka tarvitaan ohuiden onteloiden täyttämiseen sekunnin murto-osissa ennen polymeerin jäätymistä, mikä estää lyhyitä laukauksia ja rakenteellisia jännityksiä.
K: Voiko tällä koneella käyttää tavallisia-seinäosia tai yleisiä ruiskumuotteja?
V: Kyllä. Ohjausjärjestelmän avulla käyttäjät voivat poistaa akun aputoiminnon käytöstä tai alentaa ruiskutusnopeuksia käyttöliittymän näytön kautta. Kuitenkin tavallisille paksuseinäisille-osille, joissa sykliaikoja hallitsevat pitkät jäähdytysvaiheet, tavallinen servo-hydraulinen kone on yleensä kustannus-tehokkaampi.
K: Mitä huoltorutiineja tarvitaan nopeaan{0}}käyttöön?
V: Nopea{0}}käyttö lisää mekaanisten liitosten ja hydraulisten tiivisteiden kulumista. Huolto sisältää automaattisen voiteluöljyn määrän päivittäisen tarkastuksen, hydrauliöljyn puhtauden (NAS-luokka 7 tai parempi) 3–6 kuukauden välein, typen varaajan latauspaineen tarkastuksen kuuden kuukauden välein ja kytkinholkkien tarkastuksen vuosittain.
K: Onko ohjain yhteensopiva Industry 4.0:n ja tehtaan MES-järjestelmien kanssa?
V: Kyllä. Ohjain tukee OPC-UA- ja Euromap 63/77 -tietoliikenneprotokollia. Reaaliaikaiset parametrit-mukaan lukien sykliajat, ruiskutuspainekäyrät, lämpötilaprofiilit ja hälytyshistoriat-voidaan viedä suoraan keskussuoritusjärjestelmääsi.
Suositut Tagit: nopea ohutseinämäinen ruiskuvalukone, Kiina nopea ohutseinämäinen ruiskuvalukoneen valmistaja, toimittaja, tehdas