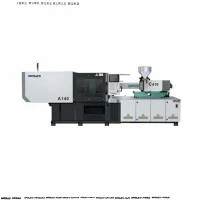
Servo-ruiskuvalukone autojen osiin
Tämä servo-hydraulinen ruiskuvalujärjestelmä tuottaa erittäin-tarkkoja autonosia sisä-, ulko- ja -kannen alla. Kone toimii 100–3 300 metrisen tonnin puristusvoimilla, ja siinä on suljettu -silmukan Phase/Inovance-servokäyttöjärjestelmä ja Keba-ohjain säätämään hydraulipainetta ja virtausta reaaliajassa.
Se käsittelee teknisiä hartseja-mukaan lukien PA6/PA66, jossa on jopa 40 % lasikuituvahviste, ABS, PC/ABS-sekoitukset ja PP-samalla saavutetaan toistuvien lyöntien-painotarkkuus ±0,1 %:n sisällä. Lyhennetyt hydrauliset vasteajat (40 ms:n sisällä) auttavat ylläpitämään tiukkoja mittojen toleransseja ohutseinämäisille-verhouksille, rakenteellisille kannakkeille ja moni{10}}onteloisille autokiinnittimille, mikä vähentää energiankulutusta 30–70 % verrattuna kiinteisiin -tilavuuspumppujärjestelmiin.
Tärkeimmät tiedot
|
Määrittelyparametri |
Arvo / Metrinen alue |
|
Puristusvoima |
1 000 kN – 33 000 kN (100 – 3 300 tonnia) |
|
Laukauksen paino (PS) |
120 g – 18,500 g |
|
Ruuvien halkaisijaalue |
30 mm – 140 mm (A/B/C ruuvivaihtoehdot) |
|
Ruuvin L/D-suhde |
20:1 – 24:1 (saatavana bimetallivaihtoehto) |
|
Ruiskutuspaine |
1400 bar – 2400 bar |
|
Injektion vasteaika |
Vähemmän tai yhtä suuri kuin 40 ms |
|
Järjestelmän paine |
16,0 MPa / 17,5 MPa |
|
Ohjausjärjestelmä |
Keba i2000 / i3000 kosketusnäyttöohjain |
|
Servo järjestelmä |
Vaihe / Innovance kestomagneettiservomoottori |
|
Hydraulisen venttiilin laitteisto |
Yuken / Bosch Rexroth suhteellinen venttiili |
|
Levyn mitat (K x V) |
Räätälöity puristustonnia kohti (EUROMAP-standardi) |
|
Side{0}}tangon välys (K x V) |
Yhteensopiva autojen vakiomittojen kanssa |
|
Max. Hydrauliset ydinvedot |
2-portainen - 6-portainen ohjelmoitava ohjaus |
Tärkeimmät ominaisuudet
Suljetun-silmukan servodynamiikka:Servomoottorin nopeus säätyy suhteessa vaadittuihin paine- ja virtauskäyriin. Moottorin nopeus laskee lähelle nollaa jäähdytysvaiheiden aikana, mikä vähentää öljyn lämpötilan nousua ja vähentää jäähdytysveden tarvetta.
Jäykkä levygeometria:Finite Element Analysis (FEA){0}}optimoidut levyrakenteet minimoivat taipuman täydellä puristusvoimalla, varmistaen tasapainoisen jakolinjan paineen ja vähentäen välähdystä leveissä autopaneeleissa.
Bimetallinen piippu- ja ruuvikokoonpano:Karbidi-seoksella päällystetyt lentopinnat kestävät korkean-lasikuitutäyteaineiden (PA66+GF) aiheuttamaa hankaavaa kulumista ja palonestoaineiden aiheuttamaa kemiallista hajoamista.
Riippumaton ydinvetologiikka:Monipiirinen hydraulisydämen veto mahdollistaa monimutkaisen sivuttaisliukusarjan, kulmanostimen ja irrotusmekanismin toiminnan samanaikaisesti ilman paineen laskua.
Reaaliaikainen{0}}injektiokäyrän valvonta:Korkean erotuskyvyn{0}}optiset kooderit ja lineaarimuuntimet seuraavat ruuvin asentoa, vastapainetta ja ruiskutusnopeutta millisekuntien välein lyhyiden laukausten ja rakenteellisten uppoamisen estämiseksi.
Koneen kokoonpano
Järjestelmän integroinnin kulku: Servo Pump Drive System -> High-Dynamic Proportional Valves -> High-Torque Hydraulic Motor -> Bimetallic Screw/Barrel Assembly -> FEA-Optimized Toggle/Platen Clamping ->Ohjelmoitavat ytimen vedtimet ja poistolukitus
Ensisijaiset alajärjestelmät:
Ruiskutusyksikkö: Käyttää kaksisylinterisellä-hydraulisella ruiskutusmekanismilla, joka tasapainottaa työntövoimaa. Käyttää PID-lämpötilan säätöä 4-8 tynnyrilämmitysvyöhykkeellä (keraamiset lämmittimet vakiona).
Kiinnitysmekanismi: 5-pisteen kaksois-vivusto, jossa on karkaistut teräsholkit ja automaattinen keskusvoitelu. Luo korkean puristusjäykkyyden ja nopeat kuivumisajat.
Hydraulinen voimayksikkö: Kaksi- tai usean{0}}pumpun servokokoonpano, joka yhdistää sisäiset hammaspyöräpumput kesto-magneettimoottoriin. Pitää hydrauliöljyn lämpötilan alle 55 asteessa ilman lisäöljynjäähdyttimiä.
Ohjausarkkitehtuuri: Keba teollinen käyttöliittymä integroidulla Euromap 67 (tai Euromap 73) robottiviestintäprotokollalla, reaaliaikaiset-diagnostiikkalokit, SPC-laadun seuranta ja muistin tallennus 200+ muottisarjoille.
Tuotteen-erityiset tekniset edut
Tasainen -laukauksen-tarkkuus:Servo{0}}säännelty painevaste ylläpitää pehmityksen johdonmukaisuutta. Toistettavuustutkimukset osoittavat, että tilavuuspoikkeama on alle ±0,1 % jatkuvilla 24- tunnin jaksoilla, mikä estää välähdyksen ja vajoamisen jälkiä pitkän virtauksen auton verhoiluosissa.
Hydraulikomponenttien pienempi lämpöjännitys:Käyttööljy pysyy tasaisissa lämpötiloissa (40–50 astetta), mikä säilyttää öljyn viskositeetin, pidentää hydraulisen tiivisteen käyttöikää ja vähentää tiivisteen muodonmuutoksia. Venttiilin vaste pysyy yhtenäisenä 24/7 tuotantovuorojen ajan.
Integroidut ydin{0}}veto- ja lukituksen avaussekvenssit:Sekvensointiohjelmat hallitsevat monimutkaisen muotin ytimen vetämisen sisäkiinnittimille, LVI-kanavakoteloille ja ovenkahvan liukukappaleille ilman, että vaaditaan ylimääräisiä ulkoisia hydraulivirtalähteitä.
Pidentynyt tynnyrin käyttöikä täytetyille polymeereille:PTA (Plasma Transferred Arc) -bimetallikerrokset suojaavat tynnyrin sisäseiniä lasikuitueroosiolta jopa 45 %:n kuitupitoisuudessa ja ylläpitävät vakaan pehmittävän vääntömomentin ja lämmönsiirron.
Tyypilliset sovellukset
SISÄOSAT:Kojetaulut, ovenkahvan kehykset, tuuletusaukon säleiköt, hansikaslokeron salvat.
ULKOOSAT:Puskurin koristelistat, takavalokotelot, pyöränkaaren suojukset, pilarin suojukset (A/B/C).
KAPPALE--ALLA (PTH):Moottorin kannen kannet, sulakekotelot, imusarjan kiinnikkeet, jarrunestesäiliöt.
Sisustus ja kotelo:Korkeat visuaaliset pinnan viimeistelyvaatimukset; käsitelty ilman uppoamisjälkiä, hitsauslinjoja tai vääntymistä.
Ulkovalaistus ja rakennemoduulit:Syvävetoiset
Konepellin--rakenneosat:Lasi{0}}vahvisteiset hartsit, jotka on käsitelty tiukasti vastapaineen hallinnassa estämään kuidun hajoaminen plastisoinnin aikana.
Materiaalien yhteensopivuus
PA6 / PA66 (10–40 % GF)|Lämpötila:260 astetta – 310 astetta Vaatii bimetallisen kulumissuojan; tarkka vastapaineen säätö säilyttää lasikuidun pituuden.
PC + ABS -sekoitukset|Lämpötila:240 astetta – 280 astetta Vaatii tasaista lämmitysvyöhykkeen ohjausta ja pientä leikkausjännitystä jännityshalkeilun estämiseksi.
PP (mineraalitäyte/TPO)|Lämpötila:190 astetta – 240 astetta Matalaviskositeettinen materiaali; vaatii dynaamisen hydraulisen vasteen välttyäkseen välähdyksestä suurilla ruiskutusnopeuksilla.
ABS / PMMA|Lämpötila:200 astetta – 250 astetta Korkea visuaalinen selkeys/pintavaatimus; vaatii tarkat pito{2}}paineprofiilit uppoamisen poistamiseksi.
POM (asetaali)|Lämpötila:180 astetta – 215 astetta Kapea käsittelyikkuna; tarkka tynnyrin lämpötilan säätö estää lämpöhajoamisen.
Kuinka valita / konfigurointiasetukset
Yhdistä koneen puristusvoima ja ruiskutuskapasiteetti muotti- ja hartsivaatimuksiin:
Puristusvoiman laskeminen ennustettu pinta-ala (cm²) × materiaalin puristuskerroin (0,3 – 0,8 tonnia/cm²)=Pienin puristusvoima (tonnia)
Ruiskutuskapasiteetin tarkistus Laske muotin lyöntipaino (g) vs. tynnyrin pyyhkäisytilavuus (g). Haulipainon tulee olla 20–80 % kokonaisruiskutuskapasiteetista.
Core Pull & Ejection Evaluation (Ytimen veto- ja poistoarviointi) Valitse standardinmukaiset yksi--- tai monipiiriset-ytimen vetosekvenssit työkalumekaniikkaan perustuen.
Plastic Metallurgy Selection Standard Nitrid Screw (täyttämättömät hartsit) vs. bimetalliruuvi/tynnyri (lasikuitupitoisuus > 15 %).
Valinnaiset kokoonpanot:
Mukautetut L/D-suhteen ruuvit: Matala{0}}leikkausruuvin geometria, joka on räätälöity PC/ABS:lle tai korkea{1}}sekoitusruuvit masterbatch-sekoitukseen.
Sekvenssiventtiilin portti: Integroidut hydrauliset/pneumaattiset ohjausyksiköt kuumakanavamuotteja varten (jopa 12 vyöhykettä).
Akku-avustettu ruiskutus: Nopeat-ruiskutuskokoonpanot (jopa 400 mm/s) ohutseinäisille autoliittimille ja optisille linsseille.
Euromap 67 / 73 -käyttöliittymä: Plug{2}}and--liitännät 3--akselin yläpuolisille servoroboteille tai 6-akselisille nivelletyille robottivarsille.
Valmistus ja laadunvalvonta
Rakennetyöstö:Konelevyt, kytkimet ja rungot työstetään 5-akselisilla CNC-työstökeskuksilla, jotta varmistetaan yhdensuuntaiset kiinnityspinnat 0,05 mm:n toleransseilla.
Ultraäänivirheiden tunnistus:Sidetangot läpikäyvät ei-{0}}hajoava ultraäänitestauksen (NDT) väsymishalkeamien estämiseksi jatkuvassa syklisessä rasituksessa.
Hydraulijärjestelmän testaus:Hydraulisarjan lohkot läpäisevät korkeapainehuuhtelun ja hiukkasanalyysin (ISO 4406 -puhtausstandardi) ennen lopullista kokoonpanoa.
Täysi-kuormitustestaus:Jokainen kone suorittaa 72-tunnin jatkuvan kuivakäyttöjakson- korkean paineen pitotestien ohella varmistaakseen hydraulisen tiivisteen eheyden ja lämpöstabiilisuuden ennen lähettämistä.
Räätälöinti ja OEM-tuki
Levyn suurennus ja kiinnitys-tangon välys:Mukautetut sidontatangon mitat sopivat suurille autojen muoteille tai sivu{1}}ydinpoistojärjestelmille.
Erityiset injektioyksiköt:Kaksi-väriä/moni{1}}komponenttiruiskutusjälkiasennusta (vino, pystysuora tai yhdensuuntainen) monista{2}}materiaalista valmistettujen sisätilojen koristeluun.
Integroitu automaatiosoluintegraatio:Räätälöity -pään-varsityökalujen (EOAT) ohjaus, kuljetinhihnan lukitus ja automaattiset portin-leikkausasemat, jotka on rakennettu tehdasasetuksen mukaan.
Erikoistynnyrin lämmitys:Infrapuna- tai eristetyt keraamiset nauhalämmittimet, jotka on suunniteltu korkean lämpötilan{0}}muoveille (esim. PEEK, PEI).
Mitä ostajien tulee tarjota tarjousta varten
Saadaksesi tarkan suunnitteluehdotuksen ja kaupallisen tarjouksen, jaa seuraavat tekniset tiedot:
Auton osapiirustus / 3D CAD:.STEP-, .IGS- tai .X_T-tiedostot, jotka osoittavat osan mitat, seinämän paksuuden ja painon.
Hartsin erittely:Muovilaatu (esim. PA66 + 30% GF, PC/ABS), tiheys ja kosteuskuivausparametrit.
Muotin mitat ja asettelu:Muotin pohjan koko (P x L x K), kokonaispaino, juoksuputken tyyppi (kuumakanava vs. kylmäkanava) ja porttien lukumäärä.
Ydinvedon vaatimukset:Hydraulisen ytimen vetojen lukumäärä, sylinterin iskunpituudet ja luistien käyttöjaksot.
Tavoitesykliaika ja tuotantomäärä:Vaaditut osat-per-tunti ja automaatioasetukset (robotin poiminta-ja-paikka, putkipoiminta, automaattinen kuljetin).
FAQ
K: Miten servohydraulinen kone eroaa täysin{0}}sähköauton osien koneesta?
V: Servohydrauliset koneet tarjoavat suuremmat puristusvoimat (jopa 3,300+ tonnia) ja kustannus-tehokkaan suorituskyvyn keskisuurille-ja-suurille ajoneuvokomponenteille, jotka vaativat hydraulisen ytimen vetämistä. Kaikki-sähkökoneet tarjoavat paremman energiatehokkuuden ja tarkkuuden pienille-keskikokoisille alle 400 tonnin osille-, mutta niiden alkuinvestointi on suurempi.
K: Mitä puristusvoimaa tyypillisesti tarvitaan autojen sisäovien paneeleihin?
V: Autojen ovipaneelit vaativat yleensä 1 000 - 1 800 tonnin puristusvoimat osan mitoista, seinämän paksuudesta ja materiaalivirtauksen pituudesta riippuen.
K: Kuinka servojärjestelmä vähentää tehtaan energiakustannuksia?
V: Perinteiset kiinteätilavuuksiset{0}}pumput käyvät tasaisella nopeudella, tyhjentävät käyttämättömän hydrauliöljyn takaisin säiliöön ja tuottavat hukkalämpöä. Servomoottori säätää pyörimisnopeuttaan reaaliajassa aktiivisen hydrauliikan tarpeen mukaan kuluttaen mahdollisimman vähän tehoa paineen-pito- ja jäähdytysvaiheiden aikana.
K: Onko Keba-ohjain yhteensopiva MES- ja Industry 4.0 -järjestelmien kanssa?
V: Kyllä. Keba-ohjaimet tukevat OPC-UA-, Euromap 63- ja Euromap 77 -viestintäprotokollia. Ne mahdollistavat reaaliaikaisen
K: Mikä ytimen vetotuki on sisäänrakennettu monimutkaisille autotyökaluille?
V: Vakiokokoonpanot sisältävät ohjelmistovaihtoehdot 2-vaiheen ytimen vetämiseen. Laajennettavat hydrauliset jakotukin moduulit voivat tukea jopa 6 itsenäistä sydämenvetopiiriä ohjelmoitavilla asennon, paineen ja nopeuden asetuksilla.
Suositut Tagit: servo-ruiskuvalukone autonosille, Kiina servo-ruiskuvalukone autonosien valmistajille, toimittajille, tehtaalle