


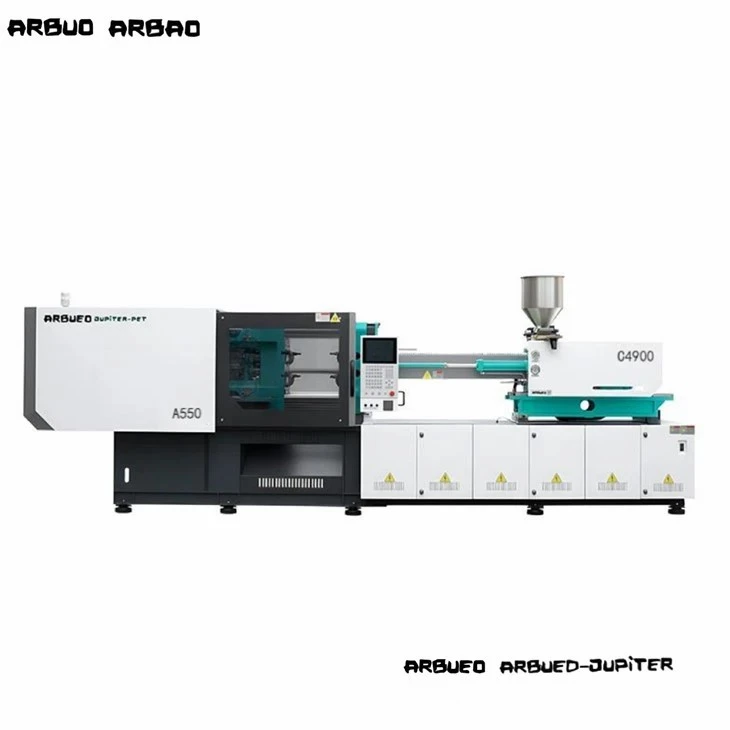
500 tonnin ruiskuvalukone
500 tonnin servo-hydraulinen ruiskupuristuskone on suunniteltu keskisuuriin-ja-suuriin rakenneosiin, jotka vaativat suurta puristusvakautta, tasaista seinämän-paksuuden hallintaa ja nopeita kiertoaikoja. Optimoidulla 5-pisteen kaksois-kiinnitysjärjestelmällä ja suljetun-silmukan servo-hydraulisella käyttövoimalla varustettu kone tasapainottaa energiatehokkuuden ja raskaan rakenteellisen jäykkyyden.
Se on räätälöity teollisuusmuovaille, jotka valmistavat autojen sisä- ja ulkoverhoiluja, raskaita muovilaatikoita, laitteita ja teollisuuden nesteen liitoksia. Dynaamisen painevasteen ja tarkan asennonsäädön ansiosta se vähentää osien vääristymiä, sisäistä rasitusta ja välähdystä suuren -tonnimäärän muottioperaatioiden aikana.
Tärkeimmät tiedot
|
Specification Kategoria |
Metrinen yksikkö |
Tekninen arvo / Vakiovaihtoehto |
|
Puristusvoima |
kN / tonni |
5000 kN / 500 US tonnia |
|
Raidetankojen välinen etäisyys (K x V) |
mm |
810 x 810 |
|
Levyn mitat (K x V) |
mm |
1180 x 1180 |
|
Max. Päivänvalo |
mm |
1660 |
|
Avausisku |
mm |
830 |
|
Muotin paksuus (minimi. - maks.) |
mm |
300 - 830 |
|
Ejektorin isku |
mm |
220 |
|
Ejektorivoima |
kN |
140 |
|
Ruuvin halkaisijavaihtoehdot |
mm |
75 / 80 / 85 |
|
Teoreettinen injektiotilavuus |
cm3 |
1590 / 1809 / 2042 |
|
Laukauksen paino (PS) |
g |
1447 / 1646 / 1858 |
|
Ruiskutuspaine |
MPa |
205 / 180 / 160 |
|
Ruiskutusnopeus (PS) |
g/s |
380 - 480 |
|
Ruuvin L/D-suhde |
L/D |
22:1 (vakio) / 24:1 (korkea sekoitus) |
|
Järjestelmän paine |
MPa |
17.5 |
|
Servomoottorin teho |
kW |
55 + 37 (Kaksoisservokäyttövaihtoehdot saatavilla) |
|
Lämmitysteho |
kW |
32 |
|
Koneen mitat (P x L x K) |
m |
8.8 x 2.1 x 2.4 |
|
Koneen kokonaispaino |
Ton |
noin. 24.5 |
Tärkeimmät ominaisuudet
Absoluuttinen kooderi servojärjestelmä:Suoravetoinen-kestomagneetti-servomoottori, jossa on sisäinen hammaspyöräpumppu, tuottaa alle 40 ms:n vastenopeuden, eliminoi ohivirtauksen hydraulisen kuristuksen ja vähentää energiankulutusta 30–60 % kiinteän -siirtymäjärjestelmiin verrattuna.
Jäykät laatikko{0}}rakennelevyt:Finite Element Analysis (FEA) -suunnitellut nodulaariset valurautalevyt minimoivat keskikohdan taipuman suuressa vetoisuudessa, säilyttäen muotin yhdensuuntaisuuden ja pidentäen muotin käyttöikää.
Lineaarisen ohjauskiskon ruiskutusmekanismi:Kaksi{0}}ruiskutussylinteriä, joita ohjaavat tarkat lineaariset liikkeet kiskot, säilyttävät samankeskisyyden nopean-pehmityksen aikana, mikä estää ruuvin kallistumisen ja piipun kulumisen.
Automaattinen-voitelujärjestelmä:Ohjelmoitava keskitetty voitelu jakaa rasvan suoraan kytkintappeihin ja holkkeihin, joita valvotaan paineanturien avulla ennenaikaisen mekaanisen kulumisen estämiseksi.
Teollinen ohjain mikrosekunnin näytteenotolla:Multi-CPU-ohjausalusta, joka tukee EUROMAP 63/74 -robottiliitäntöjä, näyttää reaaliaikaiset-painekäyrät, ruiskutusnopeusprofiilit ja SPC-prosessin valvontaparametrit.
Toimintaperiaate / koneen kokoonpano
Kone toimii neljän eri vaiheen kautta, joita ohjataan reaaliaikaisella-suljetun{1}}silmukan palautteen avulla:
Kiinnitys- ja lukitusvaihe:Korkean vääntömomentin -hydraulimoottori käyttää 5-pisteen vaihtomekanismia liikuttaen levyä nopeasti alhaisella paineella. Kun turvavyöhykkeet ovat tyhjiä, korkeapaineinen puristus nostaa jopa 5 000 kN:n, mikä venyttää taotut sidostangot tasaisesti.
Plastisointi- ja ruiskutusvaihe:Kiinteät polymeerirakeet syötetään suppilosta kuumennettuun tynnyriin. Pyörivä ruuvi sulattaa ja homogenisoi hartsin. Kaksoisruiskutussylinterit ajavat ruuvia eteenpäin työntäen sulaa muovia muottipesään säädellyillä paineprofiileilla (jopa 205 MPa).
Paineen pito ja jäähdytysvaihe:Painetta pidetään yllä monivaiheisten asetusten mukaisesti tilavuuden kutistumisen kompensoimiseksi osan jähmettyessä. Itsenäiset PID-lämmitysvyöhykkeet ylläpitävät tiukat lämpörajat kaikissa piipun osissa.
Muotin avaus- ja poistovaihe:Liikkuva levy vetäytyy tasaisesti sisään suhteellisten hydraulisten hidastuskäyrien avulla. Integroitu hydraulinen ejektorilevy etenee ja aktivoi lyöntitappeja, pudottaa tai esittelee osia robottiautomaatioon.
Tuotteen-erityiset tekniset edut
Taipumavastus huippuvetoisuudessa:Raskaat-profiiliset pallografiittivalurautalevyt rajoittavat taipumisen täydessä 500- tonnin lukitusvoimissa alle 0,08 mm:iin aktiivisten levypintojen poikki, mikä estää ytimen siirtymisen syväontelovalussa.
Toistettavan ruiskutuspainon tarkkuus:Mikrosekunnin-näytteenottodigitaaliset paineanturit yhdistettynä korkeavasteiseen-takaiskuventtiiliin takaavat lyöntipainon tasaisuuden +/-0,25 %:n rajoissa, mikä vähentää merkittävästi kriittisten mittojen osien romumäärää.
Hydraulinesteen pitkäikäisyys:Alhaisempi lämmönhäviö suljetussa{0}}silmukassa servopiirissä pitää öljyn lämpötilan alle 45 asteessa jatkuvassa käytössä, mikä estää tiivisteen hajoamisen, vähentää öljyn hapettumista ja vähentää jäähdytysveden tarvetta.
Tie{0}}tangon jännityksen tasaisuus:Korkea-vetolujuus 40Cr-teräksiset sidetangot on pintakarkaistu-korkeataajuisella-karkaisulla ja viimeistelty kovakromipinnoituksella. Automaattinen ultraäänitestaus varmistaa nollan sisäiset jännityspitoisuudet kierteen juurissa.
Tyypilliset sovellukset
Autojen ulko- ja rakenneosat:Puskurituet, pyörän kaaren vuoraukset, ovipaneelit ja{0}}konepellin alla olevat kytkentärasiat vaativat rakenteellista jäykkyyttä ja suurta iskunkestävyyttä.
Logistiikka ja materiaalinkäsittelykontit:Raskaat-pinottavat laatikot, komponenttilokerot ja teolliset säilytysastiat uurrekuvioilla.
Kodinkoneet ja kulutustavarat:Pyykinpesukoneen ulkoaltaat, ilmastointilaitteiden päärungot, pölynimurin kotelot ja television takakannet.
Teollisuuden putki- ja nesteliittimet:Halkaisijaltaan suuret PVC/PP-paineputkiliittimet, venttiilikotelot ja tyhjennyskomponentit, jotka vaativat raskaita ytimen vetorutiineja.
Materiaalien yhteensopivuus
Pehmitinyksikkö tukee laajaa valikoimaa termoplastisia hartseja:
Vakioruuvi (A-tyyppi / B-tyyppi):Optimoitu PP:lle, PE:lle, PS:lle ja ABS:lle tasapainoisella leikkaus- ja pehmennysteholla.
Korroosionkestävä{0}}bimetalliruuvi ja piippu:Suunniteltu syövyttävien tai halogenoitujen hartsien, kuten jäykän PVC:n, palamista hidastavan ABS:n tai CPVC:n{0}}käsittelyyn.
Kulutusta-kestävä keraaminen-pinnoitettu yksikkö:Tarkoitettu hiomamateriaaleille, jotka sisältävät jopa 45 % lasikuitua (PA66+GF45) tai mineraalitäyteaineita, säilyttäen lentogeometrian pitkien tuotantojaksojen ajan.
Kuinka valita / konfigurointiasetukset
Ruuvien valintaohjeet
Tyypin A ruuvi (pieni halkaisija - 75 mm): Maksimoi ruiskutuspaineen (jopa 205 MPa). Suositellaan ohutseinäisille suunniteltuihin osiin, PC/ABS-sekoituksiin tai osiin, joissa on pitkä virtaus-pituussuhde.
Tyypin B ruuvi (vakio - 80 mm): Tasapainoinen paine ja laukaisutilavuus (1646 g PS). Soveltuu yleisiin teollisuuden osiin, autojen viimeistelyyn ja kodinkoneisiin.
Tyypin C ruuvi (suuri halkaisija - 85 mm): Maksimoi laukauksen painon (jopa 1858 g PS). Soveltuu parhaiten paksuseinäisille -polyolefiiniosiin (PP/HDPE-laatikot, kauhat), joissa virtausvastus on alhainen.
Konevaihtoehdot ja lisäliitännät
Sydänvetojärjestelmät: 2- tai 4-piiriset hydrauliset ytimen vetosekvenssit, joita ohjaavat suhteelliset venttiilit monimutkaisia muotteja varten.
Ejector Parallel Motion: Samanaikainen poisto muotin avaamisen aikana lyhentää syklin kokonaisaikoja 1,5–3,0 sekuntia laukausta kohti.
Eristysvaippapaketti: tynnyrin keraamiset eristyspäälliset, jotka vähentävät lämpösäteilyhäviöitä ja säästävät jopa 15 % lämmitysalueen sähkönkulutuksessa.
Ilmapuhallusventtiilit: Kaksi ohjelmoitavaa ilmapuhallusventtiiliä joustavien osien puhaltamiseen pois ytimen puoliskoista tai muotin irrotuksen edistämiseen.
Automaatiostandardi EUROMAP 67: Plug-and-play-liitäntä 3-- tai 5--akselisille servoroboteille automaattiseen osien poiminta- ja paikkatoimintoon.
Valmistus ja laadunvalvonta
Jokainen kone käy läpi tiukat testausmenettelyt ISO 9001 -laatustandardien mukaisesti ennen tehtaan julkaisua:
Raaka-aineen eheys:Sidetangon aihiot ja levyvalut käyvät läpi ultraäänivirheiden havaitsemisen ja lämpökäsittelyn{0}}normalisointilokit ennen koneistusta.
Koneistustarkkuus:Levyt käsitellään erittäin{0}}tarkkuuslattia--tyyppisissä CNC-porausjyrsissä. Side-tangon reiän yhdensuuntaisuus pysyy 0,05 mm:n sisällä diagonaalisten akseleiden poikki.
Laserinterferometrin kohdistus:Koneen alustat ja lineaariset liikeohjaimet kohdistetaan laserinterferometriaa käyttäen lineaarisen toistettavuuden ja nollalevyn kiertymisen varmistamiseksi.
72 tunnin jatkuva kestävyysjuoksu:Jokainen kone suorittaa 72-tunnin kuivajakson tehdashyväksyntätestin, suorittaa täydet painejaksot ja dynaamiset lämpötilatarkistukset varmistaakseen hydraulisen tiivisteen eheyden ja servon vakauden.
Räätälöinti ja OEM-tuki
Tarjoamme räätälöityjä teknisiä mukautuksia, jotka sopivat tiettyihin työkalugeometrioihin ja tuotantolinjoihin:
Jatkettu muotin päivänvalo ja isku:Mukautetut rungon jatkeet ja pidemmät sidontatangot sopivat syviin-vetomuotteihin, kuumakanaviin pinoihin tai ytimen-voimakkaisiin työkaluihin.
Erikoistynnyrin/ruuvin geometriat:Erityiset sekoituspäät, sulkuruuvit ja tuuletusta estävät{0}}profiilit, jotka on suunniteltu tiettyjä masterbatch-dispergointia tai kierrätettyjä uudelleenjauheseoksia varten.
Mukautetut jännitemuuntajapaketit:Tehdasasennettu{0}}tehosovitus maailmanlaajuisiin teollisuusverkkoihin (kuten 208 V/220 V 3-vaiheinen 60 Hz Pohjois-Amerikassa, 415 V 50 Hz Isossa-Britanniassa/Australiassa tai 380 V 50 Hz Euroopassa).
Värimalli ja brändäys:Yritysten maalien sovitus- ja yksityiset{0}}tarrakoneiden kannet OEM-jälleenmyyjille tai sopimusvalmistusoperaatioille.
Mitä ostajien tulee tarjota tarjousta varten
Saadaksesi tarkan teknisen tarjouksen ja koneen mitoitusraportin, lähetä seuraavat projektitiedot:
Osatiedot:Osapiirustus/STEP-tiedosto, kohdepaino (grammaa tai unssia), seinämän vähimmäis- ja enimmäispaksuus.
Hartsityyppi ja laatu:Polymeerimerkki, sulavirtausindeksi (MFI), tiheys ja täyteainepitoisuus (kuten lasikuituprosentti).
Muotin geometria:Muotin mitat (leveys x korkeus x paksuus), kokonaispaino, onteloiden lukumäärä ja kuumakanavavyöhykkeet.
Tavoitetulos:Haluttu sykliaika ja vaadittu päivittäinen tuotantomäärä.
Sivuston vaatimukset:Paikallinen käyttöjännite (V/Hz), ympäristön tehdaslämpötila ja käytettävissä oleva apuautomaatio (robotit, jäähdyttimet).
UKK
K: Mikä on tyypillinen energiansäästö verrattuna perinteiseen hydraulikoneeseen?
V: Kestomagneettiservomoottori säätää virrankulutuksen suoraan lähtövaatimuksiin. Jäähdytysvaiheiden aikana moottorin nopeus laskee lähelle nollaa, mikä säästää energiaa 30–60 % perinteisiin kiinteätilavuuspumppukoneisiin verrattuna.
K: Mikä nippu{0}}välys muottiini tarvitaan?
V: Tässä koneessa on 810 mm x 810 mm vapaa tila sidetankojen välillä. Muotit, joiden ulkomitat ovat vähintään yhteen suuntaan alle 800 mm, voidaan ladata suoraan ylhäältä tai sivulta.
K: Kuinka valitsen 80 mm:n tai 85 mm:n ruuvin välillä?
V: Valitse 80 mm:n ruuvi, jos hartsi vaatii suurta ruiskutuspainetta (kuten PC tai PA66+GF) tai ohuita seinäosia. Valitse 85 mm:n ruuvi, jos muovaat matalan viskositeetin omaavia materiaaleja (kuten PP:tä tai PE:tä) ja tarvitset suurimman iskutilavuuden (jopa 1858 g) suurten osien täyttämiseen.
K: Onko tämä kone CE-turvallisuusstandardien mukainen?
V: Kyllä. Eurooppalaisia vientikokoonpanoja ovat kaksipiiriiset sähköiset turvalukot, mekaaniset turvaportit, EN 201 -turvamääräysten mukaiset hydrauliset varoventtiilit ja täysin suljetut käyttäjäsuojat.
K: Mitä huoltoa hydrauliöljy vaatii?
V: Koska servojärjestelmä toimii tavallisia koneita alhaisemmissa lämpötiloissa, öljyn hapettumista on minimoitu. Suosittelemme hydrauliöljyn suodattimien vaihtamista 3 000 käyttötunnin välein ja öljynäytteiden ottamista vuosittain viskositeetin ja hiukkaspitoisuuden seuraamiseksi.
Suositut Tagit: 500 tonnin ruiskuvalukone, Kiina 500 tonnin ruiskuvalukoneen valmistajat, toimittajat, tehdas


