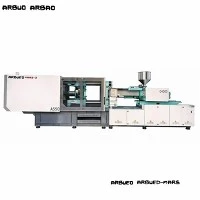
1000 tonnin ruiskuvalukone
1000 -tonninen hydraulinen ruiskupuristuskone tarjoaa raskaan-puristusvoiman laajamittaiseen teollisuus- ja autokomponenttien valmistukseen. Tämä kone on rakennettu korkeita-jäykkyysmuovausvaatimuksia varten, ja se käsittelee syviä-vetoosia, paksuseinäisiä-tuotteita ja monionteloisia rakenneosia, jotka painavat jopa 5 500 grammaa laukausta kohden.
Se integroi -vasteisen servo-hydrauliikan, raskaan-levyrakenteen ja monivaiheisen ruiskutusohjaimen-. Tämä kokoonpano minimoi levyn taipuman suurimmalla puristuspaineella varmistaen tiukat mittatoleranssit suurilla pinta-alueilla.
Tärkeimmät tiedot
|
Määrittelyparametri |
Arvo / yksikkö |
|
Puristusvoima |
10 000 kN (1 000 tonnia) |
|
Vaihda isku / avausisku |
1150 mm |
|
Raidetankojen välinen etäisyys (K x V) |
1 160 x 1 080 mm |
|
Levyn mitat (K x V) |
1 650 x 1 570 mm |
|
Muotin paksuusalue (min - maksimi) |
450 mm - 1,150 mm |
|
Suurin hydraulinen ejektorivoima |
220 kN |
|
Ejektorin isku |
300 mm |
|
Ruuvin halkaisijavaihtoehdot (A / B / C) |
105 mm / 115 mm / 125 mm |
|
Teoreettinen laukaustilavuus (B-ruuvi) |
5 220 cm³ |
|
Suurin laukauspaino (PS) (B-ruuvi) |
4,750 g |
|
Ruiskutuspaine (B-ruuvi) |
162 MPa |
|
Suurin ruiskutusnopeus |
110 mm/s |
|
Ruuvin L/D-suhde (B-ruuvi) |
22:1 |
|
Ruuvin suurin pyörimisnopeus |
135 rpm |
|
Servomoottorin teholuokitus |
95 kW |
|
Lämmityskapasiteetti |
48,5 kW |
|
Hydraulisen säiliön tilavuus |
1,200 L |
|
Koneen mitat (P x L x K) |
11.8 m x 2.4 m x 2.8 m |
|
Koneen kokonaispaino |
48 000 kg |
Tärkeimmät ominaisuudet
Laatikko-Tyyppilevyn suunnittelu:Finite Element Analysis (FEA) -optimoidut pallografiittivalurautalevyt jakavat puristusvoiman tasaisesti muotin pinnalle, mikä vähentää välähdyksen muodostumista ja muotin kulumista.
Viiden{0}}pisteen kaksois-kiinnitysmekanismi:Tarjoaa nopeat muotin liikejaksot mekaanisella lukitusjäykkyydellä huippuvetoisuudessa.
Muuttuva-taajuuden servokäyttöjärjestelmä:Yhdistää hydraulitehon suoraan koneen vaihevaatimuksiin, mikä vähentää energiankulutusta 30–50 % verrattuna kiinteän -tilavuuspumppuihin.
Karkaistu nitrattu ruuvi ja piippu:Bimetallikäsittely lisää kulutuskestävyyttä, kun käsitellään lasikuituvahvisteisia polymeerejä (jopa 30 % GF).
Moni-vyöhyke PID-lämpötilan säätö:Keraamiset lämmitysnauhat pitävät tynnyrin vyöhykkeen tarkkuuden +/-1 asteessa.
Lineaariset ohjauskiskot ruiskutusyksikössä:Vähentää kitkaa vaunun liikkeen aikana, mikä parantaa ruiskutuksen toistettavuutta ja suuttimien kohdistuksen tarkkuutta.
Toimintaperiaate / koneen kokoonpano
Kone toimii hydro{0}}mekaanisella puristusjaksolla, joka on yhdistetty edestakaisin liikkuvan ruuviruiskutusyksikön kanssa:
Muotin sulkeminen ja lukitus:Servomoottori käyttää korkeapaineista{0}}vaihdepumppua, joka käyttää kaksois-kytkinmekanismia. Kytkimet ulottuvat lukitsemaan liikkuvan levyn sidetankoja vasten, jolloin syntyy 1 000 tonnia mekaanista puristusvoimaa.
Plastisointi ja mittaus:Hydraulimoottori pyörittää ruuvia kuljettaakseen, sulattaakseen ja leikkaakseen raakapolymeerirakeita kuumennetun tynnyrin läpi. Vastapainetta säädetään suhteellisella venttiilillä sulatteen tasaisuuden varmistamiseksi.
Injektio ja pakkaus:Kaksoisruiskutussylinterit työntävät ruuvia eteenpäin työntäen sulaa muovia muotin onteloon jopa 180 MPa:n paineella. Säädin vaihtaa nopeudesta paineohjaukseen (V/P-vaihto) sijainnin, paineen tai ajan perusteella.
Jäähdytys ja muotin avaaminen:Kun osa jäähtyy lämpötilasäädellyn{0}}muottipesän sisällä, ruuvi pyörii valmistelemaan seuraavaa muovia. Kiristyssylinteri vetää kytkinjärjestelmän sisään monivaiheisten nopeusprofiilien avulla estääkseen osien iskuja ulostyönnön aikana.
Poisto:Hydraulinen ydin vetää sisään ja keskipoistotappiryhmä työntää valmiin osan pois sydämen puolelta.
Tuotteen-erityiset tekniset edut
Levyn jäykkyys ja homesuojaus
Levyn muodonmuutos 1 000 tonnin puristuspaineessa aiheuttaa epätasaisen seinämän paksuuden ja jakoviivan välähdyksen. Laatikko-rakennelevy säilyttää keskiviivan-poikkeaman alle 0,08 mm maksimikuormituksen aikana. Matalapaine-muottisuoja valvoo aktiivisesti levyn asentoa digitaalisten kooderien avulla. Jos vastus havaitaan 50 mm:n sisällä muotin kosketuksesta, puristus pysähtyy 15 millisekunnin sisällä homevaurioiden estämiseksi.
Ruiskutuksen toistettavuus
Ruiskutusyksikkö käyttää suljetun{0}}silmukan suhteellista venttiilin palautetta ruiskutusnopeuden ja paineen säätämiseen. Ruuvin asennon tunnistus optisten lineaaristen vaakojen avulla mahdollistaa lyöntikoon tarkkuuden +/-0,1 mm:n sisällä ja varmistaa, että osien painon vaihtelu pysyy alle 0,25 % jatkuvien 24 tunnin tuotantoajojen aikana.
Hydraulijärjestelmän vakaus
O Vesijäähdytteinen öljylämmönvaihdin pitää öljyn käyttölämpötilat välillä 35 C - 50 C, mikä säilyttää tiivisteen eheyden ja estää venttiilien juuttumisen kesän 45 asteeseen asti.
Tyypilliset sovellukset
Etu- ja takapuskurin kalvot
Sisäovien paneelit ja kojelaudan apur{0}}karmit
Pyörän kaaren suojukset ja moottoritilan suojukset
Raskaat-taitettavat muovilaatikot ja -lavat
50-100 litran jäteastiat ja maatalouskorit
Maanalaiset viemäröintikammiot
Pyykinpesukoneen altaat ja ulkovaipat
Ilmastointilaitteen ulkoyksikön kotelot
Suuret PVC/PP-putkiliittimet ja tarkastusliitokset
Materiaalien yhteensopivuus
Tämä kone käsittelee hyödykkeitä, teknisiä ja vahvistettuja kestomuovihartseja:
Polypropeeni (PP) ja polyeteeni (HDPE/LDPE):Optimoitu suurille pakkauksille, laatikoille ja ohutseinäisille{0}}rakenneosille.
Akryylinitriilibutadieenistyreeni (ABS) ja PC/ABS-sekoitukset:Käytetään autojen sisustukseen ja korkeaa pintakäsittelyä vaativiin laitekoteloihin.
Polyamidi (PA6 / PA66, jopa 35 % lasikuitua):Vaatii valinnaisen bimetallisen piippuruuvisarjan kestämään hankausta kulumista teknisten komponenttien valmistuksen aikana.
Pehmittämätön polyvinyylikloridi (U-PVC):Edellyttää räätälöityä kovaa-kromattua ruuvigeometriaa ja erillistä tynnyrituulettimen jäähdytystä lämpövakauden takaamiseksi.
Kuinka valita / konfigurointiasetukset
Ruuvigeometrian vaihtoehdot
Vakio A-Ruuvi (105 mm): Korkeampi ruiskutuspaine (jopa 195 MPa); suositellaan ohutseinä-muovaukseen tai kova-juoksuisiin{5}}hartseihin (PC, PA).
Vakio B-Ruuvi (115 mm): Tasapainoinen paine- ja tilavuussuhde; sopii yleisiin auto- ja teollisuusosiin.
Vakio C-ruuvi (125 mm): Suurin laukaustilavuus (jopa 5 500 g); ihanteellinen polyolefiini (PP/PE) paksuseinäisille osille, joissa alempi ruiskutuspaine riittää.
Valinnaiset moduulit
Hydraulinen ytimen veto: Kaksi- tai nelisuuntaiset ohjausventtiilit monimutkaisille muoteille, joissa on liikkuvat sivuytimet.
Sequential Valve Gate (SVG) -ohjain: Integroitu 4-8 vyöhykkeen pneumaattinen/hydraulinen ohjain kuumakanavajärjestelmiin, joka poistaa hitsauslinjat suurista autonosista.
Akku{0}}avustettu nopea-injektio: Typen varaajat lisäävät ruiskutusnopeutta jopa 300 mm/s ohutseinämäisissä pakkaussovelluksissa.
Bimetalliseostynnyri ja -ruuvi: Volframikarbidipinnoite kierrätettyjen hartsien tai korkean{0}}prosentin mineraali-/lasitäytteiden käsittelyyn.
Valmistus ja laadunvalvonta
Työstön tarkkuus:Levyjen pinnat jyrsitään 5-akselisilla CNC-työstökeskuksilla, jotta varmistetaan yhdensuuntainen tarkkuus 0,05 mm:n metrillä.
Tietangon hoito:Rakenteelliset sidetangot taottu 40Cr teräksestä, karkaistu ja karkaistu, minkä jälkeen kromi-pinnoitetaan pintakovuuteen HRC 55-60.
Ultraääni- ja magneettitarkastus:Kaikille valulevyille suoritetaan ultraäänivirheiden havaitseminen, jotta varmistetaan nolla sisäisiä tyhjiä osia tai valuhalkeamia ennen koneistusta.
Tehdashyväksyntätestaus (FAT):Jokaiselle yksikölle suoritetaan 24-tunnin kuiva{2}}käyttöjaksotesti, jota seuraa täyden kuorman paineenpitotesti 100 %:n nimellispainolla ennen toimitusta.
Räätälöinti ja OEM-tuki
Konekokoonpanot ovat mukautettavissa integroitaviksi automatisoituihin työsoluihin:
Robotin käyttöliittymä:Standardoidut Euromap 67- tai Euromap 12 -liittimet ylä--sisääntulo- tai sivu{3}}-osien poistoroboteille.
Erikoissylinteriyksiköt:Räätälöidyt L/D-suhteet (jopa 24:1) erikoisvärien sekoittamista tai suoraa yhdistämistä varten.
Pidennetty päivänvalo ja aivohalvaus:Mukautetut kehyksen laajennukset syvävetomuotteihin{0}}, jotka vaativat ylimääräistä avausviivaa.
Mitä ostajien tulee tarjota tarjousta varten
Saadaksesi tarkan teknisen tarjouksen ja kaupallisen tarjouksen, toimita seuraavat tiedot:
Osapiirustukset / mitat:3D CAD -tiedostot (.STEP / .IGS) tai 2D-piirustukset, jotka osoittavat osien mitat, seinämän paksuuden ja projisoidun pinta-alan.
Hartsityyppi ja laatu:Polymeerimateriaalin laatu, sulavirtausindeksi (MFI) ja täyteaineen prosenttiosuus (esim. lasikuitu, talkki, kierrätyssisältö).
Tuotantosyklin vaatimukset:Tavoitejakson aika ja päivittäiset tuotantomäärät.
Olemassa olevat muotin parametrit:Muotin ulkomitat (P x L x K), muotin vähimmäis-/maksimikorkeus, kuumakanavaventtiilin porttivaatimukset ja ytimen vetovaatimukset.
Tehdasinfrastruktuuri:Paikallinen syöttöjännite (esim. 400V/50Hz/3vaihe tai 480V/60Hz/3vaihe) ja käytettävissä oleva jäähdytysvesikapasiteetti.
UKK
K: Mikä jalanjälki vaaditaan asennukseen?
V: Kone vaatii vähintään 13,0 m x 3,5 m lattiapinta-alan ja vähintään 4,0 m:n ylävaran, jotta nosturiin pääsee käsiksi muotin vaihtoa ja huoltoa varten.
K: Mikä on tyypillinen energiankulutus kuormitettuna?
V: Keskimääräinen käyttötehonkulutus vaihtelee välillä 0,32–0,42 kWh prosessoitua materiaalia kohden hartsityypistä, sykliajasta ja servojärjestelmän kokoonpanosta riippuen.
K: Miten varaosia ja teknistä palvelua käsitellään kansainvälisesti?
V: Vakio sähkökomponentit (Schneiderin PLC:t, Siemens-kontaktorit) ja hydrauliventtiilit (Rexroth/Vickers-vastineet) hankitaan maailmanlaajuisesti ja ne ovat saatavilla paikallisesti. Varaosat toimitetaan 48 tunnin sisällä kansainvälisen lentorahdin kautta. Etädiagnostiikkamoduulit mahdollistavat ohjelmiston vianmäärityksen suojattujen Ethernet-yhteyksien kautta.
Suositut Tagit: 1000 tonnin ruiskuvalukone, Kiina 1000 tonnin ruiskuvalukoneen valmistajat, toimittajat, tehdas