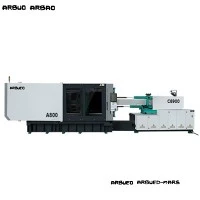
Ruiskuvalukone toimii ydinlaitteistona nykyaikaisessa muovinjalostusteollisuudessa. Korkeasta automaatioasteestaan, nopeasta muottitehostaan ja tasaisesta tuotteen tarkkuudestaan tunnettua sitä käytetään laajasti useilla aloilla-mukaan lukien päivittäiset tarpeet, autojen komponentit, elektroniikka ja laitteet, lääketieteelliset laitteet ja pakkausmateriaalit. Koko muunnos muovirakeista tarkiksi, korkealaatuisiksi{3}}valmiiksi tuotteiksi toteutetaan ruiskuvalukoneelle ominaisen tiukan ja johdonmukaisen toimintalogiikan avulla. Ruiskuvalukoneen taitavaa käyttöä, kalibrointia ja ylläpitoa varten on ensin opittava perusteellinen käsitys sen perustoimintaperiaatteista ja koko muovaussyklistä; tämä muodostaa olennaisen perustan ruiskuvaluprosessin hallitsemiselle.
Ruiskuvalukoneiden ydintoimintaperiaate
Ruiskuvalukoneen toimintaperiaate jäljittelee pohjimmiltaan lääketieteellisen ruiskun ruiskutustoimintoa integroimalla prosesseja, kuten kuumennusta ja pehmitystä, muotin puristamista ja paineenpitoa sekä jäähdytystä ja muotoilua, jotta saavutetaan muovien massa{0}}muovaus. Yksinkertaisesti sanottuna prosessi sisältää kiinteiden muovirakeiden kuumentamisen, kunnes ne sulavat nestemäiseen tilaan, ja sitten tämän sulan materiaalin ruiskuttamisen korkealla paineella ja suurella nopeudella suljettuun muottipesään; Kun muovi on jäähtynyt ja jähmettynyt, muotti aukeaa ulostyöntääkseen valmiin tuotteen, jolloin toimintajakso päättyy.
Yksityiskohtaisemmasta mekaanisesta ja{0}}prosessisuuntautuneesta näkökulmasta ruiskuvalukone luottaa ruuvin (tai männän) pyörivään ja lineaariseen työntövoimaan. Toisaalta tämä mekanismi kuljettaa, tiivistää, leikkaa ja lämmittää muovia varmistaen, että se pehmentyy ja sulaa kokonaan; toisaalta se ruiskuttaa nopeasti tasaisesti sulan muovisulan muottipesään. Muotti pysyy tiukasti suljettuna tehokkaan puristusmekanismin voimalla, mikä estää sulan muovin vuotamisen ulos. Kun ontelon sisällä oleva muovi on jäähtynyt, kutistunut ja jähmettynyt haluttuun muotoon, muotti aukeaa ja poistomekanismi työntää valmiin tuotteen ulos, jolloin saadaan yksi valujakso.
Koko prosessi sisältää useiden järjestelmien synergisen toiminnan,{0}}mukaan lukien mekaaninen voimansiirto, hydraulinen ohjaus, lämpötilan säätö ja sähköautomaatio. Tämä integrointi varmistaa sekä pehmitysprosessin tasaisuuden että kriittisten toimien, kuten ruiskutuksen, paineen pitämisen, jäähdytyksen ja muotin avaamisen, tarkkuuden ja vakauden, mikä mahdollistaa viime kädessä jatkuvan ja erittäin tehokkaan muovin muovauksen.
Täydellinen ruiskupuristussykli
Täydellinen muovausjakso ruiskupuristuskoneessa kattaa koko toimintosarjan, joka alkaa muotin sulkemishetkestä ja päättyy juuri ennen myöhempää muotin sulkemista. Tämän syklin kesto määrittää suoraan tuotannon tehokkuuden; koska prosessi koostuu toisiinsa yhdistetyistä vaiheista, mikä tahansa poikkeama yhdessä linkissä vaikuttaa haitallisesti sekä tuotteen laatuun että laitteiden toimintaan. Normaali, täydellinen sykli voidaan jakaa laajasti seuraaviin peräkkäisiin vaiheisiin:
Kun sykli alkaa, laite suorittaa ensin muotin sulkemistoiminnon. Muotin-sulkemismekanismin ohjaamana liikkuva levy etenee hitaasti kohti kiinteää levyä; kun se lähestyy sulkemiskohtaa, se siirtyy nopeaan-sulkemistilaan estääkseen muotin törmäysvaurion. Kun muotti on täysin suljettu, kiristysjärjestelmä tuottaa huomattavan puristusvoiman lukitakseen muotin turvallisesti paikalleen.
Tämän vaiheen ensisijainen tavoite on vastustaa muotin{0}}laajenemisvoimia, joita sula muovi synnyttää myöhemmän ruiskutusvaiheen aikana, mikä estää muotin avautumisen pakolla-tilan, joka johtaisi vioihin, kuten välähdystä tai materiaalin ylivuotoa.
Kun muotin kiinnitys ja lukitus on suoritettu, koko ruiskutusyksikkö liikkuu eteenpäin tuoden ruiskutuskoneen suuttimen tiiviiseen kosketukseen muotin portin kanssa, jolloin muodostuu tiivis kanava. Tämä varmistaa, että sulaa muovia ei vuoda suuttimen ja muotin väliin ruiskutuksen aikana, mikä takaa vakaan paineen ja materiaalin virtauksen.
Tämä vaihe sisältää kaksi avaintoimintoa: plastisointi ja ruiskutus:
Plastisointi:Muovirakeet putoavat suppilosta lämmitettyyn tynnyriin ja kulkeutuvat jatkuvasti eteenpäin ruuvin pyöriessä. Ulkoisten kuumennusnauhojen ja ruuvin synnyttämän leikkauskitkan yhteisvaikutus piippuun saa muovin sulamaan vähitellen{1}}ja siirtyy kiinteästä rakeisesta tilasta tasaiseksi, vakaaksi sulateeksi.
Injektio:Kun plastisointi on valmis, ruuvi-hydraulisella tai sähkövoimalla-liikkuu nopeasti ja lineaarisesti eteenpäin. Tämä synnyttää voimakkaan työntövoiman, joka ruiskuttaa sulan muovin, joka on kertynyt aiemmin tynnyrin etuosaan, muottipesään suurella nopeudella ja suurella paineella, joka kulkee suuttimen, kiskojen ja porttien läpi ennalta määrätyllä paineella, nopeudella ja annostuksella.
Kun sula muovi on täyttänyt muotin ontelon, ruiskutusmekanismi ei vedä heti sisään; sen sijaan se ylläpitää edelleen erityistä painetta. Tätä prosessia kutsutaan paineen pitämiseksi.
Paineen pitämisen ensisijainen tehtävä on syöttää jatkuvasti pieni määrä sulatetta onteloon muovin jäähtyessä ja kutistuessa. Tämä kompensoi tilavuuden kutistumista ja estää siten vikoja, kuten uppoamisjälkiä, syvennyksiä, tyhjiä aukkoja ja muodonmuutoksia muovatussa osassa, ja samalla parantaa osan tiheyttä ja mittatarkkuutta. Paineen pitovaihe voidaan lopettaa, kun portti on jäätynyt.
Kun paineenpitovaihe on päättynyt, ruuvi jatkaa pyörimistä; muovirakeet{0}}joutuvat takaisin tynnyriin, jossa ne kuumenevat, leikkaavat ja sulavat ja kerääntyvät tynnyrin etuosaan. Sulan materiaalin paineen ohjaamana ruuvi vetäytyy taaksepäin, kunnes ennalta asetettu ruiskutustilavuus on saavutettu, valmistautuen näin seuraavaan ruiskutusjaksoon.
Tämä vaihe voidaan suorittaa samanaikaisesti tuotteen jäähdytysprosessin kanssa, mikä lyhentää tehokkaasti koko muovausjaksoa ja parantaa tuotannon tehokkuutta.
Siitä hetkestä lähtien, kun muottipesä on täysin täytetty sulalla materiaalilla, muotin sisällä oleva muovi siirtyy samanaikaisesti jäähdytysvaiheeseen. Muotissa on tyypillisesti sisäiset jäähdytyskanavat, joiden kautta kiertävä vesi virtaa haihduttamaan nopeasti lämpöä, mikä saa korkean lämpötilan sulan jäähtymään, jähmettymään ja muotoutumaan vähitellen.
Jäähdytysaika muodostaa suurimman osan koko muovausjaksosta; Se, onko jäähdytys tasaista ja riittävää, määrittää suoraan tuotteen ulkonäön, mittapysyvyyden ja vääntymis- tai muodonmuutosherkkyyden.
Kun tuote on jäähtynyt esiasetetun ajan, ruiskutusyksikkö vetäytyy sisään ja erottaa suuttimen muotista. Tämän jälkeen muotin-kiinnitysmekanismi käyttää liikkuvaa levyä, mikä saa muotin avautumaan sujuvasti. Muotin-avautumisnopeus noudattaa tyypillisesti "hidas–nopea–hidas" -mallia, jotta estetään tuotteen muodonmuutos tai muotin vaurioituminen.
Kun muotti on täysin avautunut, koneen poistomekanismi aktivoituu ja käyttää ejektorin tappeja tai levyä työntämään täysin kovettunut muovituote sujuvasti ulos muotin ontelosta. Joillakin automatisoiduilla tuotantolinjoilla osien noutamiseen käytetään robottimanipulaattoreita, mikä mahdollistaa miehittämättömän jatkuvan tuotannon.
Kun tuote on poistettu, kone nollautuu ja siirtyy välittömästi seuraavaan muovausjaksoon, jolloin aloitetaan uusi muotin sulkemis-, ruiskutus-, pitopaine-, jäähdytys- ja muotin avaamisjakso.
Tee yhteenveto
Ruiskuvalukoneet toimivat lämpöpehmityksen, korkeapaineruiskutuksen ja jäähdyttävän jähmettymisen perusperiaatteiden perusteella. Täydellisen syklin -joka sisältää muotin kiinnittämisen ja lukituksen, ruiskutusyksikön etenemisen, pehmityksen ja ruiskutuksen, paineen pitämisen ja syöttämisen, esipehmityksen, jäähdytyksen ja muotoilun, muotin avaamisen ja tuotteen irrotuksen-ne saavuttavat muoviosien automaattisen muovauksen.
Tämän perusperiaatteen ja toimintasyklin ymmärtäminen antaa käyttäjille mahdollisuuden määrittää prosessiparametreja -kuten lämpötilan, paineen, nopeuden ja ajan- järkevämmin-, mutta se myös helpottaa sen vaiheen nopeaa tunnistamista, jossa vikoja ilmenee, jos niitä ilmenee. Näin ollen tämä tieto parantaa tehokkaasti tuotannon vakautta, tuotteiden tuottoasteita ja laitteiden käyttöikää, mikä tekee siitä välttämättömän teoreettisen tiedon perustan ruiskuvalutuotannon tekniselle henkilöstölle.