


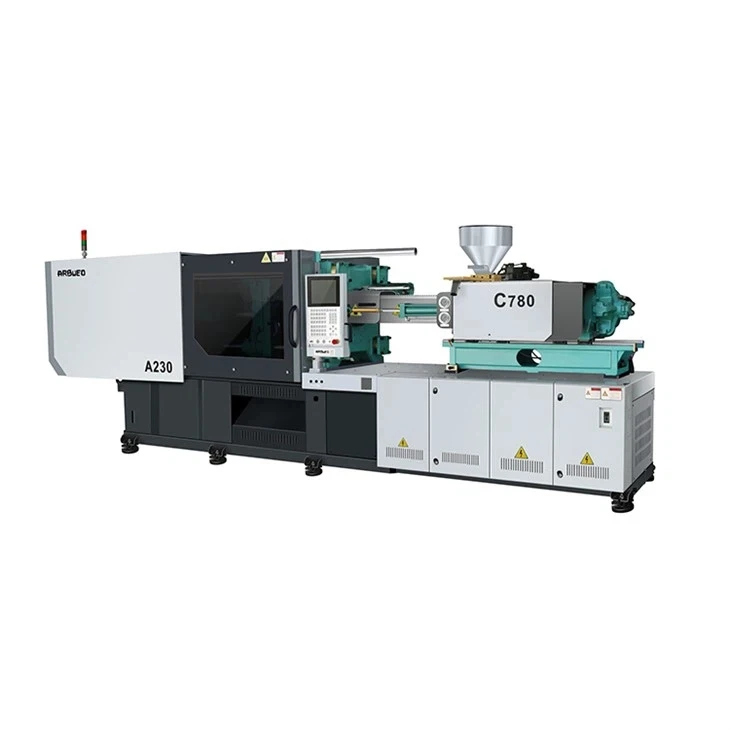
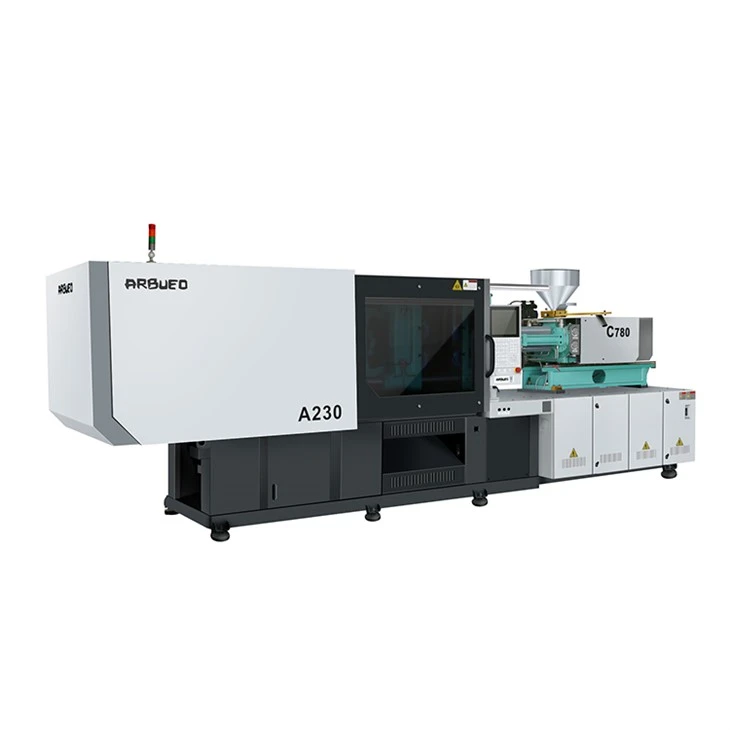
PET-pullojen ruiskupuristuskone on teollisuuslaite, joka on erityisesti suunniteltu PET-pullojen valmistukseen. Sen valmistusprosessi sisältää PET-hartsin syöttämisen suppiloon, sulan hartsin kuumentamisen 260-300 asteeseen ja sen ruiskuttamisen esimuottiin korkeassa 100-200 MPa:n paineessa. Aihio jähmettyy jäähdyttämällä jäähdytysväliaineella. Jäähdytysaika on kriittinen kiteytymisen ja mittavakauden varmistamiseksi. Jäähdytyksen jälkeen aihio poistetaan. Seuraava aihio kuumennetaan uudelleen ja venytyspuhallusmuovataan lopulliseen pullon muotoon. Tällä kaksivaiheisella-prosessilla voidaan tuottaa tasalaatuisia ja tarkan kokoisia pulloja.
Parametri:
|
Malli |
A230/C780 |
|||
|
INJECTION UNI |
|
A |
B |
C |
|
Ruuvin halkaisija |
MM |
45 |
50 |
55 |
|
Ruuvin L/D-suhde |
L/D |
22 |
20 |
18.5 |
|
Teoreettinen laukausvoimakkuus |
CM^3 |
448 |
553 |
666 |
|
Laukauksen paino PS |
g |
408 |
503 |
605 |
|
Ruiskutuspaine |
Mpa |
174 |
141 |
117 |
|
Maksimi ruuvin nopeus |
rpm |
171 |
||
|
CIAMPING JÄRJESTELMÄ |
|
|
||
|
Puristusvoima |
kn |
2300 |
||
|
Avausisku |
mm |
475 |
||
|
Raidetankojen välinen etäisyys |
mm |
520x520 |
||
|
Max. muotin korkeus |
mm |
550 |
||
|
Min. muotin korkeus |
mm |
200 |
||
|
Ejektoriisku |
mm |
140 |
||
|
Ejektorin voima |
kn |
62 |
||
|
MUUT |
|
|
||
|
Pumpun maksimipaine |
Mpa |
140 |
||
|
Pumpun moottorin teho |
Kw |
27 |
||
|
Lämmittimen teho |
Kw |
18.9 |
||
|
Koneen mitat (P × L × K) |
m |
6.1×1.8×2.2 |
||
|
Koneen paino |
t |
8 |
||
|
Suppilon kapasiteetti |
Kg |
50 |
||
|
Öljysäiliön tilavuus |
L |
255 |
||
Etu:
1. Korkea tuotantotehokkuus
Kehittyneet PET-pullojen ruiskuvalukoneet voivat tuottaa tuhansia pulloja tunnissa. Tämä korkea tuotantotehokkuus saavutetaan automatisoidulla prosessilla hartsin syötöstä pullon muovaukseen ja irrotukseen lähes ilman ihmisen väliintuloa. Automaattinen syöttöjärjestelmä varmistaa tasaisen hartsin virtauksen suppiloon. Lisäksi nopeat ruiskutus- ja jäähdytysvaiheet sekä tehokas poistomekanismi lisäävät tuotantonopeutta ja täyttävät teollisuuden, kuten juoma-, kosmetiikka- ja lääketeollisuuden korkeat vaatimukset.
2. Tarkka ja tasainen laatu
Ruiskuvaluprosessi varmistaa korkean tarkkuuden ja johdonmukaisuuden jokaiselle pullolle, valvoen tiukasti pullon koon, seinämän paksuuden ja painon toleransseja. Tavallisen 500 ml:n PET-pullon korkeus- ja halkaisijavirheitä voidaan säätää ±1 mm:n sisällä, seinämän paksuuden poikkeamaa ±0,1 mm:n sisällä, painovirhettä ±1 gramman sisällä ja tilavuuden muutosta ±1 %:n sisällä.
3. Energiatehokkuus
Nykyaikainen PET-pullojen ruiskuvalukone käyttää edistyneitä lämmitys- ja jäähdytysjärjestelmiä energiankulutuksen optimoimiseksi. Uusi jäähdytysjärjestelmä voi esimerkiksi vähentää jäähdytysveden käyttöä 20 %-30 % ja parantaa jäähdytyksen tehokkuutta. Invertteri säätää moottorin tehonkulutusta tuotantokuorman mukaan ja voi vähentää moottorin tehoa 30–40 % alhaisella kuormituksella. Tehokas jäähdytysveden käyttö ja koneenosien asianmukainen eristys voivat vähentää energiankulutusta entisestään. Keskimäärin PET-pullojen ruiskuvalukoneet voivat vähentää energiankulutusta 15–20%. Näitä koneita käyttävät keskisuuret yritykset voivat säästää satoja tuhansia kWh sähköä ja vähentää hiilidioksidipäästöjä joka vuosi.
Sovellus
1. Juomateollisuus
Juomateollisuudessa PET-pulloja käytetään laajalti veden, virvoitusjuomien, mehujen ja muiden juomien pakkaamiseen. A230/C780-ruiskuvalukone PET-pulloille voi tuottaa korkealaatuisia-aihiota, jotka voidaan venyttää puhallusmuovata erikokoisiksi ja -muotoisiksi pulloiksi. Se voi esimerkiksi valmistaa esimuotteja 500 ml, 1 litran ja 2 litran pulloihin tarkasti ja tasaisesti. Koneen korkea tuotantotehokkuus ja luotettavuus tekevät siitä sopivan juomateollisuuden suuriin-volyymitarpeisiin. Se pystyy valmistamaan tuhansia esimuotteja tunnissa, joten se pysyy{11}}juomavalmistajien nopeatempoisissa tuotantolinjoissa mukana.
2. Kosmetiikkateollisuus
Kosmetiikkateollisuudessa PET-pulloja käytetään voiteiden, voiteiden, hajuvesien ja muiden kauneustuotteiden pakkaamiseen. PET-pullojen A230/C780-ruiskuvalukoneella voidaan valmistaa aihioita, joilla on monimutkainen rakenne ja viimeistely, joka lisää pakkauksen kauneutta. Se voi esimerkiksi luoda esimuotteja, joissa on kohokuvioitu logo tai erikoismuotoja.
FAQ
1. Mikä on PET-pullojen ruiskuvalukone?
PET-pullojen ruiskuvalukone on muovinkäsittelylaite, jota käytetään erityisesti PET-aihioiden valmistukseen. Se ruiskuttaa sulaa PET-muovia muottiin ja saa halutun esimuotin muodon jäähdytyksen jälkeen.
2. Mikä on PET-pullojen ruiskuvalukoneen toimintaperiaate?
PET-pullojen ruiskuvalukoneen toimintaperiaate on kuivata PET-muovihiukkaset, poistaa kosteus ja lämpö ja sulattaa ne, ruiskuttaa sula muovi muottiin ruiskutuskoneen läpi ja sitten jäähdyttää ja muotoilla se muotissa ja lopuksi purkaa aihio pullon saamiseksi.
3. Mitkä ovat PET-pullojen ruiskuvalukoneen pääkomponentit?
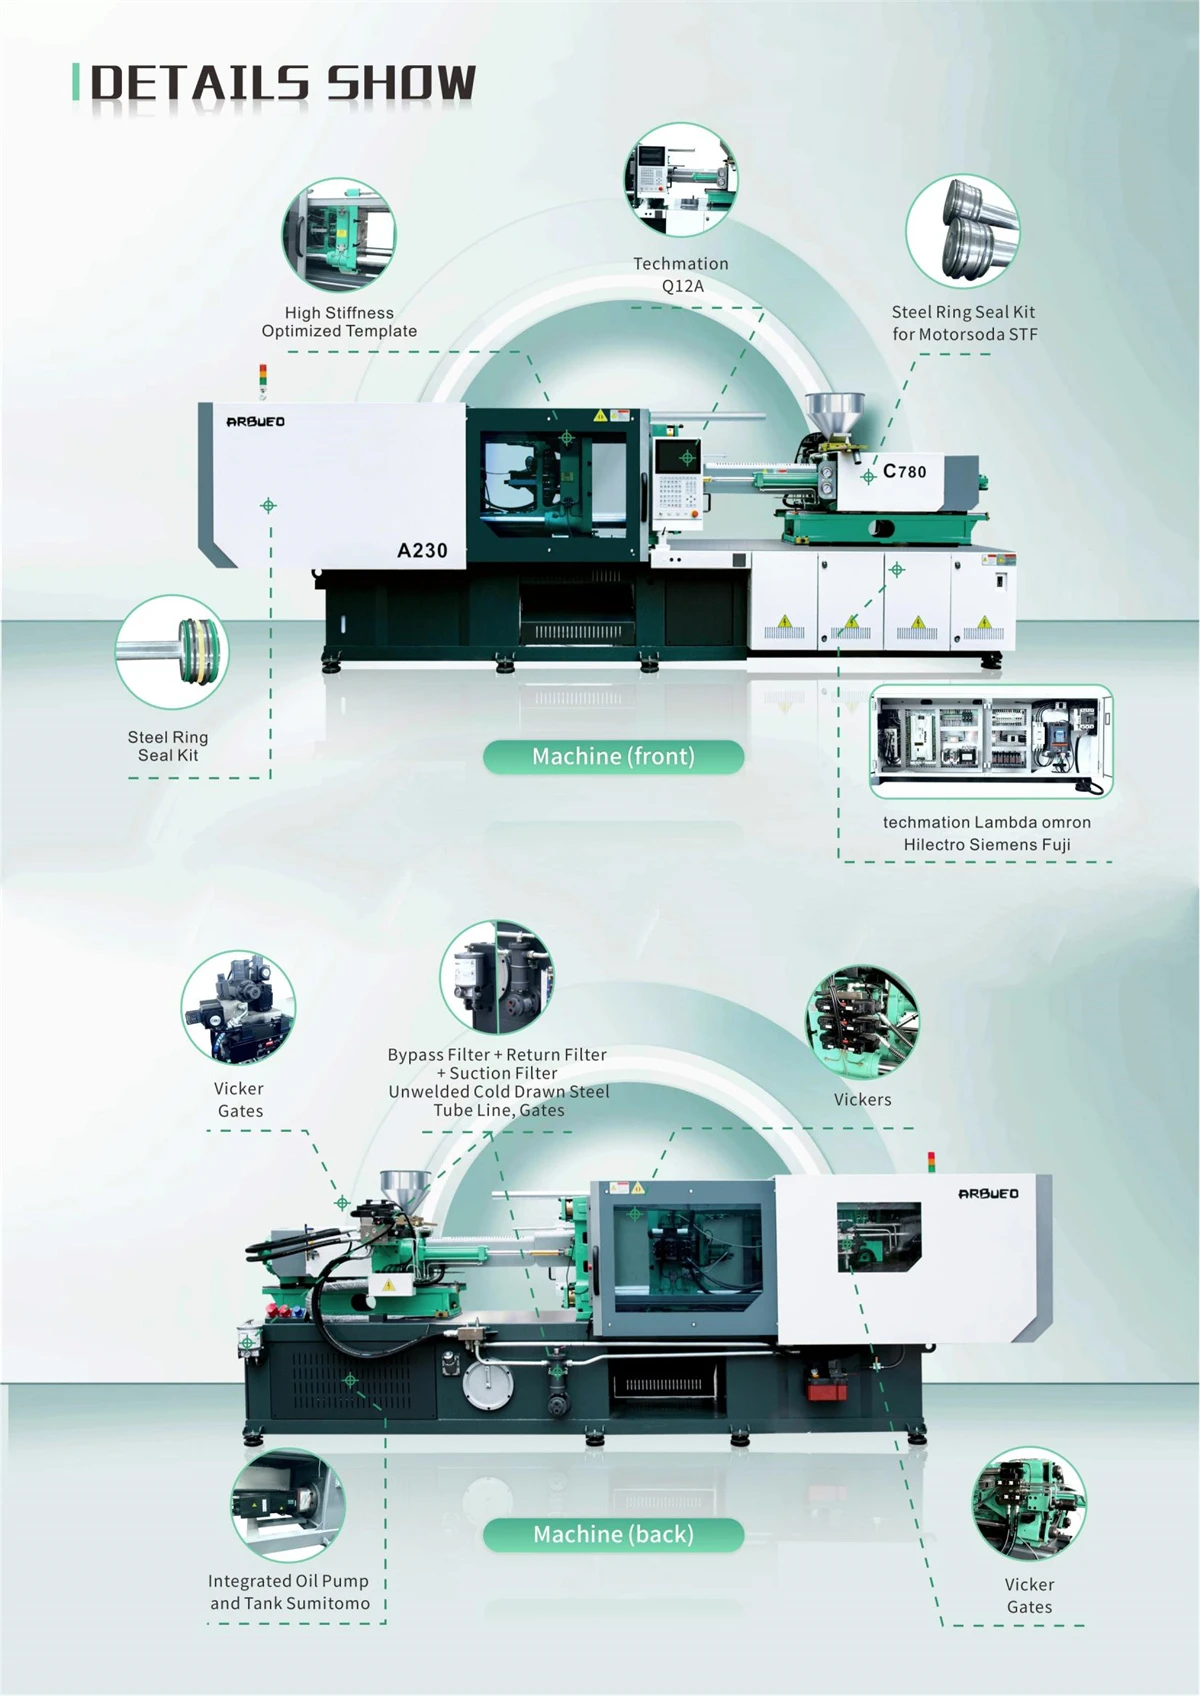
PET-pullojen ruiskupuristuskoneen pääkomponentteja ovat ruiskutusjärjestelmä, muotinkiinnitysjärjestelmä, lämmitysjärjestelmä, jäähdytysjärjestelmä, ohjausjärjestelmä jne. Niiden joukossa ruiskutusjärjestelmä vastaa sulan muovin ruiskuttamisesta muottiin, muotinkiinnitysjärjestelmä varmistaa muotin tiukan sulkemisen, lämmitysjärjestelmää käytetään vastuullisten muovihiukkasten lämmittämiseen, jäähdytysjärjestelmää käytetään muotin esimuodon säätämiseen ja säätöön ja valvontaan. koko ruiskuvaluprosessin.
4. Mikä vaikutus PET-pullojen ruiskupuristuskoneen ruiskutuspaineella on pullon aihion laatuun?
Ruiskutuspaineella on tärkeä vaikutus PET-aihioiden muovauslaatuun. Riittämätön ruiskutuspaine johtaa aihion epätäydelliseen täyttymiseen, kun taas liiallinen ruiskutuspaine voi aiheuttaa halkeamia tai aihion muodonmuutoksia. Siksi ruiskutuspaine on valittava järkevästi PET-materiaalin ja muotin rakenteen ominaisuuksien mukaan.
5. Miten PET-pullojen ruiskuvalukoneen ruiskutusnopeus vaikuttaa esimuotin laatuun?
Ruiskutusnopeuden nopeus vaikuttaa myös PET-aihion muovauslaatuun. Liian nopea ruiskutusnopeus voi johtaa esimuotin epätasaiseen täyttöön, kun taas liian hidas ruiskutusnopeus voi saada esimuotin jäähtymään liikaa. Siksi on tarpeen valita sopiva ruiskutusnopeus todellisen tilanteen mukaan.
6. Millä alueella PET-pullojen ruiskuvalukoneen muotin lämpötilaa tulisi säätää?
Muotin lämpötilalla on tärkeä vaikutus PET-aihion muovauslaatuun. Yleensä muotin lämpötilaa tulisi säätää välillä 130-150 astetta sen varmistamiseksi, että esimuotin kovuus ja läpinäkyvyys täyttävät vaatimukset.
7. Kuinka asettaa PET-pullojen ruiskuvalukoneen sulamislämpötila?
Sulamislämpötilalla on myös tärkeä vaikutus PET-aihion muovauslaatuun. Sulamislämpötila tulee yleensä asettaa välille 270-310 astetta, jotta muovi voidaan sulattaa kokonaan ja ruiskuttaa sujuvasti muottiin.
8. Kuinka estää muovin hajoaminen PET-pullojen ruiskuvalukoneiden tuotantoprosessin aikana?
Muovin hajoamisen estämiseksi PET-pullojen ruiskuvalukoneen on valvottava tiukasti raaka-aineiden kuivaamista ja kosteudenpoistoa, jotta kosteus ja epäpuhtaudet eivät pääse muoviin. Samalla tulee kiinnittää huomiota myös ruiskutusnopeuden ja ruuvin leikkausvoiman hallintaan muovin kitkan ja leikkausvaikutuksen vähentämiseksi ruiskutuksen aikana. Lisäksi ruiskuvalukone ja muotti on puhdistettava säännöllisesti, jotta vältetään jäämien aiheuttama muovin saastuminen ja hajoaminen.
Suositut Tagit: ruiskuvalukone lemmikkipulloille, Kiina ruiskuvalukone lemmikkipullojen valmistajille, toimittajille, tehtaalle


